มองแล้วรู้
รอยร้าวที่เกิดหลังแนวเชื่อมเย็นแล้ว อาจช้าเป็นชั่วโมงหรือเป็นวัน ส่วนใหญ่อยู่ใน HAZ ที่แข็ง เริ่มจากจุดรวมความเค้น คือขอบแนว รากแนว หรือใต้แนวเชื่อม หน้ารอยแตกสะอาด ไม่มีสีออกไซด์
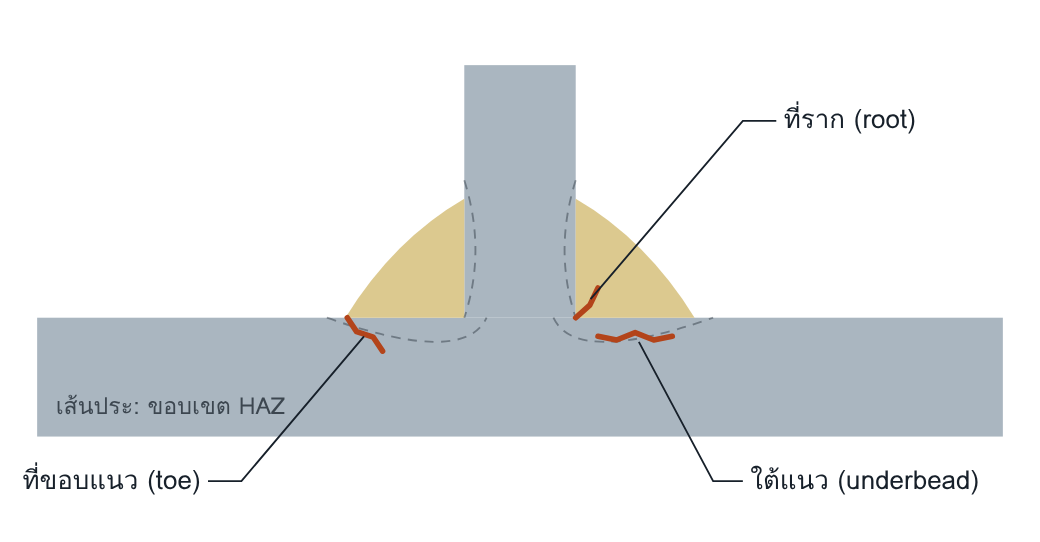
ภาพตัดขวางรอยต่อตัวทีเชื่อมฉากสองด้าน แสดงสามตำแหน่งที่พบรอยร้าวชนิดนี้บ่อย
Ef Cold crack: ชื่อรวมของรอยร้าวที่เกิดหลังเย็น
Ei Hydrogen-induced crack: เกิดจากไฮโดรเจน
Ek Toe crack: รอยร้าวที่ขอบแนวเชื่อม
ทำไมจึงอันตราย
รอยร้าวชนิดนี้เกิดหลังการตรวจได้ งานที่ผ่าน NDT ทันทีหลังเชื่อมจึงอาจมีรอยร้าวเมื่อส่งมอบ และมักอยู่ใต้ผิวหรือแนบสนิทจนตามองไม่เห็น ความเสี่ยงเพิ่มตามความแข็งแรงของเหล็กและความหนาของชิ้นงาน
อ่านแล้วเข้าใจ
กลไกการเกิด
ต้องมีสามปัจจัยพร้อมกัน คือไฮโดรเจนที่ละลายอยู่ในเนื้อเชื่อม โครงสร้างจุลภาคที่แข็งและเปราะใน HAZ และความเค้นดึง ไฮโดรเจนแพร่ไปสะสมที่บริเวณความเค้นสูงขณะเหล็กเย็นลงใกล้อุณหภูมิห้อง การแพร่ใช้เวลา รอยร้าวจึงเกิดช้า ถ้าตัดปัจจัยใดปัจจัยหนึ่งได้ รอยร้าวจะไม่เกิด
สาเหตุที่พบบ่อย
| ไฮโดรเจน | ลวดเชื่อมหรือ flux ชื้น ความชื้น น้ำมัน สนิม หรือสีบนรอยต่อ |
| โครงสร้างแข็ง | carbon equivalent สูง ชิ้นงานหนา เย็นเร็วเพราะ heat input ต่ำหรือไม่ preheat |
| ความเค้น | การยึดรั้งสูง รอยบากที่รากหรือขอบแนว fit-up ไม่ดี |
| แนวที่เสี่ยง | tack weld แนวราก และแนวสั้น เพราะเล็กและเย็นเร็ว |
| ตามกระบวนการ | 111 ลวดด่างไม่ได้อบหรือเก็บนอกตู้ · 121 flux ชื้นหรือนำกลับมาใช้โดยไม่อบ · 136 ลวดไส้ flux ดูดความชื้นหลังเปิดห่อ · 135 และ 141 เสี่ยงต่ำกว่า แต่ยังเกิดได้ถ้ารอยต่อสกปรก |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ○○○ หาไม่พบ | รอยร้าวยังไม่เกิดขณะเชื่อม |
| VT เมื่อเสร็จ | ●○○ ต่ำ | แนบสนิทหรืออยู่ใต้ผิว |
| PT | ●●○ กลาง | เฉพาะรอยที่เปิดถึงผิว ทำหลังเวลารอ |
| MT | ●●● สูง | วิธีหลักสำหรับรอยที่ขอบแนวและที่ผิว ทำหลังเวลารอ |
| RT | ●○○ ต่ำ | รอยแนบสนิทและมักเอียงจากแนวลำรังสี |
| UT | ●●● สูง | รอยใต้แนวและที่ราก ทำหลังเวลารอ |
มาตรฐานงานโครงสร้างกำหนดเวลารอขั้นต่ำก่อนตรวจ เช่น EN 1090-2 กำหนดตามขนาดแนวเชื่อม heat input และเกรดเหล็ก ต้องตรวจค่าในฉบับที่สัญญาอ้างถึง
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| รอยร้าวที่ผิว (1.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| รอยร้าวภายใน (2.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
การกำหนด preheat เพื่อป้องกันรอยร้าวชนิดนี้อยู่ใน EN 1011-2 และ ISO/TR 17671-2 ไม่อยู่ใน ISO 5817 เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- preheat ถูกกำหนดใน WPS แต่ไม่มีเครื่องมือวัดและไม่มีบันทึกที่หน้างาน
- ตู้อบลวดและกระบอกเก็บลวดมีอยู่ แต่ไม่มีการคุมเวลาที่ลวดอยู่นอกตู้
- tack weld ไม่ถูกนับเป็นงานเชื่อม จึงทำโดยไม่ preheat
- แผน NDT ไม่ระบุเวลารอ ผู้ตรวจจึงตรวจทันทีเพื่อให้งานเดิน
- WPS รับรองด้วยเหล็กที่ carbon equivalent ต่ำ แล้วใช้กับเหล็กล็อตที่สูงกว่า
แก้ไขและป้องกัน
แก้ไข: เซาะออกให้หมดรวมถึงปลาย ยืนยันด้วย MT เชื่อมซ่อมด้วย preheat ที่ไม่ต่ำกว่างานเดิมและลวดไฮโดรเจนต่ำ แล้วตรวจซ้ำหลังเวลารอ
ป้องกัน: ตัดอย่างน้อยหนึ่งในสามปัจจัย คือใช้ลวดไฮโดรเจนต่ำและคุมการเก็บ preheat และคุมอุณหภูมิระหว่างชั้น อบไล่ไฮโดรเจนหลังเชื่อมสำหรับงานหนา และลดการยึดรั้งด้วยลำดับการเชื่อม
คำถามท้ายหน้า
- ทำไม tack weld ยาว 30 mm บนแผ่นหนา 40 mm จึงเสี่ยงกว่าแนวเชื่อมเต็มบนแผ่นเดียวกัน
- ถ้าเลือกตัดได้เพียงปัจจัยเดียวในงานหน้างานช่วงฤดูฝน ควรเลือกปัจจัยใด และเพราะอะไร
แนวคำตอบ
1. ทำไม tack weld ยาว 30 mm บนแผ่นหนา 40 mm จึงเสี่ยงกว่าแนวเชื่อมเต็มบนแผ่นเดียวกัน
แนวสั้นบนแผ่นหนาใส่ความร้อนน้อยมากเทียบกับมวลของแผ่น จึงเย็นเร็วและเกิดโครงสร้างแข็ง แนวเชื่อมเต็มใส่ความร้อนมากกว่า เย็นช้ากว่า และชั้นถัดไปช่วยอบชั้นก่อนหน้า tack weld ยังมักทำโดยไม่ preheat
2. ถ้าเลือกตัดได้เพียงปัจจัยเดียวในงานหน้างานช่วงฤดูฝน ควรเลือกปัจจัยใด และเพราะอะไร
คำตอบที่มีเหตุผลมากที่สุดคือไฮโดรเจน เพราะความชื้นคือสิ่งที่เปลี่ยนไปในฤดูฝน และคุมได้ด้วยลวดไฮโดรเจนต่ำกับการเก็บที่ถูกต้อง ส่วน preheat ก็เป็นคำตอบที่รับได้ เพราะช่วยทั้งเรื่องโครงสร้างและการไล่ไฮโดรเจน คำตอบที่ดีต้องให้เหตุผลว่าปัจจัยใดคุมได้จริงที่หน้างานนั้น