มองแล้วรู้
รอยร้าวตามขอบเกรนใน HAZ เกรนหยาบ บางครั้งอยู่ในเนื้อเชื่อม เกิดเมื่อรอยเชื่อมถูกให้ความร้อนอีกครั้งหลังเชื่อมเสร็จ คือระหว่างอบคลายความเค้น หรือระหว่างใช้งานที่อุณหภูมิสูง ตอนเชื่อมเสร็จยังไม่มีรอยร้าวนี้
ISO 6520-1 ภาคผนวก A เรียกว่า precipitation induced crack คนทำงานเรียกว่า reheat cracking หรือ stress relief cracking
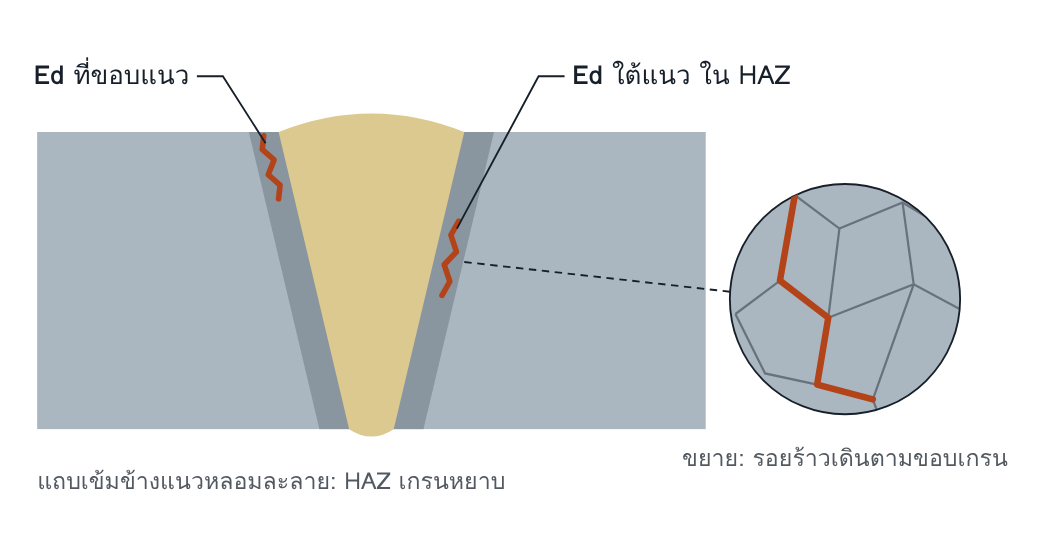
ภาพตัดขวางรอยต่อชนแผ่นหนา รอยร้าวอยู่ในแถบ HAZ เกรนหยาบติดแนวหลอมละลาย มักเริ่มที่ขอบแนวซึ่งความเค้นรวมตัว ภาพขยายแสดงรอยร้าวที่เดินตามขอบเกรน ไม่ตัดผ่านเกรน
ทำไมจึงสำคัญ
รอยร้าวเกิดหลังจุดที่คนส่วนใหญ่ถือว่างานเชื่อมจบแล้ว ถ้าการตรวจรับทำก่อนอบ รอยต่อจะมีผลตรวจผ่านครบและมีรอยร้าวไปพร้อมกัน
งานที่เสี่ยงคืองานผนังหนาที่ใช้งานที่อุณหภูมิและความดันสูง เช่นภาชนะรับแรงดัน หัวจ่ายไอน้ำ และท่อของโรงไฟฟ้า การซ่อมหมายถึงเชื่อมซ่อมแล้วอบอีกรอบ ซึ่งพาวัสดุกลับเข้าเงื่อนไขเดิม
อ่านแล้วเข้าใจ
กลไกการเกิด
ความร้อนจากการเชื่อมละลายคาร์ไบด์ของธาตุผสมใน HAZ ส่วนที่ติดแนวหลอมละลาย และทำให้เกรนโตหยาบ เมื่อให้ความร้อนซ้ำ คาร์ไบด์ละเอียดตกตะกอนกลับภายในเกรน เนื้อเกรนจึงแข็งขึ้น
ความเค้นตกค้างคลายตัวได้ด้วยการคืบเท่านั้น เมื่อเนื้อเกรนแข็ง ความเครียดจากการคืบจึงไปรวมที่ขอบเกรน ซึ่งอ่อนกว่าและมีธาตุเจือปนสะสมอยู่ ถ้าความเครียดที่ต้องรับเกินความเหนียวของขอบเกรน ขอบเกรนจะแยกออก
รอยร้าวเกิดขณะอุณหภูมิไต่ผ่านช่วงที่คาร์ไบด์ตกตะกอน ก่อนถึงอุณหภูมิอบ
สาเหตุที่พบบ่อย
| วัสดุ | เหล็กทนการคืบที่มีวาเนเดียม โมลิบดีนัม และโครเมียม กลุ่ม Cr-Mo-V ไวที่สุด เหล็กความแข็งแรงสูงที่เติมวาเนเดียมหรือไนโอเบียม เหล็กกล้าไร้สนิมออสเทนนิติกชนิดเติมธาตุคงตัว และโลหะผสมนิกเกิลบางชนิดก็เกิดได้ |
| ธาตุเจือปน | ฟอสฟอรัส กำมะถัน ดีบุก พลวง และสารหนู สะสมที่ขอบเกรนและลดความเหนียวของขอบเกรน |
| โครงสร้าง HAZ | เกรนหยาบจาก heat input สูง หรือจากแนวเชื่อมชั้นเดียวที่ไม่มีชั้นถัดไปมาปรับเกรน |
| ความเค้น | ชิ้นงานหนา การยึดรั้งสูง และความเค้นตกค้างสูง |
| จุดรวมความเค้น | ขอบแนวที่คม รอยกัดขอบ และรอยเชื่อมฉากขนาดเล็กบนชิ้นงานหนา |
| การอบ | อุณหภูมิไต่ช้าผ่านช่วงที่คาร์ไบด์ตกตะกอน หรืออุณหภูมิในชิ้นงานไม่สม่ำเสมอ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ○○○ หาไม่พบ | รอยร้าวยังไม่เกิดขณะเชื่อม |
| VT เมื่อเสร็จ | ●○○ ต่ำ | ทำหลังอบ รอยแนบสนิทและมีสเกลจากการอบบัง |
| PT | ●●○ กลาง | เฉพาะรอยที่เปิดถึงผิว ทำหลังอบและหลังทำความสะอาดผิว เป็นวิธีหลักที่ผิวของโลหะที่ไม่เป็นแม่เหล็ก |
| MT | ●●● สูง | วิธีหลักที่ขอบแนวในเหล็กที่เป็นแม่เหล็ก ทำหลังอบ |
| RT | ●○○ ต่ำ | รอยแนบสนิท เดินตามขอบเกรน ทิศทางไม่แน่นอน |
| UT | ●●○ กลาง | รอยใต้ผิวใน HAZ ทำหลังอบ รอยเล็กหลายรอยให้สัญญาณอ่อน |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Metallography หรือ replica | ยืนยัน | ยืนยันว่ารอยร้าวเดินตามขอบเกรนใน HAZ เกรนหยาบ |
เกณฑ์และข้อกำหนดที่เกี่ยวข้อง
| รายการ | D | C | B |
|---|---|---|---|
| รอยร้าวที่ผิว ISO 5817 ข้อ 1.1 | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| รอยร้าวภายใน ISO 5817 ข้อ 2.1 | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
ISO 5817 ไม่ได้กำหนดว่าต้องตรวจเมื่อใด สำหรับวัสดุที่ไวต่อกลไกนี้ การตรวจรับต้องทำหลังอบ อุณหภูมิและเวลาอบกำหนดโดยมาตรฐานผลิตภัณฑ์ เช่น EN 13445-4 ส่วน ISO 17663 กำหนดข้อกำหนดคุณภาพของการอบที่เกี่ยวกับงานเชื่อม
ประเมินความไวจากส่วนผสม
มีสูตรจากงานวิจัยที่ใช้คัดกรองเหล็กกล้าผสมต่ำ คิดจากร้อยละโดยมวลของธาตุ:
ΔG = Cr + 3.3Mo + 8.1V − 2
PSR = Cr + Cu + 2Mo + 10V + 7Nb + 5Ti − 2
ค่าที่ไม่ติดลบชี้ว่าเหล็กไวต่อการร้าวชนิดนี้ สูตรทั้งสองไม่ได้คิดธาตุเจือปน การยึดรั้ง และรูปทรงขอบแนว จึงใช้คัดกรองได้ แต่ใช้รับรองว่าปลอดภัยไม่ได้
คิดต่อ
ถ้าเจอ ให้สงสัยระบบ
- แผน NDT กำหนดการตรวจรับก่อนอบ เพราะสะดวกต่อกำหนดส่งงาน
- เปลี่ยนล็อตหรือผู้ผลิตเหล็ก โดยไม่มีใครเทียบธาตุผสมและธาตุเจือปนกับล็อตที่ใช้รับรอง WPS
- WPS รับรองบนแผ่นทดสอบที่บางและยึดรั้งน้อยกว่างานจริง
- การอบจ้างผู้รับเหมาช่วง บันทึกอุณหภูมิมาจากเทอร์โมคัปเปิลของเตา ไม่ได้ติดที่ส่วนหนาของชิ้นงาน
แก้ไขและป้องกัน
แก้ไข: เซาะออกจนพ้นรอยร้าว ยืนยันด้วย MT หรือ PT ก่อนเชื่อมซ่อม เชื่อมซ่อมด้วยเทคนิคที่ปรับเกรนของ HAZ แล้วทบทวนขั้นตอนการอบก่อนอบซ้ำ เพราะการอบแบบเดิมให้ผลแบบเดิม
ป้องกัน: เลือกเหล็กที่คุมธาตุเจือปน ใช้แนวเชื่อมเล็กหลายชั้นและวางแนวให้ความร้อนของชั้นถัดไปปรับเกรนของ HAZ ชั้นก่อน เจียขอบแนวให้เรียบและแก้รอยกัดขอบก่อนอบ เลี่ยงรายละเอียดรอยต่อที่รวมความเค้น คุมอัตราการไต่อุณหภูมิและความสม่ำเสมอของอุณหภูมิในชิ้นงาน และกำหนดการตรวจรับหลังอบไว้ในแผนตรวจ
คำถามท้ายหน้า
- รอยต่อผ่าน MT และ UT ครบก่อนเข้าเตาอบ หลังอบพบรอยร้าวที่ขอบแนว จะสรุปว่าการตรวจก่อนอบผิดพลาดได้หรือไม่ และหลักฐานใดช่วยแยก
- การเจียขอบแนวให้เรียบก่อนอบไม่ได้เปลี่ยนส่วนผสมของเหล็ก ทำไมจึงลดความเสี่ยงได้
แนวคำตอบ
1. รอยต่อผ่าน MT และ UT ครบก่อนเข้าเตาอบ หลังอบพบรอยร้าวที่ขอบแนว จะสรุปว่าการตรวจก่อนอบผิดพลาดได้หรือไม่ และหลักฐานใดช่วยแยก
ไม่ได้ รอยร้าวชนิดนี้เกิดระหว่างการอบ ผลตรวจก่อนอบจึงบอกได้เฉพาะสภาพก่อนอบ หลักฐานที่ช่วยแยกคือตำแหน่งและเส้นทางของรอยร้าว ถ้าภาพโลหะวิทยาหรือ replica แสดงรอยร้าวตามขอบเกรนใน HAZ เกรนหยาบของเหล็กที่ไวต่อกลไกนี้ รอยร้าวน่าจะเกิดระหว่างอบ สิ่งที่ต้องแก้คือแผนตรวจ ซึ่งต้องกำหนดการตรวจรับหลังอบ
2. การเจียขอบแนวให้เรียบก่อนอบไม่ได้เปลี่ยนส่วนผสมของเหล็ก ทำไมจึงลดความเสี่ยงได้
ความเค้นตกค้างคลายตัวด้วยความเครียดจากการคืบ ขอบแนวที่คมรวมความเครียดนั้นไว้ที่จุดเดียว และจุดนั้นอยู่บน HAZ เกรนหยาบซึ่งขอบเกรนเหนียวน้อยที่สุด การเจียให้เรียบกระจายความเครียดออก จึงลดโอกาสที่ความเครียดเฉพาะจุดจะเกินความเหนียวของขอบเกรน วิธีนี้ไม่ได้ลดความไวของวัสดุ จึงเป็นการลดความเสี่ยง ไม่ใช่การกำจัดความเสี่ยง