มองแล้วรู้
เหล็กผสมต่ำที่มีโมลิบดีนัมไม่เกิน 0.7 % และวาเนเดียมไม่เกิน 0.1 % มีโครเมียมและนิกเกิลในปริมาณจำกัด เป็นเหล็กสำหรับอุปกรณ์รับแรงดันและชิ้นส่วนผนังหนา
ธาตุผสมรวมไม่มาก แต่มากพอให้ HAZ ชุบแข็งได้ และชิ้นงานที่ใช้เหล็กกลุ่มนี้มักหนา เงื่อนไขการเชื่อมจึงถูกกำหนดโดยความหนาและการยึดรั้งมากพอกับส่วนผสม
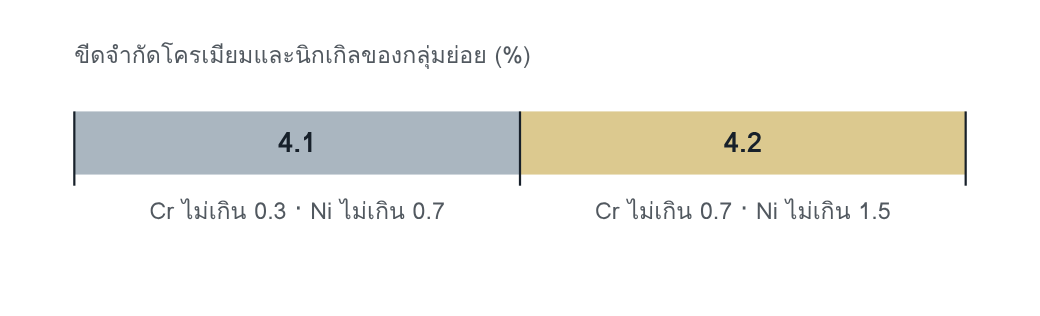
ทั้งสองกลุ่มย่อยมี Mo ไม่เกิน 0.7 % และ V ไม่เกิน 0.1 % การจัดกลุ่มใช้ธาตุที่อยู่ในชื่อเรียกของโลหะผสม
4.1 Cr ไม่เกิน 0.3 % และ Ni ไม่เกิน 0.7 % เช่น 20MnMoNi4-5
4.2 Cr ไม่เกิน 0.7 % และ Ni ไม่เกิน 1.5 % เช่น 15NiCuMoNb5-6-4
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน ในชิ้นงานหนาที่ยึดรั้งสูง
- HAZ แข็ง เมื่อเย็นตัวเร็ว
- รอยร้าวจากการให้ความร้อนซ้ำ ในส่วนผสมและสภาพการอบที่ไม่เหมาะ
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
โมลิบดีนัมและนิกเกิลเพิ่มความสามารถในการชุบแข็งโดยที่คาร์บอนไม่ต้องสูง เหล็กกลุ่มนี้จึงมี carbon equivalent สูงกว่ากลุ่ม 1 ที่คาร์บอนเท่ากัน และ HAZ แข็งได้แม้ในแนวที่ heat input ปานกลาง
Method B ระบุว่าครอบคลุมกลุ่ม 1 ถึง 4 จึงเป็นวิธีหลักของกลุ่มนี้ ส่วนข้อ C.4 ของมาตรฐานกล่าวถึงเหล็กทนการคืบและเหล็กใช้งานอุณหภูมิต่ำในกลุ่ม 4 ถึง 7 แต่เลขกลุ่มในข้อนั้นเป็นของระบบจัดกลุ่มรุ่นก่อน ตารางของข้อ C.4 จัดตามชนิดเหล็ก และไม่มีแถวใดตรงกับเหล็กกลุ่ม 4 ของ ISO/TR 15608:2017 ผู้กำหนดเงื่อนไขจึงใช้ Method B โดยตรวจว่าธาตุทุกตัวอยู่ในช่วงที่สูตรใช้ได้ ถ้าอยู่นอกช่วง ต้องอาศัยข้อแนะนำของผู้ผลิตเหล็กและการทดสอบขั้นตอนการเชื่อม
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| วิธีหา preheat | ระบุว่าใช้ Method B หรือข้อแนะนำของผู้ผลิตเหล็ก และเหตุผล | EN 1011-2 C.3.1 |
| Preheat และ interpass | รักษาค่าต่ำสุดตลอดการเชื่อม และกำหนดค่าสูงสุดตามผู้ผลิตเหล็ก | C.3.1 · ผู้ผลิตเหล็ก |
| ไฮโดรเจน | ค่าไฮโดรเจนของเนื้อเชื่อมเป็นพจน์หนึ่งของสูตร | C.3.3 |
| การเย็นตัวหลังเชื่อม | อบไล่ไฮโดรเจนเมื่อต้องหยุดงานขณะรอยต่อยังไม่เต็ม | C.3.3 c |
| PWHT | ตามมาตรฐานผลิตภัณฑ์ ถ้าไม่มี ให้ระบุในข้อกำหนดการออกแบบ | ข้อ 21 |
ช่วงที่สูตรใช้ได้
Method B ใช้ได้เมื่อ Mo ไม่เกิน 0.75 % Cr ไม่เกิน 1.5 % Ni ไม่เกิน 2.5 % และ V ไม่เกิน 0.18 % ขีดจำกัดของกลุ่ม 4 สำหรับธาตุทั้งสี่อยู่ในช่วงนี้ แต่ยังต้องตรวจคาร์บอน แมงกานีส ทองแดงซึ่งสูตรจำกัดที่ 0.7 % และ CET ของเหล็กจริง ซึ่งต้องอยู่ระหว่าง 0.2 ถึง 0.5 %
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีบันทึกว่าค่า preheat มาจากวิธีใด เมื่อเปลี่ยนความหนาหรือลวด จึงไม่มีใครคำนวณใหม่
- preheat ถูกปิดเมื่อหมดกะ ขณะรอยต่อผนังหนายังเชื่อมไม่เต็ม
- การอบจ้างภายนอก และไม่มีใครทบทวนอัตราการไต่อุณหภูมิกับรูปทรงขอบแนว
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| Ed | รอยร้าวจากการให้ความร้อนซ้ำ |
คำถามท้ายหน้า
- วิศวกรจะใช้ Method B กับเหล็กกลุ่ม 4 ชนิดหนึ่ง ต้องตรวจอะไรก่อน
- ทำไมการปิด preheat ตอนหมดกะจึงเสี่ยงกว่าในรอยต่อที่เชื่อมยังไม่เต็ม เทียบกับรอยต่อที่เชื่อมเสร็จแล้ว
แนวคำตอบ
- ตรวจว่าธาตุทุกตัวของเหล็กจริงอยู่ในช่วงที่สูตรของ Method B ใช้ได้ ตรวจว่า CET อยู่ระหว่าง 0.2 ถึง 0.5 % ความหนาอยู่ระหว่าง 10 ถึง 90 mm และเทียบ CET ของเนื้อเชื่อมกับของแผ่นตามเงื่อนไขของสูตร
- รอยต่อที่ยังไม่เต็มมีหน้าตัดรับแรงน้อย มีรอยบากที่ราก และยังมีไฮโดรเจนจากแนวที่เพิ่งเชื่อม เมื่อเย็นลง ความเค้นจากการหดตัวจึงตกบนหน้าตัดเล็กที่แข็งและมีไฮโดรเจนสูง มาตรฐานจึงให้อบไล่ไฮโดรเจนก่อนปล่อยให้รอยต่อแบบนี้เย็น