มองแล้วรู้
เหล็กความแข็งแรงสูงที่ได้สมบัติจากการชุบแข็งและอบคืนตัว หรือจากการตกตะกอน ไม่รวมเหล็กกล้าไร้สนิม ใช้ในเครน รถบรรทุกหนัก ท่อส่งแรงดันสูง และโครงสร้างที่ต้องลดน้ำหนัก
ความแข็งแรงที่สูงขึ้นทำให้ทุกเงื่อนไขในภาค 1 แคบลงพร้อมกัน หน้าต่างของ t8/5 แคบลง ไฮโดรเจนที่ยอมได้ต่ำลง และเวลารอก่อนตรวจยาวขึ้น
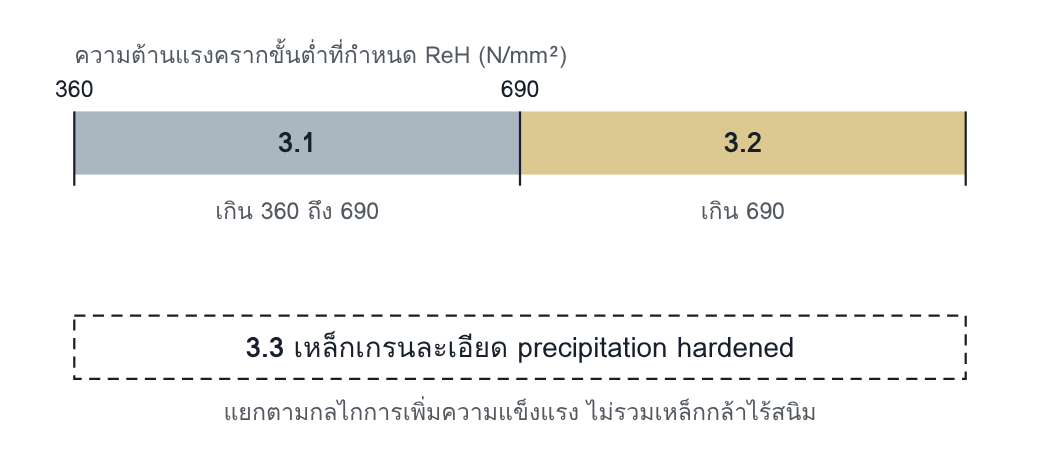
กลุ่มย่อย 3.1 และ 3.2 แบ่งที่ 690 N/mm² กลุ่มย่อย 3.3 แยกออกมาตามกลไกการเพิ่มความแข็งแรง
3.1 ReH เกิน 360 ถึง 690 N/mm² เช่น S460Q ถึง S690Q เกรด ASTM A514 และ A517 ก็อยู่กลุ่มย่อยนี้
3.2 ReH เกิน 690 N/mm² เช่น S890Q และ S960Q
3.3 เหล็กเกรนละเอียด precipitation hardened เช่น S500A ถึง S620A
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน ทั้งใน HAZ และในเนื้อเชื่อม
- HAZ แข็งเกิน เมื่อ t8/5 สั้น และ HAZ อ่อนตัว เมื่อ t8/5 ยาว
- ความเค้นตกค้างสูง เพราะความต้านแรงครากสูง
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เหล็กกลุ่มนี้ชุบแข็งได้ดีโดยการออกแบบ HAZ จึงกลายเป็นมาร์เทนไซต์ได้ง่ายเมื่อเย็นเร็ว และเสียความแข็งแรงเมื่อเย็นช้า มาตรฐานระบุว่าสำหรับเหล็กความแข็งแรงสูง แนวเติมและแนวปิดโดยทั่วไปใช้ t8/5 ในช่วง 10 ถึง 25 วินาที ช่วงนี้แคบพอที่การเปลี่ยนความเร็วเดินของช่างจะพาออกนอกช่วงได้
Method B พัฒนาจากข้อมูลของเหล็กกลุ่มนี้เป็นหลัก และใช้ได้ถึงความต้านแรงคราก 1000 N/mm² สมมติฐานของวิธีคือความเค้นภายในเท่ากับความต้านแรงคราก เหล็กที่แข็งแรงกว่าจึงมีความเค้นตกค้างสูงกว่าโดยอัตโนมัติ
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Heat input | กำหนดทั้งขอบล่างและขอบบน จาก t8/5 ที่ต้องการ | EN 1011-2 D.5 |
| Preheat และ interpass | หาค่าต่ำสุดจาก Method B และกำหนดค่าสูงสุดตามผู้ผลิตเหล็ก | C.3.3 · ผู้ผลิตเหล็ก |
| ไฮโดรเจน | ใช้ลวดไฮโดรเจนต่ำและคุมการจัดการเข้มงวด | C.2.3 · ข้อ 7 |
| Post-heating | เมื่อความต้านแรงครากเกิน 460 N/mm² หนาเกิน 30 mm และเชื่อม submerged arc ควรอบไล่ไฮโดรเจนทันที เช่น 2 ชั่วโมงที่ 250 °C | C.3.5 |
| Tack weld | เมื่อความต้านแรงครากเกิน 500 N/mm² ให้พิจารณาเพิ่มความยาวและขนาด ซึ่งอาจต้องทำสองชั้น และสำหรับเหล็กผสมสูงขึ้น ให้พิจารณาลวดความแข็งแรงต่ำกว่าหรือเหนียวกว่า | ข้อ 13 |
| เวลารอก่อนตรวจรับ | นานกว่า 16 ชั่วโมงเมื่อความต้านแรงครากเกิน 500 N/mm² | ข้อ 18 |
เนื้อเชื่อมเป็นจุดอ่อนได้
เมื่อเนื้อเชื่อมต้องแข็งแรงเท่าแผ่น เนื้อเชื่อมเองก็ชุบแข็งได้ มาตรฐานระบุว่าเนื้อเชื่อมผสมความแข็งแรงสูงทำให้ความเค้นใช้งานสูงขึ้น และตัวมันเองแข็งกว่าและไวต่อการร้าวกว่า รอยร้าวในเนื้อเชื่อมของเหล็กกลุ่มนี้มักวางตัวตามขวาง ซึ่งการตรวจที่ตั้งไว้หารอยร้าวตามยาวอาจพลาด
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS กำหนด heat input เป็นค่าสูงสุดอย่างเดียว ช่างที่เดินเร็วจึงอยู่ใน WPS แต่อยู่นอกหน้าต่าง t8/5
- แผนตรวจใช้เวลารอ 16 ชั่วโมงเท่ากันทุกเกรด
- tack weld ทำด้วยลวดและเงื่อนไขของงานเหล็กทั่วไป
- ไม่มีการคุมลำดับประกอบ รอยต่อปิดท้ายจึงรับการยึดรั้งสูงสุดโดยไม่มีเงื่อนไขพิเศษ
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| 100 | ภาพรวมรอยร้าว รวมรอยร้าวตามขวาง |
| 104 | รอยร้าวที่ tack weld และแอ่งปลายแนว |
คำถามท้ายหน้า
- ใช้สูตร Method B กับเหล็ก CET 0.36 % หนา 40 mm ไฮโดรเจน 3 ml/100 g และ heat input 1.2 kJ/mm ได้ Tp เท่าใด
- ทำไมการกำหนด heat input เป็นค่าสูงสุดอย่างเดียวจึงไม่พอสำหรับเหล็กกลุ่ม 3
แนวคำตอบ
- Tp = 697 × 0.36 + 160 × tanh(40/35) + 62 × 30.35 + (53 × 0.36 − 32) × 1.2 − 328 ได้ประมาณ 129 °C
- ค่าสูงสุดกันเฉพาะการเย็นช้าเกิน ซึ่งทำให้ HAZ อ่อนตัว แต่ไม่ได้กันการเย็นเร็วเกิน ซึ่งทำให้ HAZ แข็งและเสี่ยงร้าว เหล็กกลุ่ม 3 มีหน้าต่าง t8/5 ที่มีทั้งขอบล่างและขอบบน จึงต้องกำหนด heat input เป็นช่วง