มองแล้วรู้
เนื้อโลหะแยกออกจากกันเป็นระนาบแคบ ปลายคม เกิดได้ขณะเนื้อเชื่อมแข็งตัว ขณะเย็นตัว หรือหลังเชื่อมเสร็จไปแล้วหลายชั่วโมง มาตรฐานจำแนกตามทิศทางและตำแหน่ง ไม่ได้จำแนกตามสาเหตุ
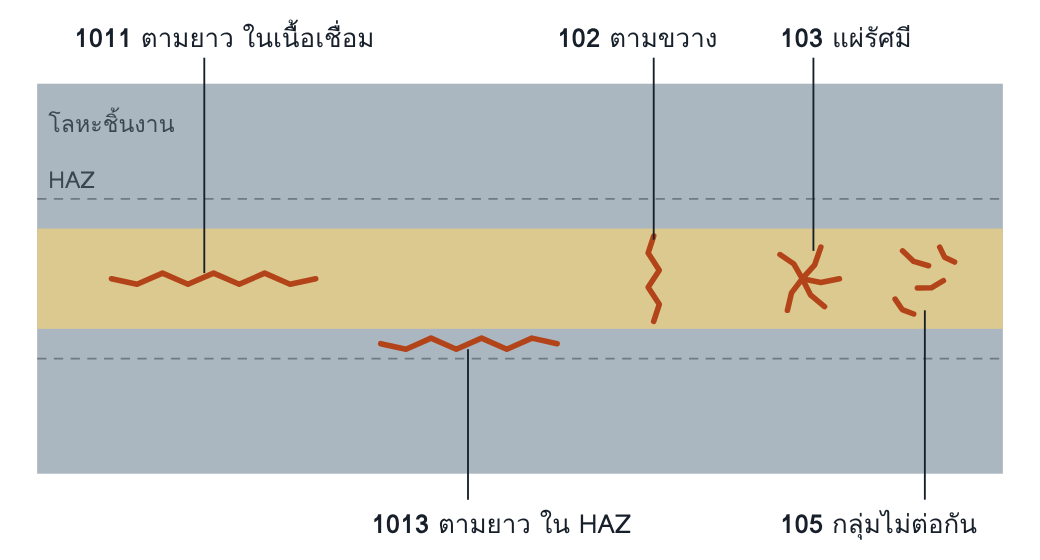
มองจากด้านบนของแนวเชื่อมต่อชน เส้นประคือขอบเขต HAZ รหัสหลักที่สี่บอกตำแหน่ง: 1 ในเนื้อเชื่อม 2 ที่แนวหลอมละลาย 3 ใน HAZ 4 ในโลหะชิ้นงาน
1001 Microcrack: เห็นได้ด้วยกล้องจุลทรรศน์เท่านั้น
101 Longitudinal crack: ขนานแกนแนวเชื่อม
102 Transverse crack: ตั้งฉากแกนแนวเชื่อม
103 Radiating cracks: แผ่ออกจากจุดเดียว
104 Crater crack: ในแอ่งปลายแนว
105 Group of disconnected cracks: กลุ่มที่ไม่ต่อกัน
106 Branching crack: แตกแขนงจากรอยเดียว
ทำไมจึงอันตรายที่สุด
ปลายรอยร้าวคมระดับอะตอม ความเค้นที่ปลายจึงสูงกว่าค่าเฉลี่ยหลายเท่า และรอยร้าวขยายต่อได้เองเมื่อรับแรงซ้ำหรืออุณหภูมิต่ำ imperfection ชนิดอื่นมีขนาดคงที่ แต่รอยร้าวโตได้ มาตรฐานจึงไม่ยอมรับในทุกระดับคุณภาพ
อ่านแล้วเข้าใจ
อ่านรูปแบบก่อนหาสาเหตุ
ตำแหน่ง ทิศทาง และเวลาที่พบ ชี้ไปที่กลไกต่างกัน และแต่ละกลไกแก้คนละที่
| รูปแบบที่พบ | กลไกที่ควรสงสัยก่อน | ดูหน้า |
|---|---|---|
| ตามยาว กลางแนวเชื่อม พบทันทีหลังเชื่อม | ร้าวขณะแข็งตัว | Eb |
| ใน HAZ หรือที่ขอบแนว พบหลังเย็นแล้วหลายชั่วโมง | ร้าวจากไฮโดรเจน | Ei |
| ตามขวางในเนื้อเชื่อมความแข็งแรงสูง | ร้าวจากไฮโดรเจนในเนื้อเชื่อม | Ei |
| ในแอ่งปลายแนวหรือที่ tack weld | ร้าวที่แอ่งปลายแนว | 104 |
| เป็นขั้นบันไดในแผ่นหนา ใต้แนวเชื่อม | ฉีกตามชั้น | Ej |
| ใน HAZ หลังอบคลายความเค้น เหล็ก Cr-Mo-V | ร้าวจากการให้ความร้อนซ้ำ | Ed |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●○○ ต่ำ | เห็นเฉพาะรอยที่เปิดกว้าง เช่นที่แอ่งปลายแนว |
| VT เมื่อเสร็จ | ●○○ ต่ำ | รอยร้าวส่วนใหญ่แนบสนิทจนมองไม่เห็น |
| PT | ●●○ กลาง | เฉพาะรอยที่เปิดถึงผิว ผิวต้องสะอาด |
| MT | ●●● สูง | วิธีหลักที่ผิวและใกล้ผิว ในเหล็กที่เป็นแม่เหล็ก |
| RT | ●●○ กลาง | เห็นเมื่อลำรังสีขนานกับระนาบรอยร้าว |
| UT | ●●● สูง | ดีสำหรับรอยภายใน ถ้าลำคลื่นตกตั้งฉากกับระนาบ |
เวลาที่ตรวจสำคัญเท่ากับวิธีที่ใช้ การตรวจทันทีหลังเชื่อมจะไม่พบรอยร้าวที่เกิดช้า
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| รอยร้าวที่ผิว (1.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| รอยร้าวที่แอ่งปลายแนว (1.2) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| รอยร้าวภายใน (2.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| Microcrack (2.2) | ยอมรับ | ขึ้นกับชนิดโลหะชิ้นงานและความไวต่อการร้าว | ขึ้นกับชนิดโลหะชิ้นงานและความไวต่อการร้าว |
ข้อ 2.1 ครอบคลุมรอยร้าวทุกชนิด ยกเว้น microcrack และ crater crack เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอ ให้สงสัยระบบ
- รอยร้าวหนึ่งรอยคือเหตุให้หยุดและหาสาเหตุ ไม่ใช่แค่รายการซ่อมอีกหนึ่งจุด ถ้าระบบบันทึกเป็นงานซ่อมธรรมดา สาเหตุจะไม่ถูกแก้
- ใบรับรองวัสดุไม่ถูกเทียบกับช่วงที่ WPS รับรอง เหล็กล็อตใหม่อาจมีค่า carbon equivalent สูงกว่าล็อตที่ใช้ทดสอบ
- ไม่มีบันทึกอุณหภูมิ preheat จริง มีแต่ค่าที่ WPS กำหนด
- ซ่อมรอยร้าวจุดเดิมซ้ำหลายครั้งโดยไม่มีข้อกำหนดจำนวนครั้งสูงสุด
แก้ไขและป้องกัน
แก้ไข: หาปลายทั้งสองด้านด้วย MT หรือ PT ก่อน เซาะออกให้หมดรวมถึงปลาย ตรวจยืนยันว่าหมดแล้วจึงเชื่อมซ่อมตาม WPS สำหรับงานซ่อม และตรวจซ้ำหลังเวลารอที่กำหนด
ป้องกัน: ขึ้นกับกลไก ดูหน้า Eb, Ei, Ej และ 104
คำถามท้ายหน้า
- ทำไม ISO 5817 ระดับ D จึงยอมรับ microcrack แต่ไม่ยอมรับรอยร้าวที่มองเห็นได้ ทั้งที่เป็นรอยร้าวเหมือนกัน
- งานผ่าน MT ทันทีหลังเชื่อม แต่พบรอยร้าวในอีกสองวัน ระบบตรวจผิดตรงไหน
แนวคำตอบ
1. ทำไม ISO 5817 ระดับ D จึงยอมรับ microcrack แต่ไม่ยอมรับรอยร้าวที่มองเห็นได้ ทั้งที่เป็นรอยร้าวเหมือนกัน
microcrack เห็นได้ด้วยกล้องจุลทรรศน์เท่านั้น จึงอยู่นอกสิ่งที่การตรวจในงานผลิตหาได้ และผลขึ้นกับชนิดโลหะ ระดับ D ซึ่งใช้กับงานที่ต้องการน้อยที่สุดจึงยอมรับ ส่วนระดับ C และ B ให้พิจารณาตามชนิดโลหะและความไวต่อการร้าว
2. งานผ่าน MT ทันทีหลังเชื่อม แต่พบรอยร้าวในอีกสองวัน ระบบตรวจผิดตรงไหน
ผิดที่เวลา ไม่ใช่ที่วิธี รอยร้าวจากไฮโดรเจนเกิดหลังเย็นแล้วเป็นชั่วโมงหรือเป็นวัน แผนตรวจต้องกำหนดเวลารอก่อน MT ดูหน้า Ei