มองแล้วรู้
เหล็กกล้าไร้สนิมชนิดเฟอร์ริติก มาร์เทนซิติก และ precipitation hardened คาร์บอนไม่เกิน 0.35 % และโครเมียม 10.5 ถึง 30 % สามกลุ่มย่อยมีโครงสร้างต่างกัน และเชื่อมด้วยตรรกะคนละชุด EN 1011-3:2018 ข้อ 4 เขียนว่าครอบคลุมกลุ่ม 8 ถึง 10 แต่ภาคผนวก B และ D ของมาตรฐานเดียวกันให้ข้อแนะนำสำหรับชนิดเฟอร์ริติกและมาร์เทนซิติก ซึ่ง ISO/TR 15608:2017 จัดไว้กลุ่ม 7
ชนิดเฟอร์ริติกไม่ชุบแข็ง ปัญหาคือเกรนโตและเปราะ ชนิดมาร์เทนซิติกชุบแข็งในอากาศ ปัญหาคือรอยร้าวเย็น หน้านี้จึงต้องอ่านแยกตามกลุ่มย่อย
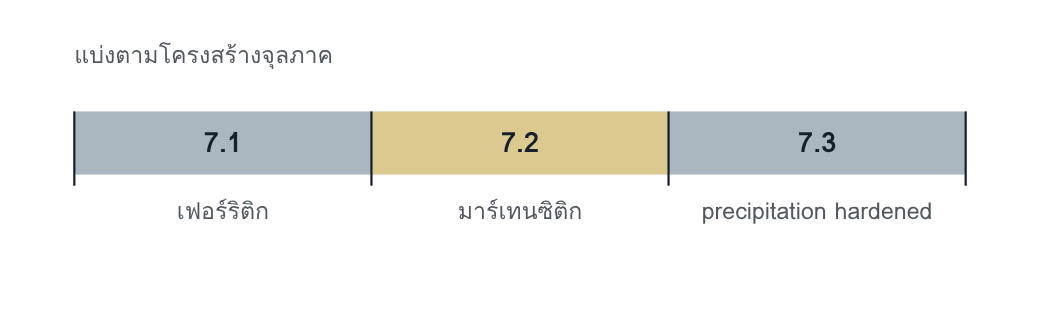
กลุ่มนี้แบ่งตามโครงสร้าง ไม่ได้แบ่งตามส่วนผสม เหล็กสองเกรดที่โครเมียมใกล้กันอยู่คนละกลุ่มย่อยได้
7.1 เฟอร์ริติก เช่น 1.4016 (X6Cr17), 1.4512 (X2CrTi12) และ 1.4003 (X2CrNi12)
7.2 มาร์เทนซิติก เช่น 1.4006 (X12Cr13), 1.4021 (X20Cr13) และชนิดมาร์เทนซิติก-ออสเทนนิติก 1.4313 (X3CrNiMo13-4)
7.3 precipitation hardened เช่น 1.4542 (X5CrNiCuNb16-4)
ความเสี่ยงหลัก
- เกรนโตและความเหนียวลด ในชนิดเฟอร์ริติก ซึ่งแก้ด้วยการอบไม่ได้
- รอยร้าวเย็นและรอยร้าวจากไฮโดรเจน ในชนิดมาร์เทนซิติก และในชนิดเฟอร์ริติกที่หนา
- การกัดกร่อนตามขอบเกรน ในชนิดเฟอร์ริติกที่ไม่เติมธาตุคงตัว
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เฟอร์ริติก: โครงสร้างเฟอร์ไรต์ล้วนมีเกรนโตเร็วเมื่ออุณหภูมิเกินประมาณ 950 °C และไม่มีการเปลี่ยนเฟสให้ปรับเกรนกลับ มาตรฐานจึงระบุว่ารอยเชื่อมของชนิดเฟอร์ริติกล้วนใช้งานได้ดีเฉพาะผนังบาง ประมาณไม่เกิน 2.5 mm ชนิดกึ่งเฟอร์ริติกและชนิดเติมธาตุคงตัวทนได้ดีกว่า
มาร์เทนซิติก: แข็งและเปราะในสภาพหลังเชื่อม ความไวต่อรอยร้าวเพิ่มตามคาร์บอน ชนิดมาร์เทนซิติก-ออสเทนนิติกที่คาร์บอนต่ำกว่า 0.1 % มีออสเทนไนต์ 5 ถึง 25 % จึงเหนียวกว่าและเชื่อมง่ายกว่ามาก
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | 7.1 เฟอร์ริติก | 7.2 มาร์เทนซิติก |
|---|---|---|
| Heat input | ต่ำ บ่อหลอมเล็ก เดินเร็ว | ปกติ เช่น 0.5 ถึง 1.5 kJ/mm สำหรับลวดหุ้มฟลักซ์ เลี่ยงค่าสูงมากและต่ำมาก |
| Preheat และ interpass | 200 ถึง 300 °C สำหรับชนิดกึ่งเฟอร์ริติกที่หนาเกิน 3 mm interpass ใช้ช่วงเดียวกัน | 200 ถึง 300 °C เมื่อคาร์บอนเกิน 0.1 % ชนิดมาร์เทนซิติก-ออสเทนนิติกไม่ต้อง preheat ถึง 8 mm และ 100 ถึง 200 °C เมื่อหนากว่า |
| ลวดเชื่อม | ลวดออสเทนนิติกเป็นตัวเลือกแรก เพราะเนื้อเชื่อมเหนียวกว่า โครเมียมของเนื้อเชื่อมไม่ต่ำกว่าโลหะชิ้นงาน | ลวดออสเทนนิติกหรือลวดส่วนผสมตรงกัน ลวดออสเทนนิติกให้ความแข็งแรงต่ำกว่าโลหะชิ้นงาน |
| ไฮโดรเจน | ต่ำที่สุดที่ทำได้ | ลวดออสเทนนิติกลดความเสี่ยงลงมาก |
| แก๊สปกคลุม | ฐานอาร์กอน ไม่มี CO2 ไฮโดรเจน และไนโตรเจน | มาตรฐานไม่ได้ระบุ |
| การอบหลังเชื่อม | 700 ถึง 800 °C เพิ่มความเหนียวและคืนความต้านทานการกัดกร่อนตามขอบเกรน | คาร์บอนถึง 0.2 % ปล่อยให้เย็นช้าได้ เกิน 0.2 % ต้องอบหลังเชื่อม และต้องอบเมื่อใช้ลวดส่วนผสมตรงกัน |
อ้างอิง EN 1011-3:2018 ภาคผนวก B สำหรับเฟอร์ริติก และภาคผนวก D สำหรับมาร์เทนซิติก ชนิด precipitation hardened ปกติเชื่อมด้วยลวดส่วนผสมตรงกันในสภาพ solution treated แล้วอบตามผู้ผลิต
ช่วงอุณหภูมิที่ทำให้เปราะ
| ประมาณ 400 ถึง 450 °C | เหล็กที่โครเมียมเกิน 15 % เสียความเหนียว แก้ได้ด้วยการให้ความร้อนถึงประมาณ 540 °C แล้วทำให้เย็นเร็ว |
| ประมาณ 550 ถึง 850 °C | เหล็กที่โครเมียมรวมโมลิบดีนัมเกินประมาณ 22 % เกิดเฟสซิกมา แก้ได้ด้วยการให้ความร้อน 900 ถึง 1000 °C แล้วทำให้เย็นเร็ว |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS ของสเตนเลส “ทั่วไป” ถูกใช้กับทุกชนิด โดยไม่มีใครตรวจว่าเป็นออสเทนนิติกหรือมาร์เทนซิติก
- ใบสั่งงานระบุเพียง “สเตนเลส” หรือเลขเกรดที่ไม่มีใครเปิดดูกลุ่ม
- ลวดถูกเลือกให้สีเหมือนโลหะชิ้นงาน โดยไม่พิจารณาว่าต้องอบหลังเชื่อม
- งานซ่อมชิ้นส่วนมาร์เทนซิติกทำโดยไม่มี preheat เพราะชิ้นงานเล็ก
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| 100 | ภาพรวมรอยร้าว |
| 610 | สีจากความร้อน |
คำถามท้ายหน้า
- ทำไมมาตรฐานจึงให้ heat input ต่ำสำหรับชนิดเฟอร์ริติก แต่ไม่ให้ต่ำมากสำหรับชนิดมาร์เทนซิติก
- ชิ้นส่วน X12Cr13 ต้องเชื่อมซ่อมและไม่สามารถอบหลังเชื่อมได้ ทางเลือกของลวดคืออะไร และต้องยอมเสียอะไร
แนวคำตอบ
- ชนิดเฟอร์ริติกไม่เปลี่ยนเฟส เกรนที่โตแล้วแก้ไม่ได้ จึงต้องจำกัดความร้อนและเวลาที่อุณหภูมิสูงให้น้อยที่สุด ชนิดมาร์เทนซิติกชุบแข็งเมื่อเย็นตัว heat input ที่ต่ำมากทำให้เย็นเร็วและเสี่ยงรอยร้าวเย็น ส่วนค่าที่สูงมากก็ให้ผลเสียต่อโครงสร้าง มาตรฐานจึงให้ใช้ค่าปกติและเลี่ยงทั้งสองขั้ว
- ลวดออสเทนนิติก ซึ่งมาตรฐานระบุว่าโดยปกติไม่ต้องอบหลังเชื่อม และลดความเสี่ยงรอยร้าวจากไฮโดรเจนเพราะออสเทนไนต์ละลายไฮโดรเจนได้ดี สิ่งที่ต้องยอมเสียคือความแข็งแรงของเนื้อเชื่อมที่ต่ำกว่าโลหะชิ้นงาน และ HAZ ยังเป็นมาร์เทนไซต์ที่ไม่ได้อบคืนตัว จึงยังต้อง preheat