มองแล้วรู้
ผิวแนวเชื่อมและบริเวณข้างเคียงเปลี่ยนสีเป็นแถบ เกิดจากชั้นออกไซด์บางที่ก่อตัวเมื่อผิวร้อนสัมผัสออกซิเจน เห็นชัดในเหล็กกล้าไร้สนิม ไทเทเนียม และนิกเกิลผสม
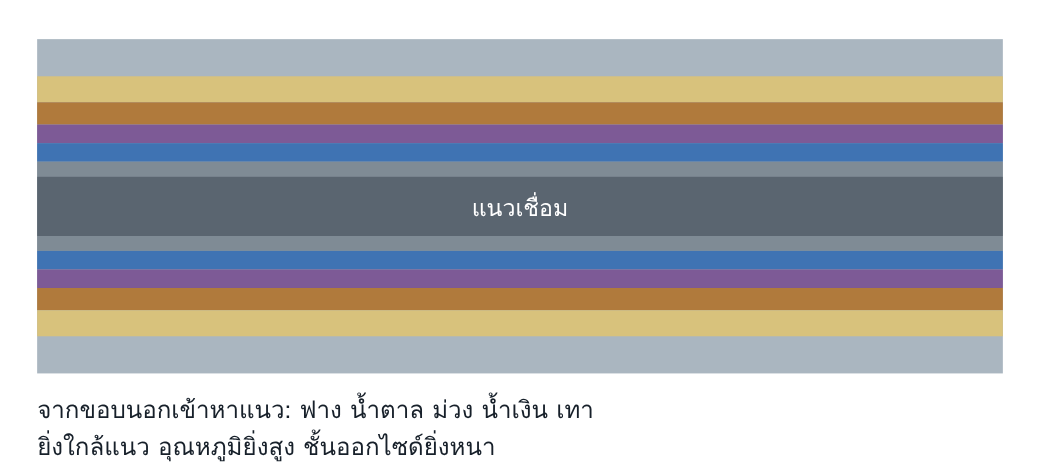
มองจากด้านบน สีแสดงความหนาของชั้นออกไซด์ ลำดับสีและอุณหภูมิจริงขึ้นกับวัสดุและเวลา
ทำไมจึงสำคัญ
ในเหล็กกล้าคาร์บอน สีจากความร้อนแทบไม่มีผล แต่ในเหล็กกล้าไร้สนิม ชั้นออกไซด์สีเกิดโดยดึงโครเมียมจากผิวโลหะ ผิวใต้ชั้นสีจึงมีโครเมียมต่ำและเสียความต้านทานการกัดกร่อน เป็นจุดเริ่มของการกัดกร่อนแบบรูเข็ม ในไทเทเนียม สีบอกว่าโลหะดูดซับแก๊สจนเปราะ มาตรฐานจึงให้เกณฑ์ขึ้นกับการใช้งาน
อ่านแล้วเข้าใจ
กลไกการเกิด
ผิวโลหะที่ร้อนทำปฏิกิริยากับออกซิเจนเกิดชั้นออกไซด์โปร่งแสง ความหนาของชั้นกำหนดสีที่ตาเห็นจากการแทรกสอดของแสง ชั้นหนาขึ้นตามอุณหภูมิ เวลา และปริมาณออกซิเจน สีจึงเป็นบันทึกว่าผิวร้อนแค่ไหนในขณะที่ไม่มีการป้องกัน
สาเหตุที่พบบ่อย
| แก๊สด้านหลัง | ไม่มีหรือไม่พอ ออกซิเจนคงเหลือในท่อสูง |
| แก๊สด้านหน้า | ยกหัวเชื่อมออกก่อนผิวเย็น ไม่มีแก๊สตามหลังสำหรับไทเทเนียม |
| heat input | สูง ทำให้บริเวณร้อนกว้างและร้อนนาน |
| อุณหภูมิระหว่างชั้น | สูงเกินไป |
| ตามกระบวนการ | 141 และ 135 ของเหล็กกล้าไร้สนิมและไทเทเนียม ซึ่งผิวไวต่อออกซิเจน |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | ดูสีของแนวรากทันทีหลังเชื่อม เพื่อปรับแก๊สก่อนเชื่อมต่อ |
| VT เมื่อเสร็จ | ●●● สูง | เทียบแผ่นสีอ้างอิงภายใต้แสงที่กำหนด ทั้งด้านหน้าและด้านราก |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| UT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| การทดสอบการกัดกร่อน | ยืนยัน | ใช้ในการรับรองวิธีทำความสะอาดผิว ไม่ใช่การตรวจประจำ |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.24
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t ≥ 0.5 mm | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน | ขึ้นกับการใช้งาน เช่นวัสดุและการป้องกันการกัดกร่อน |
ISO 5817 ไม่กำหนดระดับสี ข้อกำหนดของงานต้องระบุระดับสีที่ยอมรับและแผ่นสีอ้างอิงเอง เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- สัญญาอ้าง ISO 5817 แต่ไม่ระบุระดับสีที่ยอมรับ ผู้ผลิตกับผู้ซื้อจึงตีความต่างกันเมื่องานเสร็จ
- ไม่มีแผ่นสีอ้างอิงที่หน้างาน
- ขั้นตอนทำความสะอาดผิวหลังเชื่อม เช่นการกัดกรดและการทำ passivation ไม่อยู่ในแผนงาน
- ใช้แปรงลวดเหล็กกล้าคาร์บอนขัดสีออกจากเหล็กกล้าไร้สนิม ซึ่งฝังเหล็กลงในผิว
แก้ไขและป้องกัน
แก้ไข: ขจัดชั้นออกไซด์และผิวที่โครเมียมต่ำด้วยการกัดกรด การขัดด้วยไฟฟ้าเคมี หรือการขัดกล แล้วทำ passivation การขัดเฉพาะให้สีหายไม่พอ
ป้องกัน: ไล่อากาศและวัดออกซิเจนคงเหลือ รักษาแก๊สจนผิวเย็น ลด heat input และคุมอุณหภูมิระหว่างชั้น
คำถามท้ายหน้า
- ทำไมการขัดสีออกด้วยแปรงจึงไม่คืนความต้านทานการกัดกร่อนให้เหล็กกล้าไร้สนิม
- สีจากความร้อนกับรูพรุนที่ราก (516) มาจากสาเหตุเดียวกัน อะไรทำให้เกิดแบบใดแบบหนึ่ง
แนวคำตอบ
1. ทำไมการขัดสีออกด้วยแปรงจึงไม่คืนความต้านทานการกัดกร่อนให้เหล็กกล้าไร้สนิม
แปรงขจัดชั้นออกไซด์สีออก แต่ผิวโลหะข้างใต้ที่โครเมียมต่ำยังอยู่ และแปรงเหล็กกล้าคาร์บอนยังฝังเหล็กลงในผิว ต้องขจัดชั้นผิวนั้นด้วยการกัดกรดหรือการขัด แล้วทำ passivation
2. สีจากความร้อนกับรูพรุนที่ราก (516) มาจากสาเหตุเดียวกัน อะไรทำให้เกิดแบบใดแบบหนึ่ง
ระดับของการสัมผัสออกซิเจนขณะร้อน ถ้าผิวที่แข็งแล้วสัมผัสออกซิเจนเล็กน้อย จะได้ชั้นออกไซด์สี ถ้าน้ำโลหะที่รากสัมผัสอากาศปริมาณมาก จะได้รูพรุนที่ราก