มองแล้วรู้
การที่รอยเชื่อมหรือ HAZ ของเหล็กกล้าไร้สนิมกัดกร่อนเร็วกว่าโลหะชิ้นงาน ทั้งที่ส่วนผสมโดยรวมไม่เปลี่ยน สาเหตุคือโครเมียมหรือโมลิบดีนัมกระจายไม่สม่ำเสมอหลังเชื่อม หรือผิวเสียหาย
ไม่ใช่ imperfection ที่ NDT หาได้ ยกเว้นสีจากความร้อนที่ผิว และจะปรากฏหลังใช้งานไปแล้ว
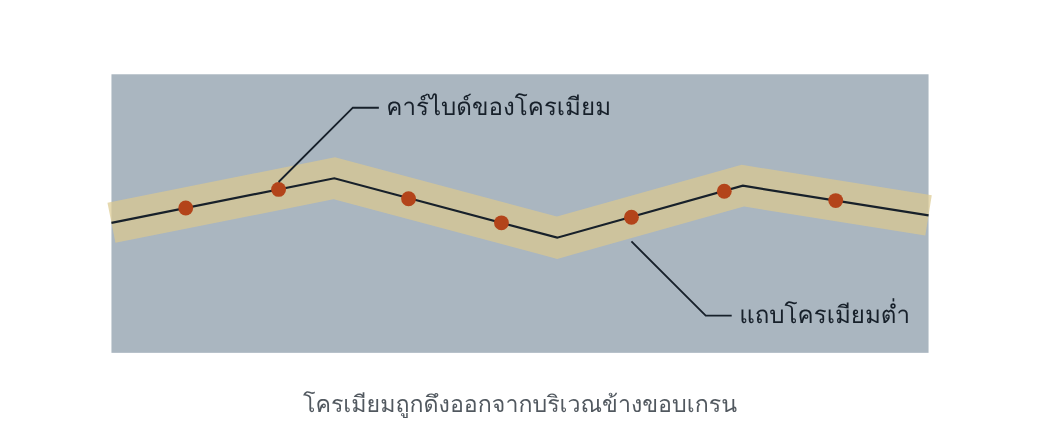
ความต้านทานการกัดกร่อนต้องการโครเมียมและโมลิบดีนัมที่กระจายสม่ำเสมอ การตกตะกอนตามขอบเกรนดึงธาตุเหล่านี้ออกจากบริเวณข้างเคียง
สี่ทางที่เสีย
| Sensitization | คาร์ไบด์และไนไตรด์ตกตะกอน ทำให้โครเมียมข้างขอบเกรนลดลง |
| เฟสอินเตอร์เมทัลลิก | เช่นเฟสซิกมา ในเหล็กที่โครเมียม โมลิบดีนัม หรือซิลิคอนสูง เมื่อ heat input สูง |
| สมดุลเฟสเสีย | ใน duplex เมื่อเฟอร์ไรต์สูงเกิน หรือเสียไนโตรเจน |
| ผิวเสียหาย | ออกไซด์จากความร้อน และการปนเปื้อนจากเหล็กคาร์บอน |
อ่านแล้วเข้าใจ
คุมที่ส่วนผสม
ความเสี่ยง sensitization ลดได้ด้วยเกรดคาร์บอนต่ำไม่เกิน 0.030 % หรือเกรดและลวดที่เติมไทเทเนียมหรือไนโอเบียม ลวดเชื่อมมักมีธาตุผสมสูงกว่าโลหะชิ้นงานเล็กน้อย เพื่อชดเชยการเสียธาตุ การแยกตัว และความไม่สมบูรณ์ของผิวในเนื้อเชื่อม
ต้องเลี่ยงการรับคาร์บอนและไนโตรเจนขณะเชื่อม แก๊สปกคลุมที่มี CO2 เกิน 2.5 % ควรเลี่ยงในงานออสเทนนิติก เว้นแต่ผู้ผลิตลวดแนะนำ สเตนเลสเฟอร์ริติกใช้แก๊สที่ไม่มี CO2 และไนโตรเจน
คุมที่ความร้อน
heat input และ interpass ต่ำลดความเสี่ยงของการตกตะกอนทั้งสองแบบ มาตรฐานจึงให้เลี่ยง heat input สูงกับเหล็กออสเทนนิติกที่ผสมสูง และให้ช่วงตัวเลขสำหรับ duplex
ใน duplex ไนโตรเจนเป็นธาตุสำคัญต่อความต้านทานการกัดกร่อน การเชื่อม TIG และ MIG/MAG ทำให้เสียไนโตรเจนได้ ส่วนลวดหุ้มฟลักซ์และ submerged arc ไม่มีแนวโน้มนี้
ตัวแปรที่ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| เกรดของโลหะชิ้นงานและลวด | คาร์บอนต่ำหรือเกรดคงตัว ลวดธาตุผสมสูงกว่าเล็กน้อย | EN 1011-3 A.2.2 · A.3.3.1 |
| แก๊สปกคลุมและแก๊สด้านหลัง | จำกัด CO2 ป้องกันด้านราก | A.3.3.1 · ข้อ 7.3 |
| Heat input และ interpass | ต่ำ หรืออยู่ในช่วงของ duplex | A.3.3.1 · C.2.1 |
| สัดส่วนเฟอร์ไรต์ของ duplex | คุมสมดุลในเนื้อเชื่อมและ HAZ | C.3.4 |
| การแยกพื้นที่และเครื่องมือ | ไม่ให้ปนเปื้อนจากเหล็กคาร์บอนและโลหะอื่น | ข้อ 5 · ข้อ 7.1 |
| การทำความสะอาดหลังเชื่อม | ตามข้อกำหนดการออกแบบ | ข้อ 10 |
| ความเค้นตกค้าง | ลดในงานที่เสี่ยงการแตกร้าวจากความเค้นร่วมการกัดกร่อน | A.3.3.2 |
ชนิดเฟอร์ริติก
สเตนเลสเฟอร์ริติกเกิดการกัดกร่อนตามขอบเกรนได้ เว้นแต่จะเลี่ยงการลดลงของโครเมียมด้วยคาร์บอนและไนโตรเจนที่ต่ำมาก ด้วยการเติมธาตุคงตัว หรือด้วยการอบที่ 750 ถึง 800 °C
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ใบสั่งซื้อระบุเกรดโดยไม่ระบุรุ่นคาร์บอนต่ำ
- ไม่มีการทดสอบการกัดกร่อนในการรับรองขั้นตอนการเชื่อม ทั้งที่งานใช้ในสภาพกัดกร่อน
- เกณฑ์สีของรากและระดับความสะอาดไม่อยู่ในแบบ
- ลวดถูกเปลี่ยนเป็นเกรดที่ถูกกว่าซึ่งธาตุผสมต่ำกว่า
โยงไป Defect Atlas
| 610 | สีจากความร้อน ซึ่งเป็นสัญญาณเดียวที่มองเห็นได้ |
คำถามท้ายหน้า
- ทำไมรอยเชื่อมสเตนเลสที่ผ่าน RT และ PT ครบจึงยังกัดกร่อนก่อนกำหนดได้
- โรงงานเปลี่ยนแก๊สปกคลุมของงาน MAG สเตนเลสออสเทนนิติกเป็นแก๊สผสม CO2 สูงที่ใช้กับเหล็กคาร์บอน เพื่อลดจำนวนถังแก๊ส ความเสี่ยงคืออะไร
แนวคำตอบ
- RT และ PT หาความไม่ต่อเนื่อง ไม่ได้วัดการกระจายของโครเมียมหรือสภาพของชั้น passive รอยเชื่อมที่เกิด sensitization ผิวปนเปื้อน หรือรากออกซิไดซ์ ไม่มีสิ่งใดให้สองวิธีนี้เห็น
- เนื้อเชื่อมรับคาร์บอนจากแก๊ส ซึ่งเพิ่มความเสี่ยง sensitization มาตรฐานให้เลี่ยงแก๊สที่มี CO2 เกิน 2.5 % เว้นแต่ผู้ผลิตลวดแนะนำเป็นอื่น