มองแล้วรู้
การลดลงของความแข็งแรงในโลหะข้างแนวเชื่อมของอะลูมิเนียมที่ผ่านการรีดเย็นหรือการบ่ม ความร้อนจากการเชื่อมลบสิ่งที่กระบวนการผลิตสร้างไว้
ไม่มีหน้าคู่ใน Defect Atlas เพราะไม่ใช่ imperfection รอยต่อที่อ่อนตัวมากหน้าตาเหมือนรอยต่อที่ดีทุกประการ
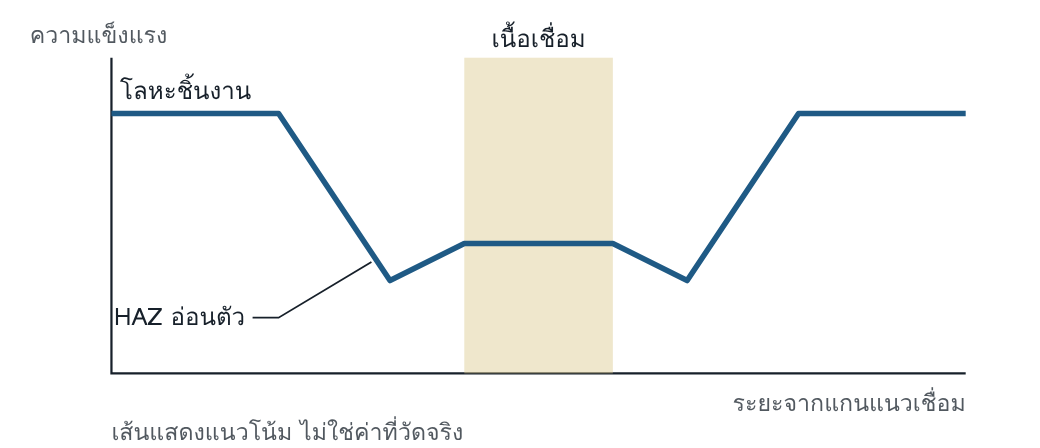
ความแข็งแรงของรอยต่อถูกกำหนดโดยจุดที่อ่อนที่สุด ซึ่งมักอยู่ใน HAZ ไม่ได้อยู่ในเนื้อเชื่อม
สองกลไก
| โลหะที่รีดเย็น | อบอ่อนบางส่วน กลับไปใกล้ความแข็งแรงของสภาพอ่อน |
| โลหะที่บ่ม | เสียสภาพบ่ม เฟสละเอียดที่ให้ความแข็งแรงโตขึ้นหรือละลายกลับ |
ทำไมจึงสำคัญ
ในเหล็กโครงสร้างทั่วไป ผู้ออกแบบคิดได้ว่ารอยเชื่อมแข็งแรงเท่าแผ่น ในอะลูมิเนียมคิดแบบนั้นไม่ได้ มาตรฐานกำหนดให้คิดการลดลงของสมบัติใน HAZ ไว้ในการคำนวณออกแบบ
อ่านแล้วเข้าใจ
สิ่งที่มาตรฐานกำหนด
- ผู้ออกแบบต้องพิจารณาสมบัติทางกลของ HAZ และเนื้อเชื่อม ซึ่งขั้นตอนการเชื่อมมีผล และอาจต่ำกว่าโลหะชิ้นงาน
- เลี่ยงการสร้าง HAZ ที่การออกแบบไม่ได้คิดไว้ เช่นการเชื่อมชิ้นยึดชั่วคราว
- ระวัง heat input ที่สูงเกิน ซึ่งเพิ่มทั้งระดับการอ่อนตัวและความกว้างของ HAZ
- คุม interpass เพื่อกันสมบัติลดจากความร้อนเกิน ลดขนาดแถบอ่อน และลดการเสียสภาพบ่ม
- preheat ที่เกินค่าแนะนำมีผลต่อสมบัติของโลหะที่รีดเย็นและโลหะที่บ่มเต็มที่ และเวลาที่อุณหภูมิต้องสั้นที่สุด
ขีดจำกัดอุณหภูมิ
| โลหะชิ้นงาน | Preheat สูงสุด | Interpass สูงสุด |
|---|---|---|
| 1xxx, 3xxx, 5xxx | 120 °C | 120 °C |
| 6xxx | 120 °C | 100 °C |
| 7xxx | 100 °C | 80 °C |
ค่าแนะนำของมาตรฐาน เปลี่ยนได้ตามสัญญา และควรระบุใน WPS
ตัวแปรที่ต้องคุม
| ตัวแปร | ผู้คุม | ระบุที่ไหน |
|---|---|---|
| ความแข็งแรงของ HAZ ที่ใช้คำนวณ | ผู้ออกแบบ | การคำนวณออกแบบ |
| ตำแหน่งรอยเชื่อมเทียบกับจุดรับแรงสูง | ผู้ออกแบบ | แบบ |
| Heat input, preheat และ interpass | ผู้กำหนด WPS | WPS |
| ตำแหน่งชิ้นยึดชั่วคราว | ผู้ออกแบบและผู้วางแผน | แบบหรือแผนการประกอบ |
| การแก้การบิดตัวด้วยความร้อน | ผู้กำหนดขั้นตอน | ขั้นตอนของโรงงาน |
คอลัมน์ผู้คุมเป็นการแบ่งหน้าที่ที่พบทั่วไป
ความร้อนนานกับการกัดกร่อน
ในโลหะผสมกลุ่ม 22.4 ที่แมกนีเซียมเกิน 3.5 % และกลุ่ม 23.2 การตกตะกอนของเฟสจากความร้อนนาน ทำให้ไวต่อการกัดกร่อนแบบลอกเป็นชั้นและการแตกร้าวจากความเค้นร่วมการกัดกร่อนในสภาพแวดล้อมบางอย่าง ขีดจำกัดอุณหภูมิในสองกลุ่มนี้จึงป้องกันสองเรื่องพร้อมกัน
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- การคำนวณออกแบบใช้ความแข็งแรงของแผ่นตามใบรับรอง
- ไม่มีการวัด interpass เพราะ “อะลูมิเนียมไม่ต้อง preheat”
- ชิ้นงานบิดตัวถูกแก้ด้วยเปลวไฟ
- การทดสอบขั้นตอนการเชื่อมผ่านด้วย heat input ต่ำ แต่งานผลิตใช้แนวใหญ่กว่า
ทำไมไม่มีแถบโยงไป Defect Atlas
ความเสี่ยงนี้ไม่มีรหัสใน ISO 6520-1 และไม่มีเกณฑ์ในมาตรฐานระดับคุณภาพ การยืนยันทำได้ด้วยการทดสอบทางกล เช่นการทดสอบแรงดึงตามขวาง ในการรับรองขั้นตอนการเชื่อม
คำถามท้ายหน้า
- รอยต่ออะลูมิเนียมผ่าน VT, PT และ RT ครบ ผลเหล่านี้บอกอะไรเกี่ยวกับความแข็งแรงของรอยต่อ
- ทำไมการวางรอยเชื่อมไว้ห่างจากจุดรับแรงสูงสุดจึงเป็นมาตรการที่ได้ผลกว่าการคุม heat input
แนวคำตอบ
- บอกเพียงว่าไม่มี imperfection เกินเกณฑ์ ไม่ได้บอกความแข็งแรง HAZ ที่อ่อนตัวไม่มีความไม่ต่อเนื่องให้ตรวจพบ ความแข็งแรงของรอยต่อยืนยันได้จากการทดสอบขั้นตอนการเชื่อมและการคุมเงื่อนไขให้ตรงกับที่ทดสอบ
- การคุม heat input ลดขนาดและระดับของแถบอ่อนได้บางส่วน แต่ลบไม่ได้ ส่วนการย้ายรอยเชื่อมไปอยู่ที่ความเค้นต่ำทำให้แถบอ่อนไม่เป็นตัวกำหนดความแข็งแรงของโครงสร้าง และไม่ขึ้นกับการทำงานของช่างแต่ละคน