มองแล้วรู้
โพรงแก๊สในเนื้อเชื่อมอะลูมิเนียม เกือบทั้งหมดมาจากไฮโดรเจน ซึ่งมาจากความชื้นและสารประกอบไฮโดรคาร์บอนบนลวด บนรอยต่อ และในแก๊สปกคลุม
รูปแบบ วิธีตรวจ และการประเมิน อยู่ในหน้ากลุ่ม 2 ของ Defect Atlas แต่เกณฑ์ยอมรับของอะลูมิเนียมอยู่ในมาตรฐานอื่น
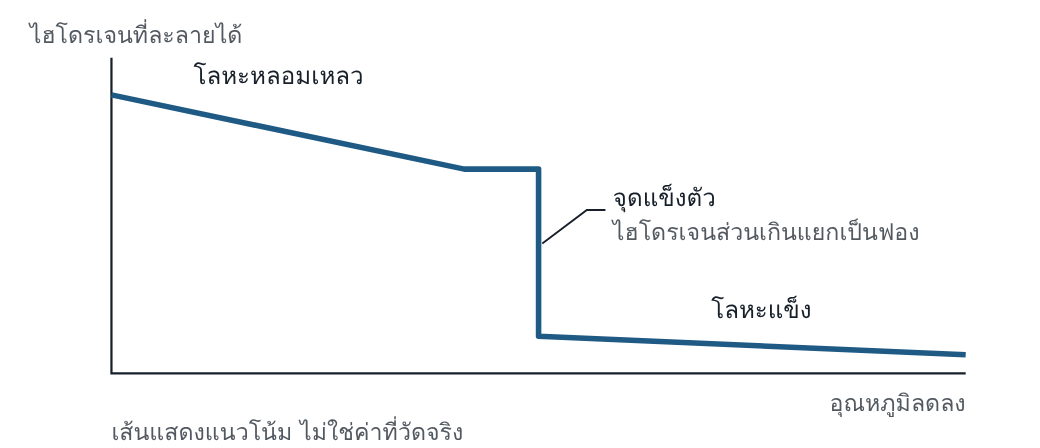
อะลูมิเนียมหลอมเหลวละลายไฮโดรเจนได้มาก แต่เมื่อแข็งแล้วแทบไม่ละลาย ไฮโดรเจนที่หนีไม่ทันจึงถูกขังเป็นรูพรุน
ทำไมจึงสำคัญ
ในเหล็ก ไฮโดรเจนคุมได้ด้วยการเลือกลวดเป็นหลัก ในอะลูมิเนียม ไม่มีลวดระดับไฮโดรเจนให้เลือก การคุมทั้งหมดอยู่ที่ความสะอาดและความแห้งของทุกสิ่งที่เข้าใกล้อาร์ก ซึ่งเป็นวินัยของโรงงาน ไม่ใช่ตัวเลขใน WPS
อ่านแล้วเข้าใจ
ต้นเหตุและมาตรการของมาตรฐาน
| ต้นเหตุ | มาตรการ |
|---|---|
| ลวดปนเปื้อน หรือมีความชื้นที่ผิว | ลวดสะอาด เก็บในที่สะอาดที่อุณหภูมิสูงกว่าจุดน้ำค้างของพื้นที่ทำงาน |
| รอยต่อปนเปื้อน หรือมีความชื้นที่ผิว | ทำความสะอาดและทำให้แห้งก่อนเชื่อม เช่นด้วย preheat ให้วัสดุมีอุณหภูมิเท่ากับห้องก่อนเชื่อม |
| ไฮโดรเจนในลวดหรือโลหะชิ้นงานสูงเกิน | ติดต่อผู้ขายหรือผู้ผลิต |
| ช่องว่างรอยต่อแคบเกิน | ปรับช่องว่างให้อากาศไม่ต้องหนีผ่านบ่อหลอม |
| ท่าเชื่อมไม่เอื้อ | ใช้ท่า PA, PB หรือ PF ถ้าทำได้ |
| เวลาให้แก๊สออกสั้นเกิน | เพิ่ม heat input หรือ preheat หรือเปลี่ยนรูปร่อง |
| แก๊สปกคลุมไม่บริสุทธิ์จากรอยรั่วของน้ำหล่อเย็นหรือระบบแก๊ส | กำจัดรอยรั่ว |
| ความชื้นซึมเข้าแก๊ส สายแก๊สไม่เหมาะ | ใช้แก๊สตามมาตรฐาน เปลี่ยนสายที่เสื่อม ใช้สายสั้นที่สุด และใช้สายโลหะถ้าทำได้ |
| การไหลของแก๊สไม่เป็นชั้น จากอัตราไหลสูงหรือต่ำเกิน หรือลมพัด | ปรับอัตราไหลให้เหมาะ กันลม |
| แรงดันอาร์กสูงเกิน | ปรับแรงดันอาร์ก |
| มุมหัวเชื่อมแคบเกิน | ใช้มุมหัวเชื่อมที่ถูกต้อง |
ข้อขัดกันที่ต้องตัดสิน
มาตรการ “เพิ่ม heat input หรือ preheat” เพื่อให้แก๊สมีเวลาออก ขัดกับมาตรการของหน้า Soft ซึ่งให้จำกัดความร้อนเพื่อรักษาความแข็งแรงของ HAZ ผู้กำหนดเงื่อนไขต้องเลือกว่างานนั้นกลัวอะไรมากกว่า และมาตรการด้านความสะอาดควรมาก่อนเสมอ เพราะไม่มีข้อแลกเปลี่ยน
ตัวแปรที่ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| การเตรียมผิว | ล้างคราบไขมัน ขจัดออกไซด์ด้วยวิธีกล เชื่อมให้เร็วที่สุด | EN 1011-4 ข้อ 14 |
| การเก็บลวด | บรรจุภัณฑ์เดิม ที่แห้ง ดูแลม้วนที่ใช้ค้าง | ข้อ 8.1 |
| แก๊สปกคลุมและระบบจ่าย | ชนิดแก๊ส อัตราไหล สภาพสายและข้อต่อ | ข้อ 8.2 · ภาคผนวก A |
| ท่าเชื่อม | เลือกท่าที่แก๊สลอยออกได้ ข้อ 15 กับภาคผนวก A จัดท่า PC ต่างกัน | ข้อ 15 · ภาคผนวก A |
| การทำความสะอาดระหว่างแนว | แปรงลวดสเตนเลสหรือวิธีกล | ข้อ 20.1 |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีข้อกำหนดเวลาระหว่างทำความสะอาดกับเชื่อม
- วัสดุถูกย้ายจากคลังเย็นเข้าโรงงานชื้นแล้วเชื่อมทันที
- สายแก๊สและข้อต่อไม่มีรอบตรวจ
- รูพรุนถูกแก้ด้วยการเชื่อมซ่อมซ้ำ ซึ่งเพิ่มความร้อนให้ HAZ โดยต้นเหตุยังอยู่
โยงไป Defect Atlas
| 201 | รูพรุน |
| 2013 | รูพรุนเป็นกลุ่ม |
| 2014 | รูพรุนเรียงแนว |
| 303 | ออกไซด์ฝังใน |
คำถามท้ายหน้า
- ทำไมการคุมรูพรุนในอะลูมิเนียมจึงพึ่ง WPS ได้น้อยกว่าการคุมรอยร้าวจากไฮโดรเจนในเหล็ก
- รอยเชื่อมอะลูมิเนียมมีรูพรุนเกินเกณฑ์และถูกเชื่อมซ่อมสามรอบ รอยต่อนี้มีความเสี่ยงใดเพิ่มขึ้นนอกจากรูพรุน
แนวคำตอบ
- ในเหล็ก ตัวแปรหลักคือระดับไฮโดรเจนของลวด ซึ่งระบุใน WPS และซื้อได้ ในอะลูมิเนียม ไฮโดรเจนมาจากความชื้นและคราบบนทุกพื้นผิวกับจากระบบแก๊ส ซึ่งเป็นเรื่องของการเก็บ การทำความสะอาด เวลา และการบำรุงรักษา WPS ระบุได้ แต่ผลขึ้นกับวินัยประจำวัน
- HAZ ได้รับความร้อนสะสมจากการเชื่อมซ้ำ แถบอ่อนจึงกว้างและอ่อนลง และในโลหะผสมแมกนีเซียมสูงหรือชุด 7xxx ความร้อนนานเพิ่มความไวต่อการกัดกร่อน ต้นเหตุของรูพรุนยังอยู่ จึงควรหาต้นเหตุก่อนซ่อม