วิธีแรกของ EN 1011-2 ให้คำตอบจากกราฟที่สร้างจากประสบการณ์การเชื่อมเหล็กคาร์บอน-แมงกานีสเป็นหลัก ผู้ใช้ไม่ต้องคำนวณมาก แต่ต้องมีมาตรฐานฉบับจริงอยู่ในมือ
ภาค 1 อธิบายตัวแปร ภาค 2 บอกว่าแต่ละวัสดุและแต่ละเงื่อนไขต้องคุมอะไร ภาคนี้ลงมือหาตัวเลข เริ่มจาก Method A ในภาคผนวก C.2 ของ EN 1011-2 ซึ่งครอบคลุมเหล็กไม่ผสม เหล็กเกรนละเอียด และเหล็กผสมต่ำ ที่ CE อยู่ระหว่าง 0.30 ถึง 0.70
หนังสือเล่มนี้ไม่ได้พิมพ์กราฟของมาตรฐานซ้ำ บทนี้จึงสอนขั้นตอนและวิธีอ่าน ส่วนค่าที่ใช้กับงานจริงต้องอ่านจากรูป C.2 ของมาตรฐานเอง
ข้อมูลสี่อย่างที่ต้องมีก่อนเปิดกราฟ
| ข้อมูล | ได้จากไหน | ข้อควรระวัง |
|---|---|---|
| CE ของเหล็ก | ใบรับรองวัสดุ หรือค่าสูงสุดในมาตรฐานเหล็ก | ถ้าใบรับรองมีเฉพาะคาร์บอนกับแมงกานีส ให้บวก 0.03 ถ้าต่อเหล็กสองชนิด ใช้ค่าที่สูงกว่า สูตรนี้อาจไม่เหมาะกับเหล็กที่เติมโบรอน |
| ระดับไฮโดรเจน A ถึง E | ผู้ผลิตลวดระบุ ตามเงื่อนไขการเก็บและการอบที่กำหนด | ระดับนี้เป็นจริงเฉพาะเมื่อโรงงานเก็บและอบลวดตามที่ผู้ผลิตกำหนด |
| ความหนารวม | ผลรวมความหนาของทุกทางที่ความร้อนไหลออก เฉลี่ยในระยะ 75 mm จากแนวเชื่อม | รอยเชื่อมฉากมีทางไหลสามทาง จึงมากกว่ารอยต่อชนที่ความหนาแผ่นเท่ากัน |
| Heat input ของแนวเล็กที่สุด | คำนวณจากพารามิเตอร์ หรือจากความยาวแนวต่อลวดหนึ่งแท่ง | แนวเล็กที่สุดมักเป็นแนวราก และ tack weld เล็กกว่านั้นอีก |
ขั้นตอน
- กำหนดค่า CE ที่จะใช้
- เลือกกระบวนการและลวดเบื้องต้น แล้วจัดระดับไฮโดรเจน
- ระบุว่าเป็นรอยต่อชนหรือรอยเชื่อมฉาก
- เลือกกราฟที่ตรงกับระดับไฮโดรเจนและ CE ถ้าไม่มีกราฟของ CE ค่านั้น ใช้กราฟของ CE ค่าถัดไปที่สูงกว่า
- หา heat input ของแนวเล็กที่สุดในรอยต่อ
- หาความหนารวม
- ลงจุดบนกราฟ แล้วอ่านเส้น preheat ที่อยู่เหนือจุดหรือทางซ้ายของจุดถัดไปทันที ค่านั้นคือ preheat และ interpass ต่ำสุด
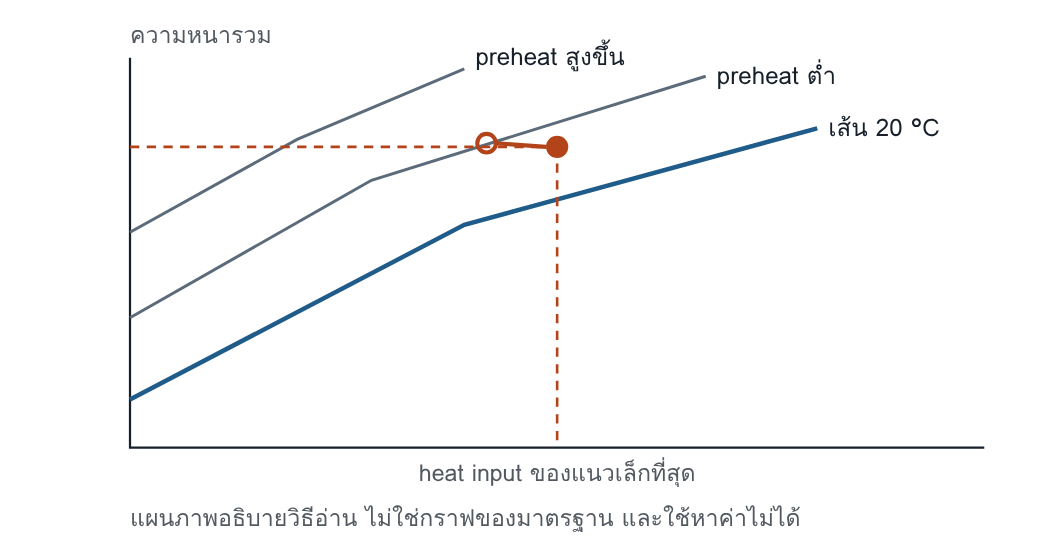
จุดที่อยู่ใต้หรือทางขวาของเส้น 20 °C ไม่ต้อง preheat จุดที่อยู่สูงขึ้นหรือไปทางซ้ายต้องใช้ค่า preheat ของเส้นถัดไปที่อยู่เหนือจุด กราฟจริงมีเส้น 0 °C อยู่ต่ำกว่าเส้น 20 °C อีกหนึ่งเส้น
ตัวอย่างของมาตรฐาน
มาตรฐานให้ตัวอย่างไว้หนึ่งชุด เหล็กมี CE 0.45 เชื่อมรอยต่อชนด้วยลวดหุ้มฟลักซ์ระดับไฮโดรเจน B แนวรากใช้ลวด 4 mm ประสิทธิภาพ 120 % เดินได้ประมาณ 260 mm ต่อแท่ง ซึ่งตารางของมาตรฐานให้ heat input ไม่ต่ำกว่า 1.2 kJ/mm ความหนารวม 50 mm ผลจากกราฟคือ preheat และ interpass ต่ำสุด 75 °C
ถ้าไม่ต้องการ preheat มาตรฐานให้ทางเลือกสองทางต่อจากนั้น ทางแรกคือย้อนอ่านกราฟเดิมว่า heat input ต่ำสุดเท่าใดจึงไม่ต้อง preheat ซึ่งในตัวอย่างนี้คือ 1.4 kJ/mm แล้วดูว่าทำได้จริงในท่าเชื่อมนั้นหรือไม่ ทางที่สองคือเปิดกราฟของระดับไฮโดรเจนที่ต่ำกว่า เพื่อดูว่าการเปลี่ยนลวด การอบลวดที่อุณหภูมิสูงขึ้น หรือการเปลี่ยนกระบวนการ ทำให้ไม่ต้อง preheat ที่ heat input ที่ยอมรับได้หรือไม่
คันโยกไฮโดรเจนในตัวเลข
ตาราง C.1 ของมาตรฐานให้ตัวอย่างความหนารวมสูงสุดที่เชื่อมได้โดยไม่ต้อง preheat ที่ CE 0.43 และ heat input 1.0 kJ/mm ค่านี้คือ 40 mm สำหรับระดับ A และ 100 mm สำหรับระดับ D ที่ CE 0.49 และเงื่อนไขเดียวกัน ค่าลดเหลือ 25 mm และ 50 mm
ตัวเลขชุดนี้บอกสามอย่างพร้อมกัน ลวดไฮโดรเจนต่ำเพิ่มความหนาที่เชื่อมได้โดยไม่ preheat ประมาณสองเท่าหรือมากกว่า CE ที่ต่างกันเพียง 0.06 ลดความหนานั้นลงเกือบครึ่ง และรอยเชื่อมฉากบนแผ่น 20 mm สามแผ่น ซึ่งมีความหนารวม 60 mm อยู่เกินขีดของระดับ A ที่ CE 0.43 แล้ว ทั้งที่แผ่นแต่ละแผ่นไม่หนา
คุม heat input ของลวดหุ้มฟลักซ์ด้วยความยาวแนว
ในงานลวดหุ้มฟลักซ์ ช่างเชื่อมไม่ได้วัดความเร็วเดิน มาตรฐานจึงให้คุม heat input ผ่านความยาวแนวที่ได้จากลวดหนึ่งแท่ง ยิ่งแนวสั้น heat input ยิ่งสูง สำหรับลวดที่ความยาวต่างจากตาราง มาตรฐานให้สูตร
ความยาวแนว = (เส้นผ่านศูนย์กลางลวด)2 × L × F / heat input
L คือความยาวลวดที่ใช้ไป ปกติคือความยาวเดิมลบ 40 mm ของโคนลวด F ขึ้นกับประสิทธิภาพของลวด คือ 0.0368 ที่ประมาณ 95 % · 0.0408 ที่เกิน 95 ถึง 110 % · 0.0472 ที่เกิน 110 ถึง 130 % · 0.0608 ที่เกิน 130 %
ตรวจกับตัวอย่างของมาตรฐาน: ลวด 4 mm ยาว 450 mm ประสิทธิภาพ 120 % ที่ 1.2 kJ/mm ได้ 16 × 410 × 0.0472 / 1.2 = 258 mm ตรงกับค่าประมาณ 260 mm ในตัวอย่าง ความหมายหน้างานคือ ถ้าช่างเดินได้ยาวกว่านี้ต่อแท่ง heat input ต่ำกว่า 1.2 kJ/mm และ preheat ที่อ่านไว้ไม่พอ
สำหรับรอยเชื่อมฉากแนวเดียว
เมื่อแบบกำหนดรอยเชื่อมฉากแนวเดียวด้วยความยาวขาต่ำสุด มาตรฐานให้ตารางค่า heat input โดยประมาณตามความยาวขาและชนิดลวด เช่นขา 6 mm ด้วยลวดชนิดด่างประสิทธิภาพต่ำกว่า 130 % ให้ประมาณ 1.8 kJ/mm ค่าเหล่านี้ใช้กับความยาวขา ไม่ได้ใช้แปลงตรงเป็นขนาดคอ
เมื่อใดที่กราฟไม่พอ
มาตรฐานระบุว่าเงื่อนไขในกราฟมาจากประสบการณ์ และมีปัจจัยที่เพิ่มความเสี่ยงเกินกว่าที่กราฟคิดไว้ โดยยังบอกขนาดของผลเป็นตัวเลขไม่ได้
- การยึดรั้งสูง: ความหนาเกินประมาณ 50 mm และแนวรากของรอยต่อชนร่องสองด้าน
- เหล็ก CE ต่ำกับเนื้อเชื่อม: ในแผ่นหนาเกินประมาณ 50 mm และ heat input สูง รอยร้าวอาจย้ายไปเกิดในเนื้อเชื่อม
- เนื้อเชื่อมความแข็งแรงสูง: เนื้อเชื่อมผสม หรือเนื้อเชื่อมคาร์บอน-แมงกานีสที่แมงกานีสเกินประมาณ 1.5 %
- เหล็กสะอาดมาก: กำมะถันและออกซิเจนต่ำเพิ่มความสามารถชุบแข็ง HAZ อาจแข็งขึ้น
สำหรับกรณีเหล่านี้ มาตรฐานชี้ว่ามาตรการที่ได้ผลที่สุดคือลดไฮโดรเจน ด้วยการเปลี่ยนลวดหรือกระบวนการ หรือด้วย post-heating ซึ่งระยะ 2 ถึง 3 ชั่วโมงให้ผลในหลายกรณี และแนะนำให้ยืนยันด้วยการทดสอบที่จำลองรอยต่อจริง
เมื่อใดที่ผ่อนได้
- Preheat ทั้งชิ้น: ถ้าอุ่นทั้งชิ้นงาน หรืออุ่นกว้างกว่าสองเท่าของความกว้างที่มาตรฐานกำหนด ลดอุณหภูมิได้ในขอบเขตจำกัด
- ทางไหลของความร้อนถูกจำกัด: เช่นรอยต่อเกยที่ขอบยื่นยาวกว่าขารอยเชื่อมเพียงเล็กน้อย
- ลวดออสเทนนิติกหรือนิกเกิลสูง: ใช้เมื่อ preheat ให้พอทำไม่ได้ในทางปฏิบัติ
- รอยเชื่อมฉากที่ประกบสนิท: ช่องว่างไม่เกิน 0.5 mm
มาตรฐานไม่ได้ให้ตัวเลขว่าผ่อนได้เท่าใด การผ่อนทุกข้อจึงต้องมีหลักฐานรองรับ ตามหลักในบทที่ 5
คำถามท้ายบท
- ลวดหุ้มฟลักซ์ 3.2 mm ยาว 450 mm ประสิทธิภาพประมาณ 95 % ต้องเดินให้ได้ความยาวแนวไม่เกินเท่าใดต่อแท่ง จึงได้ heat input ไม่ต่ำกว่า 1.0 kJ/mm
- ช่างเชื่อมบอกว่า “ผมเดินได้ยาวกว่าที่ WPS กำหนด งานเสร็จเร็วกว่า” ในงานที่ preheat หามาจาก Method A คำพูดนี้หมายความว่าอะไร
แนวคำตอบ
- ความยาวแนว = 3.22 × 410 × 0.0368 / 1.0 = 155 mm ถ้าเดินได้ยาวกว่านี้ heat input ต่ำกว่า 1.0 kJ/mm
- ความยาวแนวต่อแท่งที่มากขึ้นคือ heat input ที่ต่ำลง จุดบนกราฟเลื่อนไปทางซ้าย เข้าหาเส้น preheat ที่สูงขึ้น ค่า preheat ใน WPS จึงอาจไม่พอ และ t8/5 สั้นลง HAZ แข็งขึ้น งานเสร็จเร็วขึ้นจริง แต่อยู่นอกเงื่อนไขที่ใช้หา preheat