วิธีที่สองให้คำตอบจากสมการเดียว ผู้ใช้เห็นได้ทันทีว่าตัวแปรใดดัน preheat ขึ้นเท่าใด และต้องขยับคันโยกใดจึงได้ผลมากที่สุด
Method B อยู่ในภาคผนวก C.3 ของ EN 1011-2 มาตรฐานระบุว่าครอบคลุมเหล็กกลุ่ม 1 ถึง 4 และมาจากประสบการณ์กับเหล็กผสมต่ำความแข็งแรงสูงเป็นหลัก ผลลัพธ์คืออุณหภูมิ Tp ซึ่งเป็นค่าต่ำสุดก่อนเริ่มแนวแรก และเป็นค่าที่บริเวณรอยเชื่อมต้องไม่ต่ำกว่าตลอดการเชื่อม ในงานหลายแนว ค่านี้คือ interpass ต่ำสุดด้วย
สมการ
Tp = 697 × CET + 160 × tanh(d/35) + 62 × HD0.35 + (53 × CET − 32) × Q − 328
CET เป็นร้อยละ d เป็นความหนาแผ่นเป็น mm HD เป็นไฮโดรเจนในเนื้อเชื่อมเป็น ml/100 g Q เป็น heat input เป็น kJ/mm ผลเป็น °C
| ตัวแปร | ช่วงที่สมการใช้ได้ | ต่างจาก Method A อย่างไร |
|---|---|---|
| CET | 0.2 ถึง 0.5 % | คนละสูตรกับ CE และแปลงข้ามกันไม่ได้ |
| d | 10 ถึง 90 mm | ใช้ความหนาแผ่น ไม่ใช่ความหนารวม ถ้าแผ่นหนาไม่เท่ากัน ใช้แผ่นที่หนากว่า |
| HD | 1 ถึง 20 ml/100 g | ใช้ค่าตัวเลข ไม่ใช่ระดับ A ถึง E |
| Q | 0.5 ถึง 4.0 kJ/mm | เหมือนกัน |
สมการใช้กับเหล็กโครงสร้างที่ความต้านแรงครากถึง 1000 N/mm² และสมมติว่าความเค้นภายในบริเวณรอยเชื่อมเท่ากับความต้านแรงครากของโลหะชิ้นงานและเนื้อเชื่อม
ตัวอย่าง
เหล็กสมมติชนิดหนึ่งมี C 0.16 % Mn 1.45 % Cr 0.05 % Mo 0.02 % Ni 0.10 % Cu 0.15 % ได้ CET = 0.16 + (1.45 + 0.02)/10 + (0.05 + 0.15)/20 + 0.10/40 = 0.32 เชื่อมรอยต่อชนของแผ่นหนา 40 mm ด้วยลวดที่ให้ไฮโดรเจน 5 ml/100 g ที่ heat input 1.2 kJ/mm
แยกสมการเป็นสี่ส่วนตามที่มาตรฐานเขียนไว้ จะเห็นน้ำหนักของตัวแปรแต่ละตัว
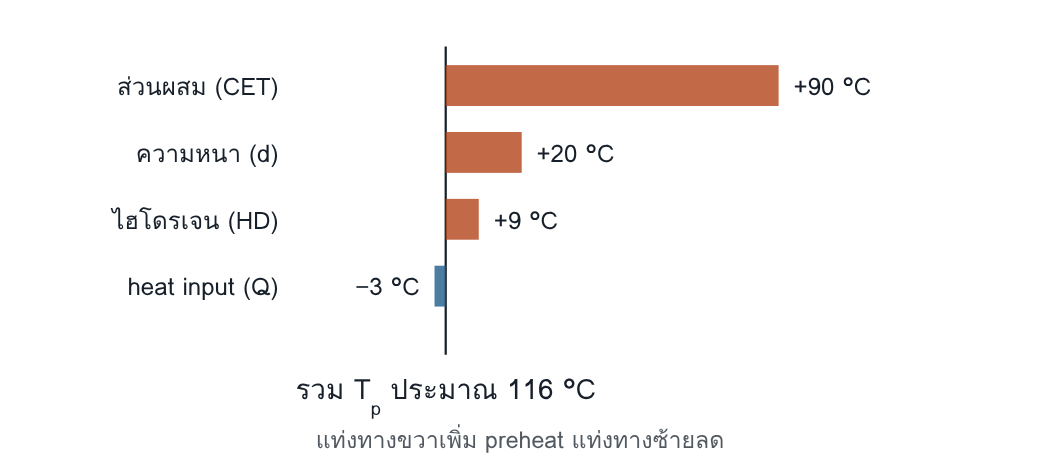
ในตัวอย่างนี้ ส่วนผสมเป็นตัวดันหลัก ความหนาและไฮโดรเจนเพิ่มอีกเล็กน้อย และ heat input ดึงลงเล็กน้อย
ค่าประมาณ 116 °C นี้สูงกว่าที่หลายโรงงานใช้กับเหล็กโครงสร้างความหนาเดียวกัน สมการสมมติว่าความเค้นภายในสูงถึงความต้านแรงคราก และ Method B มาจากข้อมูลของเหล็กความแข็งแรงสูงเป็นหลัก สำหรับเหล็กคาร์บอน-แมงกานีสทั่วไป Method A อยู่ใกล้กับข้อมูลที่ใช้สร้างวิธีมากกว่า ดูบทที่ 8
ขยับคันโยกทีละตัว
| เปลี่ยนอะไร | Tp ที่ได้ | ต่างจากเดิม |
|---|---|---|
| ค่าตั้งต้น | 116 °C | ไม่มี |
| ลดไฮโดรเจนจาก 5 เป็น 3 ml/100 g | 98 °C | ลด 18 °C |
| เพิ่ม heat input จาก 1.2 เป็น 2.0 kJ/mm | 104 °C | ลด 12 °C |
| ทำทั้งสองอย่าง | 86 °C | ลด 30 °C |
| ไฮโดรเจนขึ้นเป็น 10 ml/100 g เพราะลวดชื้น | 146 °C | เพิ่ม 30 °C |
| แผ่นหนา 20 mm แทน 40 mm | 68 °C | ลด 48 °C |
ทุกแถวคำนวณจากสมการเดียวกัน โดยเปลี่ยนเฉพาะตัวแปรที่ระบุ
ตารางนี้ใช้ตอบคำถามเชิงบริหารได้โดยตรง แถวที่ห้าบอกว่าการเก็บลวดไม่ดีมีราคาเป็นกี่องศาของ preheat และแถวที่สองบอกว่าลวดที่แพงกว่าซื้อคืนได้กี่องศา
ผลเป็นลบหมายความว่าอะไร
สมการให้ค่าต่ำกว่าอุณหภูมิห้องหรือติดลบได้เมื่อ CET ต่ำ แผ่นบาง และไฮโดรเจนต่ำ ค่านั้นหมายความว่าไม่ต้อง preheat ไม่ได้หมายความว่าควรทำให้แผ่นเย็น และต้องตรวจก่อนว่าตัวแปรทุกตัวอยู่ในช่วงที่สมการใช้ได้
สี่เงื่อนไขที่ทำให้ผลใช้ได้
มาตรฐานระบุว่าค่าจากสมการใช้ได้เมื่อเงื่อนไขต่อไปนี้เป็นจริง
- CET ของโลหะชิ้นงานสูงกว่าของเนื้อเชื่อมอย่างน้อย 0.03 % ถ้าไม่เป็นเช่นนั้น ต้องคำนวณจาก CET ของเนื้อเชื่อมบวก 0.03 %
- รอยเชื่อมฉากแนวเดียว tack weld และแนวราก ยาวอย่างน้อย 50 mm ถ้าแผ่นหนาเกิน 25 mm ให้ทำ tack และแนวรากสองชั้นด้วยเนื้อเชื่อมที่อ่อนและเหนียว
- ในแนวเติม ไม่ปล่อยให้เย็นระหว่างแนวจนกว่าความหนาของเนื้อเชื่อมจะถึงหนึ่งในสามของความหนาแผ่น ถ้าทำไม่ได้ ต้องลดไฮโดรเจนด้วย post-heating
- เลือกลำดับการเชื่อมที่เลี่ยงการเปลี่ยนรูปพลาสติกมากในรอยเชื่อมที่ยังเติมไม่เต็ม
เงื่อนไขข้อแรกสำคัญกับเหล็กความแข็งแรงสูง เพราะลวดที่ความแข็งแรงเท่าแผ่นมักมีธาตุผสมไม่น้อยกว่าแผ่น ผู้คำนวณจึงต้องรู้ส่วนผสมของเนื้อเชื่อมด้วย
ตัวอย่าง: เหล็กสมมติความแข็งแรงสูงมี CET 0.34 หนา 60 mm ไฮโดรเจน 4 ml/100 g heat input 1.5 kJ/mm ได้ Tp ประมาณ 139 °C ถ้าเนื้อเชื่อมมี CET 0.33 ซึ่งต่ำกว่าแผ่นเพียง 0.01 ต้องคำนวณจาก 0.33 + 0.03 = 0.36 ได้ประมาณ 154 °C สูงขึ้น 15 °C
รอยเชื่อมฉาก
มาตรฐานระบุว่ารอยเชื่อมฉากชั้นเดียวมีความเค้นภายในต่ำกว่ารอยต่อชน ค่า preheat ที่หาไว้สำหรับรอยต่อชนจึงอาจสูงเกินไปประมาณ 60 °C สำหรับรอยเชื่อมฉากชั้นเดียว การใช้ข้อได้เปรียบนี้ขึ้นกับประสบการณ์ของผู้ผลิต ส่วนรอยเชื่อมฉากหลายชั้นมีสภาพความเค้นคล้ายรอยต่อชน ต้องใช้ค่าเดียวกัน
เริ่มโดยไม่ preheat
สำหรับรอยเชื่อมหลายชั้น มาตรฐานเปิดทางให้เริ่มโดยไม่ preheat ถ้าลำดับการเชื่อมทำให้ถึงและรักษา interpass ที่สูงพอได้ ทางนี้ต้องมีการวัด interpass จริง และแนวแรกยังเป็นแนวที่เสี่ยงที่สุดอยู่
ทางกราฟ
มาตรฐานมีกราฟของสมการเดียวกันให้อ่านแทนการคำนวณ ถ้า CET ของงานไม่ตรงกับกราฟ ให้แก้ 7.5 °C ต่อทุก 0.01 % ของ CET ที่ต่าง เมื่อมีเครื่องคิดเลข การคำนวณจากสมการตรงกว่าและตรวจย้อนได้ง่ายกว่า
คำถามท้ายบท
- เหล็กมี CET 0.30 แผ่นหนา 25 mm ลวดให้ไฮโดรเจน 8 ml/100 g heat input 1.0 kJ/mm คำนวณ Tp แล้วบอกว่าถ้าเปลี่ยนเป็นลวด 4 ml/100 g ค่าเปลี่ยนเท่าใด
- ผู้คำนวณใช้ CET จากใบรับรองของแผ่นอย่างเดียว ในงานเหล็กความแข็งแรงสูงที่ใช้ลวดความแข็งแรงเท่าแผ่น ผลที่ได้อาจผิดไปทางใด และเพราะอะไร
แนวคำตอบ
- Tp = 697 × 0.30 + 160 × tanh(25/35) + 62 × 80.35 + (53 × 0.30 − 32) × 1.0 − 328 ได้ประมาณ 92 °C เมื่อไฮโดรเจนเป็น 4 ml/100 g ได้ประมาณ 64 °C ลดลง 28 °C
- ผิดไปทางต่ำ ลวดความแข็งแรงเท่าแผ่นมักมีธาตุผสมใกล้เคียงหรือสูงกว่าแผ่น CET ของแผ่นจึงไม่สูงกว่าของเนื้อเชื่อมถึง 0.03 % มาตรฐานให้คำนวณจาก CET ของเนื้อเชื่อมบวก 0.03 % ในกรณีนี้ ซึ่งให้ค่าสูงกว่า และรอยร้าวในงานประเภทนี้มักเกิดในเนื้อเชื่อม