มองแล้วรู้
ออกไซด์ของโลหะที่ถูกขังอยู่ในเนื้อเชื่อม เป็นได้ทั้งเม็ดเล็กและฟิล์มบางที่พับทบ พบมากในอะลูมิเนียมและโลหะผสมที่ผิวเกิดออกไซด์เหนียวแน่น
ขอบเขต: ISO 5817 ครอบคลุมเหล็ก นิกเกิล ไทเทเนียม และโลหะผสมของโลหะเหล่านี้ ไม่ครอบคลุมอะลูมิเนียม เกณฑ์ในหน้านี้จึงใช้กับงานอะลูมิเนียมไม่ได้ งานอะลูมิเนียมใช้ ISO 10042
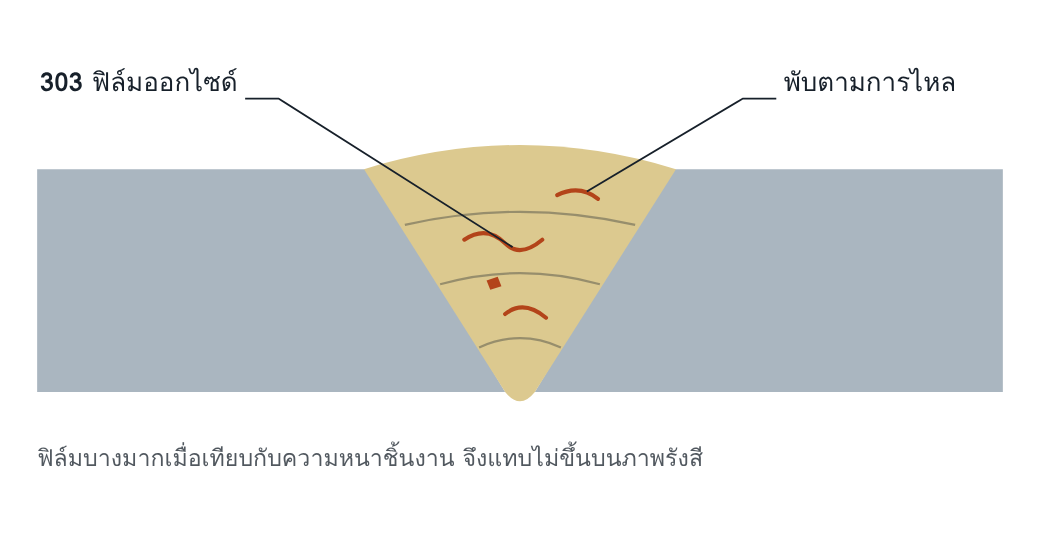
ภาพตัดขวาง เส้นโค้งคือฟิล์มออกไซด์ที่ถูกน้ำโลหะพัดพาเข้าไปแล้วแข็งตัวทับ ความหนาวาดเกินจริง
3031 Oxide inclusion, linear: เรียงเป็นแนว
3032 Oxide inclusion, isolated: เดี่ยว
3033 Oxide inclusion, clustered: เป็นกลุ่ม
3034 Puckering: ฟิล์มออกไซด์ปริมาณมากที่พับย่น พบในอะลูมิเนียมเมื่อการปกคลุมไม่ดีและบ่อหลอมปั่นป่วน
ทำไมจึงสำคัญ
ฟิล์มออกไซด์คือผิวสองด้านที่แตะกันแต่ไม่ยึดกัน จึงทำตัวเหมือนหลอมไม่ติดขนาดเล็ก ลดความเหนียวและอายุการล้า ความยากอยู่ที่การตรวจ เพราะฟิล์มบางเกินกว่าที่ RT จะเห็น งานจึงผ่านการตรวจได้ทั้งที่มีออกไซด์อยู่มาก
อ่านแล้วเข้าใจ
กลไกการเกิด
ออกไซด์บางชนิดมีจุดหลอมเหลวสูงกว่าโลหะมาก เช่นออกไซด์ของอะลูมิเนียม จึงไม่ละลายในบ่อหลอมและไม่ลอยขึ้นง่ายเหมือน slag ฟิล์มมาจากผิวรอยต่อและผิวลวดเติมที่ไม่ได้ขจัด หรือเกิดใหม่เมื่อบ่อหลอมสัมผัสอากาศ แล้วถูกการไหลของน้ำโลหะพัดเข้าไปข้างใน
สาเหตุที่พบบ่อย
| การเตรียมผิว | ไม่ได้ขจัดออกไซด์ก่อนเชื่อม หรือขจัดแล้วทิ้งไว้นานจนเกิดใหม่ |
| ลวดเติม | ลวดเก่า เก็บไม่ดี ผิวมีออกไซด์หรือความชื้น |
| แก๊สปกคลุม | ไม่พอหรือปั่นป่วน ปลายลวดเติมร้อนออกนอกแก๊ส |
| เทคนิค | บ่อหลอมปั่นป่วน เติมลวดไม่สม่ำเสมอ |
| ตามกระบวนการ | 141 อะลูมิเนียมด้วย AC ที่ตั้งช่วงทำความสะอาดผิวไม่พอ · 131 อะลูมิเนียมที่ arc ไม่นิ่ง · เหล็กกล้าไร้สนิมที่ไม่มีแก๊สป้องกันด้านหลัง |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●○○ ต่ำ | เห็นได้เฉพาะคราบออกไซด์หนาบนผิวชั้น |
| VT เมื่อเสร็จ | ○○○ หาไม่พบ | อยู่ใต้ผิว |
| PT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| MT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| RT | ●○○ ต่ำ | ฟิล์มบางและความหนาแน่นใกล้เคียงโลหะ |
| UT | ●○○ ต่ำ | ฟิล์มบาง ไม่อยู่ในระนาบเดียว สัญญาณอ่อน |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Bend test | วิธีหลักในการทดสอบ | ฟิล์มออกไซด์เปิดเป็นรอยแยกเมื่อดัด ใช้ในการทดสอบ WPS และช่าง |
| Fracture / Macro | ยืนยัน | หน้าแตกแสดงฟิล์มเป็นแผ่นสีหม่น |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| ต่อชน (2.9) | h ≤ 0.4 s, สูงสุด 4 mm l ≤ s, สูงสุด 75 mm |
h ≤ 0.3 s, สูงสุด 3 mm l ≤ s, สูงสุด 50 mm |
h ≤ 0.2 s, สูงสุด 2 mm l ≤ s, สูงสุด 25 mm |
| รอยเชื่อมฉาก (2.9) | h ≤ 0.4 a, สูงสุด 4 mm l ≤ a, สูงสุด 75 mm |
h ≤ 0.3 a, สูงสุด 3 mm l ≤ a, สูงสุด 50 mm |
h ≤ 0.2 a, สูงสุด 2 mm l ≤ a, สูงสุด 25 mm |
ISO 5817 ใช้กับเหล็ก นิกเกิล ไทเทเนียม และโลหะผสมของโลหะเหล่านี้ งานอะลูมิเนียมซึ่งพบออกไซด์ฝังในมากที่สุดใช้ ISO 10042 ซึ่งเล่มนี้ยังไม่ได้ถอดเกณฑ์ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอ ให้สงสัยระบบ
- การยอมรับงานพึ่ง RT อย่างเดียว ซึ่งไม่เห็น imperfection ชนิดนี้ อัตราผ่านจึงไม่บอกคุณภาพจริง
- ไม่มีการกำหนดเวลาสูงสุดระหว่างการทำความสะอาดผิวกับการเชื่อม
- ลวดเติมไม่มีการคุมอายุและสภาพการเก็บหลังเปิดห่อ
- ใช้แปรงลวดหรือจานเจียร่วมกันระหว่างเหล็กกับอะลูมิเนียมหรือเหล็กกล้าไร้สนิม
แก้ไขและป้องกัน
แก้ไข: เซาะหรือกัดออกด้วยเครื่องมือกล แล้วเชื่อมซ่อมหลังเตรียมผิวใหม่ ขอบเขตที่ต้องเอาออกประเมินยาก เพราะวิธี NDT มองไม่เห็นขอบของฟิล์ม
ป้องกัน: ขจัดออกไซด์ด้วยแปรงสเตนเลสเฉพาะงานหรือสารเคมี แล้วเชื่อมภายในเวลาที่กำหนด เก็บลวดเติมในที่แห้ง รักษาแก๊สปกคลุมให้นิ่ง และใช้ผลการดัดชิ้นทดสอบเป็นตัวชี้วัด
คำถามท้ายหน้า
- ทำไมชิ้นทดสอบอะลูมิเนียมที่ผ่าน RT จึงยังแตกในการทดสอบดัด
- ทำไมออกไซด์ของอะลูมิเนียมจึงไม่ลอยขึ้นผิวบ่อหลอมเหมือน slag ของเหล็ก
แนวคำตอบ
1. ทำไมชิ้นทดสอบอะลูมิเนียมที่ผ่าน RT จึงยังแตกในการทดสอบดัด
ฟิล์มออกไซด์บางและมีความหนาแน่นใกล้เคียงโลหะ จึงไม่ขึ้นบนภาพรังสี แต่เป็นผิวที่ไม่ยึดกัน เมื่อดัดจึงเปิดออกเป็นรอยแยก
2. ทำไมออกไซด์ของอะลูมิเนียมจึงไม่ลอยขึ้นผิวบ่อหลอมเหมือน slag ของเหล็ก
ออกไซด์ของอะลูมิเนียมมีจุดหลอมเหลวสูงกว่าโลหะมาก จึงคงเป็นฟิล์มแข็ง ไม่หลอมรวมเป็นหยดที่ลอยได้ และมีความหนาแน่นใกล้เคียงหรือมากกว่าน้ำโลหะ ส่วน slag ของเหล็กเป็นของเหลวที่เบากว่าเหล็กมาก