มองแล้วรู้
เศษโลหะต่างชนิดที่ถูกขังอยู่ในเนื้อเชื่อม ที่พบบ่อยคือทังสเตนจากอิเล็กโทรดของ TIG และทองแดงจากหัวสัมผัสหรือแผ่นรองหลัง
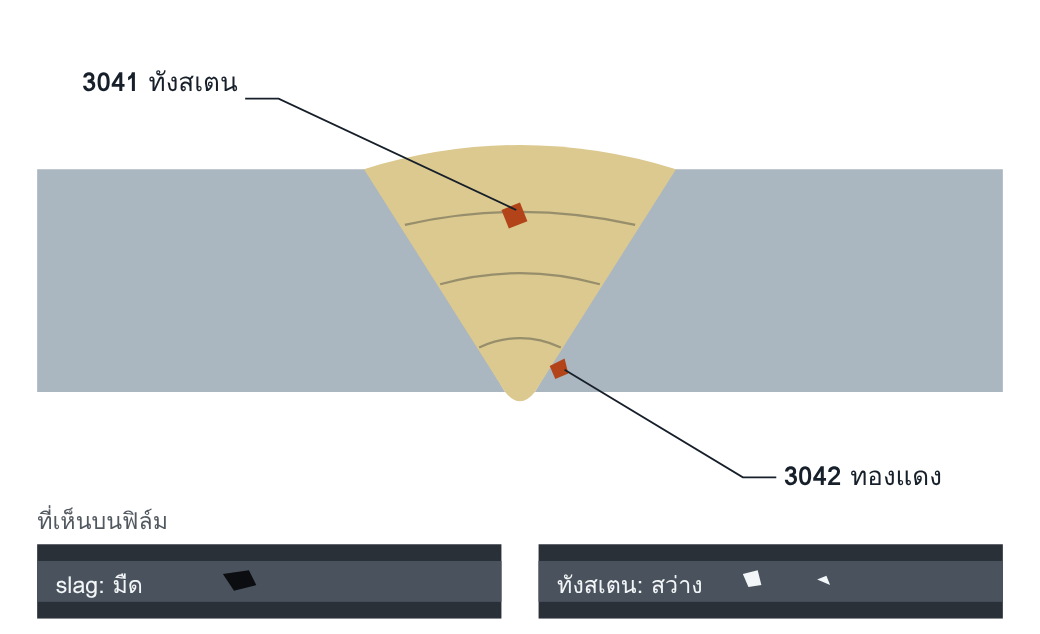
บน: ภาพตัดขวาง ล่าง: ภาพรังสีเทียบกับ slag โลหะที่หนาแน่นกว่าเหล็กดูดกลืนรังสีมากกว่า จึงเห็นเป็นจุดสว่าง ตรงข้ามกับ slag และรูพรุน
3041 Tungsten inclusion: ทังสเตน
3042 Copper inclusion: ทองแดง
3043 Other metal inclusion: โลหะอื่น
ทำไมจึงสำคัญ
สองชนิดนี้ร้ายแรงไม่เท่ากัน ทังสเตนเป็นเม็ดแข็งที่ไม่ละลาย ผลคล้ายสิ่งฝังในทั่วไป มาตรฐานจึงยอมได้ตามขนาด ส่วนทองแดงหลอมและแทรกตามขอบเกรนของเหล็ก ทำให้เกิดรอยร้าวได้ มาตรฐานจึงไม่ยอมรับทุกระดับ แม้ชิ้นจะเล็ก
อ่านแล้วเข้าใจ
กลไกการเกิด
ทังสเตน: ปลายอิเล็กโทรดแตะบ่อหลอมหรือลวดเติม หรือร้อนเกินจนปลายหลอมหลุดลงบ่อหลอม ทังสเตนมีจุดหลอมเหลวสูงกว่าเหล็กมากจึงคงเป็นเม็ด
ทองแดง: หัวสัมผัสของปืนเชื่อมหลอมเมื่อลวดไหม้ย้อน หรือ arc ลงบนแผ่นรองหลังทองแดง ทองแดงหลอมที่อุณหภูมิต่ำกว่าเหล็กและผสมเข้าบ่อหลอมเฉพาะจุด
สาเหตุที่พบบ่อย
| ทังสเตน: เทคนิค | ปลายอิเล็กโทรดจุ่มบ่อหลอม แตะลวดเติม เริ่ม arc แบบขีด |
| ทังสเตน: การตั้งค่า | กระแสสูงเกินขนาดอิเล็กโทรด ขั้วไฟผิด ปลายเจียแหลมเกินไป |
| ทองแดง: หัวสัมผัส | ลวดไหม้ย้อน หัวสัมผัสสึกหรืออยู่ใกล้บ่อหลอมเกินไป |
| ทองแดง: แผ่นรองหลัง | arc ทะลุลงแผ่นรองทองแดง แผ่นรองแนบไม่สนิท |
| ตามกระบวนการ | 141 ทังสเตน · 135 และ 136 ทองแดงจากหัวสัมผัส · 121 ทองแดงจากแผ่นรองหลัง |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | ช่างรู้ทันทีเมื่ออิเล็กโทรดแตะบ่อหลอมหรือลวดไหม้ย้อน การหยุดและแจ้งคือการตรวจที่ดีที่สุด |
| VT เมื่อเสร็จ | ●○○ ต่ำ | ทองแดงที่ผิวเห็นเป็นสีต่างจากเหล็ก ทังสเตนแทบมองไม่เห็น |
| PT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| MT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| RT | ●●● สูง | จุดสว่างขอบคม เป็นวิธีเดียวที่แยกชนิดได้ทันที |
| UT | ●○○ ต่ำ | ชิ้นเล็กเกินไปในกรณีส่วนใหญ่ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| MT หรือ PT | เสริม | หลังเจียทองแดงออก ใช้ตรวจว่าไม่มีรอยร้าว |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| โลหะอื่นที่ไม่ใช่ทองแดง (2.10) | h ≤ 0.4 s สูงสุด 4 mm |
h ≤ 0.3 s สูงสุด 3 mm |
h ≤ 0.2 s สูงสุด 2 mm |
| ทองแดง (2.11) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
รอยเชื่อมฉากใช้ a แทน s เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- ช่างไม่แจ้งเมื่ออิเล็กโทรดแตะบ่อหลอม เพราะการแจ้งถูกนับเป็นความผิด
- เครื่อง TIG ไม่มีระบบเริ่ม arc แบบไม่สัมผัส
- ไม่มีรอบเปลี่ยนหัวสัมผัส เปลี่ยนเมื่อเสียเท่านั้น
- ไม่มีมาตรฐานการเจียปลายอิเล็กโทรดและการเลือกขนาดตามกระแส
- แผ่นรองทองแดงถูกใช้กับรอยต่อที่ fit-up ไม่สม่ำเสมอ
แก้ไขและป้องกัน
แก้ไข: หยุดทันที เจียบริเวณนั้นออกจนพ้น สำหรับทองแดงให้ตรวจด้วย PT หรือ MT ว่าไม่มีรอยร้าว แล้วเปลี่ยนหรือเจียปลายอิเล็กโทรดใหม่ก่อนเชื่อมต่อ
ป้องกัน: เริ่ม arc แบบไม่สัมผัส เลือกขนาดอิเล็กโทรดตามกระแส เปลี่ยนหัวสัมผัสตามรอบ ตั้งระยะยื่นลวดให้ถูก และสร้างข้อตกลงว่าการแจ้งเหตุไม่ถูกลงโทษ
คำถามท้ายหน้า
- ทำไมมาตรฐานยอมรับทังสเตนขนาด 2 mm ได้ในบางระดับ แต่ไม่ยอมรับทองแดงขนาดเล็กกว่านั้น
- บนฟิล์มมีจุดสว่างขอบคมหนึ่งจุดและจุดมืดขอบมนหนึ่งจุด แต่ละจุดน่าจะเป็นอะไร
แนวคำตอบ
1. ทำไมมาตรฐานยอมรับทังสเตนขนาด 2 mm ได้ในบางระดับ แต่ไม่ยอมรับทองแดงขนาดเล็กกว่านั้น
ทังสเตนไม่ละลายและไม่ทำปฏิกิริยากับเหล็ก ผลจึงเท่ากับสิ่งฝังในขนาดนั้น ส่วนทองแดงหลอมและแทรกตามขอบเกรนของเหล็ก ทำให้เกิดรอยร้าวได้ ความเสียหายจึงไม่ขึ้นกับขนาดของชิ้นที่เห็น
2. บนฟิล์มมีจุดสว่างขอบคมหนึ่งจุดและจุดมืดขอบมนหนึ่งจุด แต่ละจุดน่าจะเป็นอะไร
จุดสว่างขอบคมน่าจะเป็นทังสเตน เพราะหนาแน่นกว่าเหล็ก จุดมืดขอบมนน่าจะเป็นรูพรุน ถ้าขอบไม่เรียบจะสงสัย slag