มองแล้วรู้
เนื้อเชื่อมวางทับอยู่บนผิวโลหะ แต่ไม่ได้หลอมรวมเป็นเนื้อเดียวกัน รอยต่อระหว่างสองผิวจึงเป็นระนาบเปิดที่บางและคม เกิดได้ทั้งระหว่างเนื้อเชื่อมกับชิ้นงาน และระหว่างเนื้อเชื่อมแต่ละชั้น
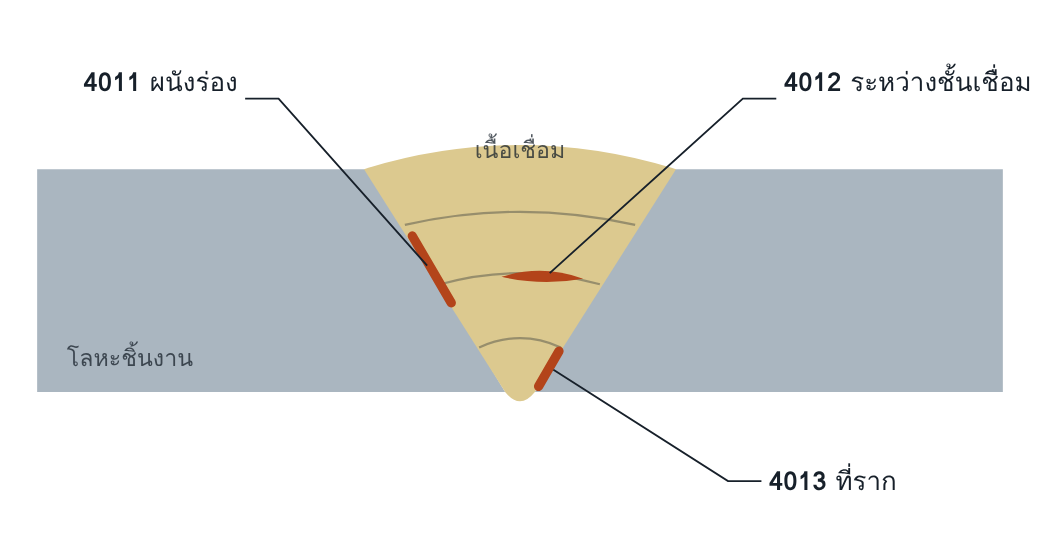
ภาพตัดขวางรอยต่อชนร่องวี เส้นจางคือขอบของแต่ละชั้นเชื่อม ส่วนสีเข้มคือระนาบที่หลอมไม่ติด ขนาดวาดให้ใหญ่กว่าจริงเพื่อให้เห็นชัด
4011 Lack of side wall fusion: ไม่ติดกับผิวหน้าร่องของชิ้นงาน
4012 Lack of inter-run fusion: ไม่ติดระหว่างแนวเชื่อมหรือชั้นเชื่อม
4013 Lack of root fusion: ไม่ติดที่รากของรอยต่อ
4014 Micro lack of fusion: เห็นได้เฉพาะด้วยกล้องจุลทรรศน์
ทำไมจึงอันตราย
หลอมไม่ติดเป็น imperfection แบบระนาบ ปลายคมและมีพื้นที่กว้างเมื่อเทียบกับความหนา เมื่อรับแรงจึงทำตัวคล้ายรอยร้าว คือรวมความเค้นไว้ที่ปลาย ลดหน้าตัดรับแรง และเป็นจุดเริ่มของการล้า มาตรฐานจึงแทบไม่ยอมให้มีเลย ต่างจากรูพรุนซึ่งกลมและยอมรับได้ในปริมาณจำกัด
อ่านแล้วเข้าใจ
กลไกการเกิด
ผิวที่ต้องเชื่อมยังไม่ถูกหลอม แต่น้ำโลหะไหลไปทับเสียก่อน มีสามทางที่พาไปถึงจุดนี้ คือความร้อนที่ผิวไม่พอ น้ำโลหะไหลล้ำหน้า arc และมีชั้นออกไซด์หรือ slag ขวางอยู่ระหว่างสองผิว
สาเหตุที่พบบ่อย
| พารามิเตอร์ | กระแสหรือ heat input ต่ำเกินไป เดินเร็วเกินไป หรือเดินช้าจนน้ำโลหะล้นไปอยู่หน้า arc |
| เทคนิค | มุมหัวเชื่อมไม่ชี้เข้าผนังร่อง ส่ายแล้วไม่หยุดที่ขอบ เชื่อมท่าลง (vertical-down) กับงานหนา |
| การเตรียมรอยต่อ | มุมร่องแคบ root gap เล็ก ชิ้นงานเยื้อง ทำให้ arc เข้าไม่ถึงผิวหน้าร่อง |
| ความสะอาด | สเกล สนิม หรือ slag ระหว่างชั้นไม่ถูกเอาออก แนวก่อนหน้านูนมากจนเกิดร่องลึกที่ขอบ |
| ตามกระบวนการ | 135 ใช้ short-circuit transfer กับงานหนา · 111 ลวดใหญ่เกินไปสำหรับราก · 141 เติมลวดโดยบ่อหลอมยังไม่เปียกผนัง · 121 ลวดเดินไม่ตรงแนวร่อง |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | เห็นรอยเกยที่ขอบแนวของแต่ละชั้นก่อนเชื่อมทับ |
| VT เมื่อเสร็จ | ●○○ ต่ำ | เฉพาะรอยที่เปิดถึงผิวของชั้นสุดท้าย |
| PT | ●○○ ต่ำ | เฉพาะรอยที่เปิดถึงผิว |
| MT | ●●○ กลาง | รอยที่เปิดถึงผิวหรืออยู่ใกล้ผิว ในเหล็กที่เป็นแม่เหล็ก |
| RT | ●○○ ต่ำ | เห็นเฉพาะเมื่อลำรังสีขนานกับระนาบของรอย ฟิล์มที่ผ่านจึงไม่ได้แปลว่าไม่มี |
| UT | ●●● สูง | เลือกมุมหัวตรวจให้ลำคลื่นตกตั้งฉากกับผิวหน้าร่อง PAUT และ TOFD ช่วยวัดความสูง |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Macro | ยืนยัน | ยืนยันชนิดและตำแหน่ง ในการทดสอบ WPS และการวิเคราะห์สาเหตุ |
เกณฑ์ยอมรับตาม ISO 5817:2023
| ตำแหน่ง (ข้อ) | D | C | B |
|---|---|---|---|
| ที่ผิว (1.5) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| Micro lack of fusion (1.5) | ยอมรับ | ยอมรับ | ไม่ยอมรับ |
| ภายใน (2.12) | ยอมรับเฉพาะ short imperfection ต่อชน h ≤ 0.4 s สูงสุด 4 mm ฉาก h ≤ 0.4 a สูงสุด 4 mm |
ไม่ยอมรับ | ไม่ยอมรับ |
Short imperfection คือความยาวรวมไม่เกิน 25 mm ในช่วง 100 mm ที่มี imperfection มากที่สุด (ข้อ 3.3) ใช้กับความหนาตั้งแต่ 0.5 mm ขึ้นไป
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- WPS ผ่านการทดสอบในท่าหรือ transfer mode หนึ่ง แต่หน้างานเชื่อมอีกแบบหนึ่ง
- ไม่มีจุดตรวจ fit-up ก่อนเชื่อม มุมร่องและ root gap จึงขึ้นกับช่างประกอบแต่ละคน
- การทำความสะอาดระหว่างชั้นไม่อยู่ในแผนตรวจ และไม่มีใครรับผิดชอบ
- เป้าผลผลิตกดให้เดินเร็วขึ้นหรือลดจำนวนชั้นเชื่อม
- สัญญากำหนด RT อย่างเดียว อัตราซ่อมจึงดูต่ำทั้งที่รอยชนิดนี้ยังอยู่ในงาน
แก้ไขและป้องกัน
แก้ไข: เซาะออกจนถึงเนื้อดี ยืนยันด้วย MT หรือ PT เชื่อมซ่อมตาม WPS สำหรับงานซ่อม แล้วตรวจซ้ำด้วยวิธีเดิมที่พบ
ป้องกัน: ตรวจ fit-up ก่อนเชื่อม กำหนดช่วง heat input ต่ำสุดใน WPS ตรวจ VT ระหว่างชั้น และเลือกวิธี NDT ให้ตรงกับชนิดของ imperfection ที่กระบวนการนั้นมักสร้าง
คำถามท้ายหน้า
- ทำไมงานที่ผ่าน RT ทั้งหมดจึงยังแตกจากหลอมไม่ติดได้
- หลอมไม่ติด (401) ต่างจากซึมลึกไม่สมบูรณ์ (402) อย่างไร และแยกจากกันบน macro ได้อย่างไร
แนวคำตอบ
1. ทำไมงานที่ผ่าน RT ทั้งหมดจึงยังแตกจากหลอมไม่ติดได้
RT เห็น imperfection แบบระนาบเฉพาะเมื่อลำรังสีขนานกับระนาบนั้น หลอมไม่ติดที่ผนังร่องเอียงจากแนวลำรังสีและบางมาก จึงมักไม่ขึ้นฟิล์ม ฟิล์มที่ผ่านจึงไม่ได้ยืนยันว่าไม่มี
2. หลอมไม่ติด (401) ต่างจากซึมลึกไม่สมบูรณ์ (402) อย่างไร และแยกจากกันบน macro ได้อย่างไร
หลอมไม่ติดคือมีเนื้อเชื่อมอยู่ชิดผิวแต่ไม่ยึดกัน ซึมลึกไม่สมบูรณ์คือเนื้อเชื่อมไปไม่ถึง บน macro อย่างแรกเห็นเป็นเส้นแบ่งระหว่างเนื้อเชื่อมกับผิวเดิม อย่างหลังเห็นผิวรอยต่อเดิมที่ยังไม่มีเนื้อเชื่อมสัมผัส