มองแล้วรู้
เนื้อเชื่อมลงไปไม่ถึงความลึกที่แบบกำหนด นิยามของมาตรฐานคือผลต่างระหว่างความลึกซึมจริงกับความลึกซึมที่กำหนด ส่วนที่เหลือเป็นผิวรอยต่อเดิมที่ไม่ถูกหลอม
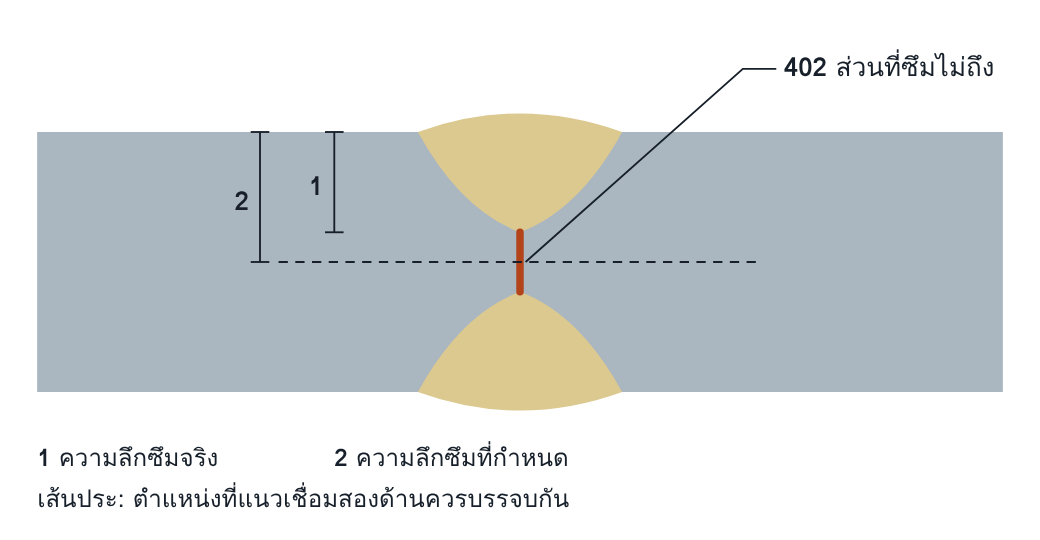
ภาพตัดขวางรอยต่อชนเชื่อมสองด้าน ตัวเลข 1 และ 2 ใช้ตามรูปในมาตรฐาน
402 Incomplete penetration: ซึมลึกน้อยกว่าที่กำหนด
4021 Incomplete root penetration: ผิวรอยต่อที่รากไม่ถูกหลอม (ดูหน้า 4021)
403 Spiking: ซึมลึกไม่สม่ำเสมอรุนแรง พบในการเชื่อมด้วยลำอิเล็กตรอนและเลเซอร์ ซึ่งอยู่นอกขอบเขตของ ISO 5817
ต่างจากหลอมไม่ติดอย่างไร
หลอมไม่ติด (401): เนื้อเชื่อมไปถึงผิวโลหะแล้วแต่ไม่ยึดกัน ซึมลึกไม่สมบูรณ์ (402): เนื้อเชื่อมไปไม่ถึง ผลต่อรอยต่อคล้ายกัน คือมีระนาบที่ไม่รับแรง แต่สาเหตุและวิธีแก้ต่างกัน อย่างแรกเป็นเรื่องความร้อนที่ผิว อย่างหลังเป็นเรื่องการเข้าถึงและรูปทรงรอยต่อ
อ่านแล้วเข้าใจ
แยกก่อนว่าเป็นข้อบกพร่องหรือเป็นการออกแบบ
รอยต่อแบบ partial penetration มีส่วนที่ไม่หลอมโดยเจตนา ซึ่งไม่ใช่ imperfection สิ่งที่มาตรฐานประเมินคือส่วนที่ซึมน้อยกว่าค่าที่แบบกำหนด ผู้ตรวจจึงต้องรู้ค่าที่กำหนดก่อนตัดสิน ถ้าแบบไม่ระบุ การตัดสินทำไม่ได้
สาเหตุที่พบบ่อย
| การเตรียมรอยต่อ | root face หนาเกินไป root gap แคบ มุมร่องแคบ |
| พารามิเตอร์ | กระแสต่ำ เดินเร็ว ลวดใหญ่เกินกว่าจะเข้าถึงราก |
| การเซาะด้านหลัง | ไม่เซาะ หรือเซาะไม่ถึงเนื้อดีก่อนเชื่อมด้านที่สอง |
| การจัดแนว | ลวดไม่ตรงแนวรอยต่อ ชิ้นงานเยื้อง arc เบี่ยงจากสนามแม่เหล็ก |
| ตามกระบวนการ | 135 short-circuit transfer กับงานหนา · 121 ลวดสองด้านไม่ตรงกัน · 111 ลวดใหญ่เกินไปสำหรับช่องว่าง · 141 กระแสไม่พอสำหรับความหนา |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | ตรวจร่องที่เซาะด้านหลังก่อนเชื่อมด้านที่สอง |
| VT เมื่อเสร็จ | ○○○ หาไม่พบ | มองไม่เห็นเมื่อเชื่อมปิดสองด้านแล้ว |
| PT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| MT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| RT | ●●● สูง | เส้นมืดตรงกลางแนว เพราะระนาบขนานกับลำรังสี |
| UT | ●●○ กลาง | ระนาบตั้งฉากผิวกลางความหนาสะท้อนคลื่นออกจากหัวตรวจ ต้องใช้ TOFD หรือเทคนิคหัวตรวจคู่ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| MT หรือ PT ที่ร่องเซาะ | เสริม | ยืนยันว่าเซาะถึงเนื้อดีก่อนเชื่อมด้านที่สอง |
| Macro | ยืนยัน | วัดความลึกซึมจริงเทียบกับค่าที่กำหนด วิธีหลักในการทดสอบ WPS ของรอยเชื่อมฉากและ partial penetration |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 2.13
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| T-joint รอยเชื่อมฉาก (รหัส 4021) | Short imperfection h ≤ 0.2 a, สูงสุด 2 mm |
ไม่ยอมรับ | ไม่ยอมรับ |
| T-joint และ butt joint แบบ partial penetration | Short imperfection h ≤ 0.2 s หรือ h ≤ 0.2 i สูงสุด 2 mm |
Short imperfection h ≤ 0.1 s หรือ h ≤ 0.1 i สูงสุด 1.5 mm |
ไม่ยอมรับ |
| Butt joint และ T-joint แบบ full penetration | Short imperfection h ≤ 0.2 t, สูงสุด 2 mm |
ไม่ยอมรับ | ไม่ยอมรับ |
i คือความลึกซึมของรอยเชื่อมฉาก เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- แบบไม่ระบุว่าเป็น full หรือ partial penetration และไม่ระบุความลึกซึมที่ต้องการ
- ขั้นตอนเซาะด้านหลังถูกตัดออกเพื่อประหยัดเวลา โดยไม่มีการทดสอบ WPS ใหม่
- ไม่มีค่าเผื่อและจุดตรวจของ root face และ root gap ก่อนเชื่อม
- WPS ทดสอบบนแผ่นหนาค่าเดียว แล้วใช้ตลอดช่วงความหนาที่รับรอง โดยไม่ปรับการเตรียมรอยต่อ
แก้ไขและป้องกัน
แก้ไข: เซาะจากด้านใดด้านหนึ่งจนถึงส่วนที่ไม่หลอม ยืนยันด้วย MT หรือ PT แล้วเชื่อมเติม
ป้องกัน: ระบุความลึกซึมในแบบ คุม root face และ root gap เซาะด้านหลังถึงเนื้อดีและตรวจก่อนเชื่อม และยืนยันความลึกซึมด้วย macro ในการทดสอบ WPS
คำถามท้ายหน้า
- รอยต่อ partial penetration มีส่วนที่ไม่หลอมลึก 6 mm ตามแบบ และพบว่าของจริงลึก 7 mm ค่า h ที่ใช้ประเมินคือเท่าใด
- ทำไม UT ด้วยหัวตรวจมุมธรรมดาจึงอาจไม่พบระนาบที่ตั้งฉากผิวกลางความหนา
แนวคำตอบ
1. รอยต่อ partial penetration มีส่วนที่ไม่หลอมลึก 6 mm ตามแบบ และพบว่าของจริงลึก 7 mm ค่า h ที่ใช้ประเมินคือเท่าใด
h คือผลต่างระหว่างค่าจริงกับค่าที่กำหนด เท่ากับ 7 − 6 = 1 mm ส่วนที่ไม่หลอม 6 mm ตามแบบไม่ใช่ imperfection
2. ทำไม UT ด้วยหัวตรวจมุมธรรมดาจึงอาจไม่พบระนาบที่ตั้งฉากผิวกลางความหนา
ระนาบตั้งฉากผิวที่อยู่กลางความหนาสะท้อนคลื่นของหัวตรวจมุมไปอีกทางหนึ่ง ไม่กลับมาที่หัวตรวจ ต่างจากรอยที่รากซึ่งทำมุมกับผิวเป็นมุมสะท้อน จึงต้องใช้ TOFD หรือเทคนิคหัวตรวจคู่