มองแล้วรู้
เหล็กที่มีสองเฟสในสัดส่วนใกล้กัน เฟอร์ไรต์ให้ความแข็งแรงและความต้านทานการแตกร้าวจากความเค้นร่วมการกัดกร่อน ออสเทนไนต์ให้ความเหนียว ใช้ในงานเคมี ปิโตรเคมี และนอกชายฝั่ง โดยทั่วไปที่อุณหภูมิ −50 ถึง +250 °C
สมบัติทั้งหมดขึ้นกับสมดุลของสองเฟส ซึ่งถูกรื้อและสร้างใหม่ทุกครั้งที่เชื่อม เงื่อนไขการเชื่อมจึงเป็นหน้าต่างที่มีขอบสองด้านชัดเจน
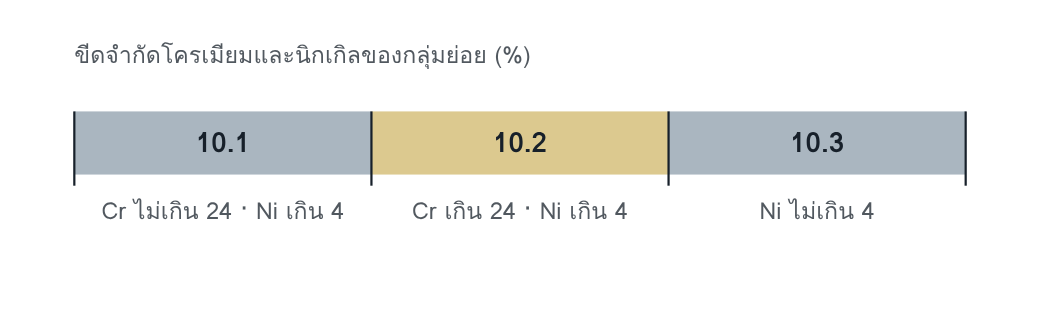
เกรดผสมปานกลางอยู่กลุ่มย่อย 10.1 เกรดผสมสูงอยู่ 10.2 และเกรดนิกเกิลต่ำอยู่ 10.3
10.1 เช่น 1.4462 (X2CrNiMoN22-5-3) ซึ่งเป็นเกรดที่ใช้มากที่สุด
10.2 เช่น 1.4410 (X2CrNiMoN25-7-4)
10.3 เช่น 1.4362 (X2CrNiN23-4)
ความเสี่ยงหลัก
- เฟอร์ไรต์สูงเกิน เมื่อเย็นตัวเร็ว
- เฟสอินเตอร์เมทัลลิก เมื่ออยู่ที่อุณหภูมิสูงนาน
- รูพรุนและการเสียไนโตรเจน ในเกรดไนโตรเจนสูง
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เนื้อเชื่อมและ HAZ แข็งตัวเป็นเฟอร์ไรต์ทั้งหมด แล้วออสเทนไนต์ค่อยเกิดกลับขณะเย็นตัว ถ้าเย็นเร็วเกิน ออสเทนไนต์เกิดไม่ทัน เฟอร์ไรต์เหลือมาก ความเหนียวและความต้านทานการกัดกร่อนลดลง ถ้าร้อนนานเกิน เฟสอินเตอร์เมทัลลิกตกตะกอน และให้ผลเสียแบบเดียวกัน
นิกเกิลและไนโตรเจนช่วยให้ออสเทนไนต์เกิดกลับ ลวดเชื่อมจึงต้องมีนิกเกิลสูงกว่าโลหะชิ้นงาน และการเชื่อมโดยไม่เติมลวดไม่แนะนำ เว้นแต่จะอบละลายหลังเชื่อม หรือใช้แก๊สปกคลุมที่มีไนโตรเจน
หน้าต่างของ heat input
| เกรดผสมต่ำและปานกลาง | เกรดผสมสูง | |
|---|---|---|
| Heat input | 0.5 ถึง 2.5 kJ/mm | 0.2 ถึง 1.5 kJ/mm |
| Interpass สูงสุด | ต่ำกว่า 250 °C | 100 ถึง 150 °C |
ค่าเหล่านี้เป็นข้อแนะนำทั่วไปของมาตรฐาน ต้องพิจารณากระบวนการเชื่อมและความหนาชิ้นงานร่วมด้วย
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Heat input | กำหนดทั้งขอบล่างและขอบบน | EN 1011-3 C.2.1 |
| Preheat | ไม่จำเป็น ใช้ได้ไม่เกิน 100 °C เพื่อไล่ความชื้นที่ผิว | C.2.1 |
| ลวดเชื่อม | นิกเกิลสูงกว่าโลหะชิ้นงาน | C.2.2 |
| แก๊สปกคลุม | ไม่ใช้แก๊สที่มีไฮโดรเจน สำหรับ TIG ใช้อาร์กอน อาร์กอน-ฮีเลียม หรืออาร์กอนผสมไนโตรเจนไม่เกิน 3 % | C.2.2 |
| รูปรอยต่อ | มุมร่องและช่องว่างรากกว้างกว่างานออสเทนนิติก เพื่อให้หลอมลึกพอ | C.2.1 |
| Tack weld | ระยะห่างสั้น เพราะเหล็กแข็งแรงสูง | C.2.1 |
| สัดส่วนเฟอร์ไรต์ | คุมสมดุลทั้งในเนื้อเชื่อมและ HAZ สมบัติที่ยอมรับได้มักได้เมื่อเฟอร์ไรต์อยู่ที่ 30 ถึง 100 FN | C.3.4 |
ไฮโดรเจนและความแข็ง
รอยร้าวล่าช้าจากไฮโดรเจนเกิดได้เมื่อเนื้อเชื่อมมีเฟอร์ไรต์สูงมาก คือเกิน 110 FN หรือประมาณร้อยละ 75 ร่วมกับไฮโดรเจนสูงและการยึดรั้งสูง
สำหรับงานในสภาพแวดล้อมที่มีไฮโดรเจนซัลไฟด์ โดยทั่วไปมีข้อกำหนดความแข็งสูงสุด 28 HRC สำหรับเกรดผสมปานกลาง และ 32 HRC สำหรับเกรดผสมสูง ค่าสูงสุดมักอยู่ที่รากของรอยต่อหนาที่เชื่อมด้านเดียว
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS กำหนด heat input เป็นค่าสูงสุดอย่างเดียว เหมือนงานออสเทนนิติก
- ไม่มีการวัดเฟอร์ไรต์ในการทดสอบขั้นตอนการเชื่อมหรือในงานผลิต
- แนวรากเชื่อม TIG โดยไม่เติมลวดเพื่อความเร็ว
- ใช้แก๊สผสมไฮโดรเจนของงานออสเทนนิติกเพราะเป็นแก๊สที่มีในโรงงาน
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| 201 | รูพรุน |
| 402 | ซึมลึกไม่สมบูรณ์ |
คำถามท้ายหน้า
- ทำไมเหล็กกลุ่มนี้จึงต้องมีขอบล่างของ heat input ทั้งที่เหล็กออสเทนนิติกไม่ต้องมี
- ช่างเชื่อมแนวรากของท่อ 1.4462 ด้วย TIG โดยไม่เติมลวด และไม่มีการอบหลังเชื่อม ผลต่อโครงสร้างของรากคืออะไร และมาตรฐานให้ทางออกใด
แนวคำตอบ
- เหล็กออสเทนนิติกแข็งตัวแล้วโครงสร้างไม่เปลี่ยน การเย็นเร็วจึงไม่มีผลเสีย เหล็กกลุ่ม 10 แข็งตัวเป็นเฟอร์ไรต์แล้วต้องมีเวลาให้ออสเทนไนต์เกิดกลับ heat input ที่ต่ำเกินทำให้เย็นเร็วและเฟอร์ไรต์เหลือมาก
- รากเย็นเร็วและไม่มีนิกเกิลเพิ่มจากลวด ออสเทนไนต์จึงเกิดกลับไม่พอ เฟอร์ไรต์สูง ความเหนียวและความต้านทานการกัดกร่อนของรากลดลง ทางออกของมาตรฐานคือเติมลวดที่นิกเกิลสูงกว่าโลหะชิ้นงาน หรือถ้าไม่เติมลวด ให้อบละลายหลังเชื่อม หรือใช้แก๊สปกคลุมที่มีไนโตรเจน