มองแล้วรู้
เหล็กกล้าไร้สนิมที่ใช้มากที่สุด โครงสร้างออสเทนไนต์ไม่เปลี่ยนเฟสเมื่อเย็นตัว HAZ จึงไม่ชุบแข็ง และรอยร้าวเย็นแทบไม่เกิด
ตรรกะของกลุ่มนี้กลับด้านกับเหล็กกลุ่ม 1 ในเกือบทุกข้อ ความร้อนที่มากขึ้นไม่ได้ช่วย แต่เป็นต้นเหตุของปัญหาทั้งสาม คือรอยร้าวร้อน การเสียความต้านทานการกัดกร่อน และการบิดตัว
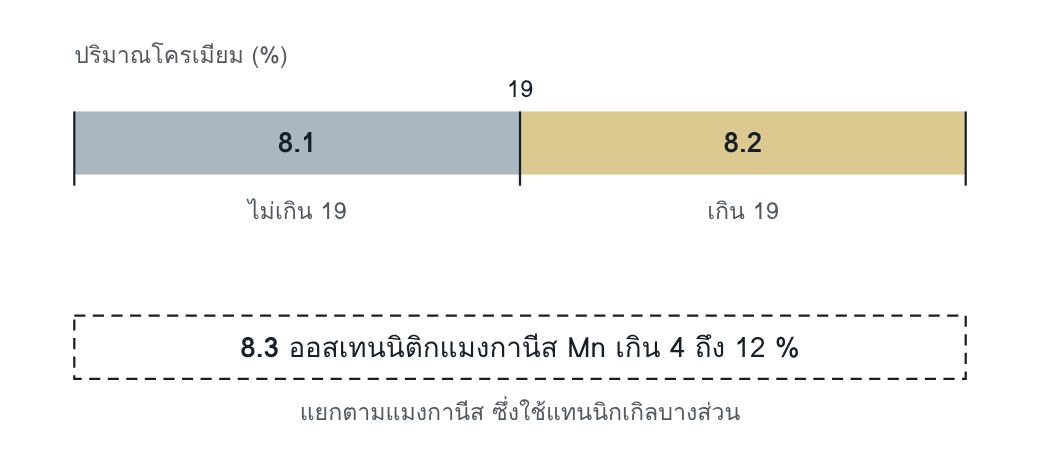
เกรดมาตรฐานส่วนใหญ่อยู่กลุ่มย่อย 8.1 เกรดทนความร้อนและเกรดทนการกัดกร่อนสูงอยู่กลุ่มย่อย 8.2
8.1 Cr ไม่เกิน 19 % เช่น 1.4301, 1.4307, 1.4401, 1.4404, 1.4541 และ 1.4571 เกรด ASTM 304, 304L, 316, 316L, 321 และ 347 อยู่กลุ่มย่อยนี้
8.2 Cr เกิน 19 % เช่น 1.4845, 1.4539 และ 1.4547 เกรด ASTM 309 และ 310 อยู่กลุ่มย่อยนี้
8.3 ออสเทนนิติกแมงกานีส เช่น 1.4372
ความเสี่ยงหลัก
- รอยร้าวร้อน ทั้งขณะแข็งตัวและใน HAZ โดยเฉพาะเกรดออสเทนนิติกล้วน
- เสียความต้านทานการกัดกร่อน จาก sensitization เฟสอินเตอร์เมทัลลิก และผิวที่ปนเปื้อน
- การบิดตัว มากกว่าเหล็กคาร์บอนอย่างชัดเจน
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เกรดมาตรฐานถูกออกแบบส่วนผสมให้เนื้อเชื่อมแข็งตัวเป็นเฟอร์ไรต์ก่อน และเหลือเดลตาเฟอร์ไรต์เล็กน้อยหลังเชื่อม การแข็งตัวแบบนี้ไวต่อรอยร้าวร้อนน้อยกว่ามาก เพราะเฟอร์ไรต์ละลายสิ่งเจือปนอย่างกำมะถันและฟอสฟอรัสได้ดีกว่า ลวดเชื่อมของเกรดมาตรฐานจึงออกแบบให้ได้เฟอร์ไรต์ 3 ถึง 15 FN
เกรดออสเทนนิติกล้วนไม่มีกลไกนี้ช่วย มาตรฐานจึงให้ใช้มาตรการอื่นให้มากข้อที่สุดเท่าที่ทำได้
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Preheat | ไม่ใช้ ความร้อนเพิ่มทำให้ความเสี่ยงทุกข้อสูงขึ้น | EN 1011-3 A.2.1 |
| Heat input | ต่ำ และเลี่ยงบ่อหลอมกว้าง | A.2.1 · A.3.1 |
| Interpass สูงสุด | 150 °C | A.3.1 |
| เฟอร์ไรต์ของเนื้อเชื่อม | เกรดมาตรฐาน: เลือกลวดให้ได้ 3 ถึง 15 FN โดยคิดการเจือจาง เกรดออสเทนนิติกล้วน: ลวดสิ่งเจือปนต่ำและแมงกานีสสูงขึ้น | A.2.2 · A.3.1 |
| รูปทรงบ่อหลอม | อัตราส่วนความกว้างต่อความลึกประมาณ 1 ถึง 1.5 และไม่เดินเร็วจนบ่อหลอมเป็นรูปหยดน้ำ | A.3.1 |
| แก๊สปกคลุม | CO2 ไม่เกิน 2.5 % เว้นแต่ผู้ผลิตลวดแนะนำเป็นอื่น | A.3.3.1 |
| แก๊สด้านหลัง | ไล่อากาศก่อนเชื่อมจนสีของรากอยู่ในเกณฑ์ที่กำหนด แนวทางคือเปลี่ยนปริมาตรสิบรอบ และวัดออกซิเจนเมื่อมีขีดจำกัด | ข้อ 7.3 |
| การทำความสะอาดหลังเชื่อม | ตามข้อกำหนดการออกแบบ การกัดกรดและการขัดด้วยไฟฟ้าตามด้วย passivation ให้ผลดีที่สุด | ข้อ 10 |
การกัดกร่อนเริ่มที่โรงงาน
ความต้านทานการกัดกร่อนมาจากชั้น passive บาง ๆ บนผิว มาตรฐานจึงกำหนดให้แยกพื้นที่ผลิตสเตนเลสออกจากงานอื่น ใช้เครื่องมือเฉพาะ โดยเฉพาะหินเจีย ใบตัด และแปรงลวด และไม่ให้สเตนเลสสัมผัสเหล็กคาร์บอน ทองแดง สังกะสี หรือตะกั่ว
sensitization คือการที่คาร์ไบด์ของโครเมียมตกตะกอนตามขอบเกรนและดึงโครเมียมออกจากบริเวณข้างเคียง ลดได้ด้วยเกรดคาร์บอนต่ำไม่เกิน 0.030 % หรือเกรดที่เติมไทเทเนียมหรือไนโอเบียม
การบิดตัว
เหล็กออสเทนนิติกขยายตัวจากความร้อนมากกว่าและนำความร้อนได้น้อยกว่าเหล็กคาร์บอน จึงบิดตัวมากกว่า มาตรการของมาตรฐานคือลดปริมาณเนื้อเชื่อม เชื่อมสองด้านสลับสมดุล ลด heat input เชื่อมถอยหลังเป็นช่วง ตั้งมุมเผื่อ และใช้อุปกรณ์จับยึด การอบหลังเชื่อมโดยทั่วไปไม่จำเป็น
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS ของเหล็กคาร์บอนถูกดัดแปลงมาใช้ และยังมี preheat ติดมา
- พื้นที่และเครื่องมือใช้ร่วมกับงานเหล็กคาร์บอน
- เวลาไล่แก๊สด้านหลังกำหนดจากความเคยชิน ไม่มีการวัดออกซิเจนหรือเกณฑ์สีของราก
- เปลี่ยนยี่ห้อลวดโดยไม่ตรวจค่าเฟอร์ไรต์
โยงไป Defect Atlas
| Eb | รอยร้าวขณะแข็งตัว |
| 104 | รอยร้าวที่แอ่งปลายแนว |
| 610 | สีจากความร้อน |
คำถามท้ายหน้า
- WPS ของท่อ 1.4404 ระบุ preheat 100 °C “เพื่อความปลอดภัย” ข้อกำหนดนี้เพิ่มความเสี่ยงใดบ้าง
- เปลี่ยนจากลวดที่ให้เฟอร์ไรต์ 8 FN เป็นลวดออสเทนนิติกล้วนเพื่อให้ทนการกัดกร่อนขึ้น ต้องเปลี่ยนเงื่อนไขการเชื่อมข้อใดบ้าง
แนวคำตอบ
- ความร้อนที่เพิ่มขึ้นเพิ่มความเสี่ยงของการบิดตัว รอยร้าวร้อน sensitization และการตกตะกอนของเฟสอินเตอร์เมทัลลิก มาตรฐานจึงให้เลี่ยง preheat ในเหล็กออสเทนนิติก และเหล็กกลุ่มนี้ไม่มีความเสี่ยงรอยร้าวเย็นให้ preheat ไปป้องกัน
- เนื้อเชื่อมออสเทนนิติกล้วนไม่มีเฟอร์ไรต์ช่วยกันรอยร้าวร้อน ต้องใช้มาตรการอื่นให้มากข้อที่สุด คือลวดสิ่งเจือปนต่ำและแมงกานีสสูงขึ้น ความสะอาดสูงสุด ลดการยึดรั้ง heat input ต่ำ บ่อหลอมไม่กว้าง interpass ไม่เกิน 150 °C ลดความเร็วเดิน และคุมอัตราส่วนความกว้างต่อความลึกของบ่อหลอม