มองแล้วรู้
รอยร้าวตามแกนกลางแนวเชื่อม เกิดขณะเนื้อเชื่อมยังร้อนและแข็งตัวไม่เสร็จ มักเปิดถึงผิว หน้ารอยแตกมีสีคล้ำจากออกไซด์เพราะสัมผัสอากาศขณะร้อน
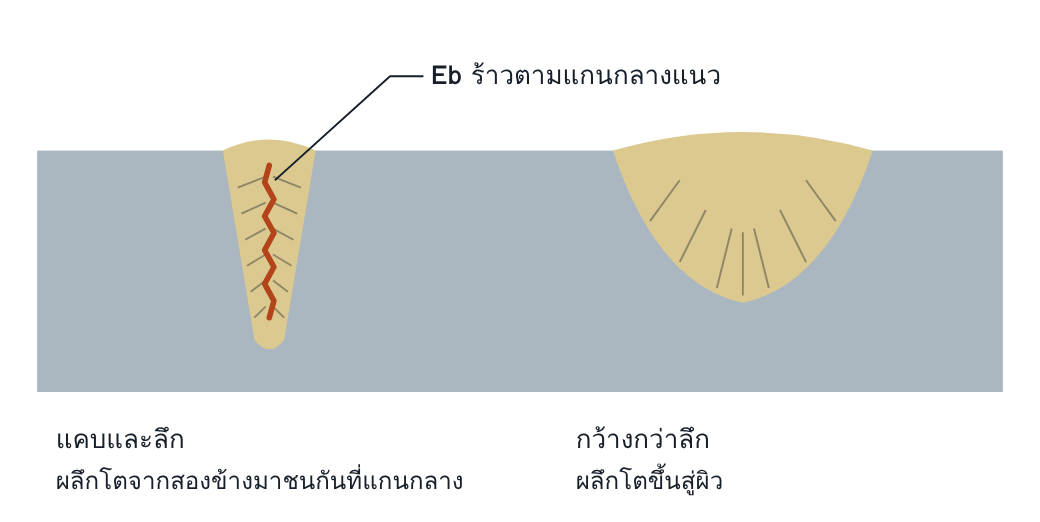
ภาพตัดขวางเทียบรูปทรงแนวเชื่อมสองแบบบนแผ่นเดียวกัน เส้นจางแสดงทิศทางการโตของผลึก
Ea Hot crack: ชื่อรวมของรอยร้าวที่เกิดขณะร้อน
Eb Solidification crack: เกิดในเนื้อเชื่อมขณะแข็งตัว
Ec Liquation crack: เกิดใน HAZ หรือในแนวเชื่อมชั้นก่อนหน้า
ทำไมจึงสำคัญ
รอยร้าวชนิดนี้ยาวตลอดแนวได้ และเกิดกับทุกชิ้นที่เชื่อมด้วยเงื่อนไขเดียวกัน จึงเป็นปัญหาของ WPS และวัสดุ ไม่ใช่ของช่างคนใดคนหนึ่ง ข้อดีคือเกิดทันที จึงพบได้ตั้งแต่ชิ้นแรกถ้ามีการตรวจ
อ่านแล้วเข้าใจ
กลไกการเกิด
เนื้อเชื่อมแข็งตัวจากขอบเข้าหากลาง สารที่มีจุดหลอมเหลวต่ำ เช่นสารประกอบของกำมะถันและฟอสฟอรัส ถูกดันไปรวมที่แกนกลางและยังเป็นของเหลวเมื่อรอบข้างแข็งแล้ว แรงหดตัวจึงดึงฟิล์มของเหลวนี้ให้แยกออก ต้องมีสองอย่างพร้อมกัน คือฟิล์มของเหลวที่แกนกลางและแรงดึงขณะแข็งตัว
สาเหตุที่พบบ่อย
| รูปทรงแนวเชื่อม | แนวลึกกว่ากว้าง ผิวแนวเว้า แนวรากบางในรอยต่อที่ยึดแน่น |
| ส่วนผสมเคมี | กำมะถัน ฟอสฟอรัส หรือคาร์บอนสูง แมงกานีสต่ำเมื่อเทียบกับกำมะถัน การเจือจางจากโลหะชิ้นงานมาก |
| พารามิเตอร์ | กระแสสูงทำให้ซึมลึก เดินเร็วทำให้บ่อหลอมเป็นรูปหยดน้ำ |
| การยึดรั้ง | ชิ้นงานหนา ยึดแน่น root gap กว้าง |
| วัสดุเฉพาะ | เหล็กกล้าไร้สนิมออสเทนนิติกที่เนื้อเชื่อมมีเฟอร์ไรต์ต่ำ อะลูมิเนียมและนิกเกิลผสมบางเกรด |
| ตามกระบวนการ | 121 กระแสสูง แนวลึก · 135 เดินเร็ว แนวแคบ · 141 เชื่อมโดยไม่เติมลวดในวัสดุที่ไวต่อการร้าว |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | เกิดทันที จึงเห็นได้หลังเชื่อมแต่ละชั้น |
| VT เมื่อเสร็จ | ●●○ กลาง | เส้นตรงกลางแนว เมื่อเปิดถึงผิว |
| PT | ●●● สูง | ยืนยันและหาความยาวจริง |
| MT | ●●● สูง | เช่นเดียวกับ PT และเห็นรอยใกล้ผิว |
| RT | ●●● สูง | ระนาบรอยร้าวมักตั้งฉากผิว จึงขนานกับลำรังสี |
| UT | ●●○ กลาง | รอยตั้งฉากผิวตรงแกนกลาง ต้องเลือกมุมหัวตรวจให้เหมาะ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Macro | ยืนยัน | ดูตำแหน่งเทียบกับรูปทรงแนวและทิศทางผลึก |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| รอยร้าวที่ผิว (1.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| รอยร้าวภายใน (2.1) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
ISO 5817 ไม่แยกเกณฑ์ตามกลไก รหัส Ea ถึง El ใน Annex A ของ ISO 6520-1 เป็นคำอธิบายชนิดรอยร้าว ไม่ใช่รหัสสำหรับการยอมรับ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- WPS ผ่านการทดสอบด้วยชิ้นทดสอบที่ยึดรั้งน้อยกว่างานจริง
- พารามิเตอร์ถูกปรับเพิ่มเพื่อผลผลิตโดยยังอยู่ในช่วงของ WPS แต่รูปทรงแนวเปลี่ยน
- ฝ่ายจัดซื้อรับเหล็กตามเกรด โดยไม่มีขีดจำกัดกำมะถันและฟอสฟอรัสของบริษัทเอง
- ไม่มีการตรวจ fit-up ช่องว่างที่กว้างเกินจึงถูกเติมด้วยแนวรากบาง
แก้ไขและป้องกัน
แก้ไข: เซาะออกตลอดความยาวและความลึกของรอยร้าว ยืนยันด้วย PT หรือ MT ก่อนเชื่อมซ่อม ถ้าไม่เปลี่ยนเงื่อนไข แนวซ่อมจะร้าวซ้ำ
ป้องกัน: ปรับให้แนวกว้างกว่าลึกและผิวนูนเล็กน้อย ลดกระแสหรือความเร็ว เลือกลวดที่มีแมงกานีสสูงขึ้น คุมการเจือจาง และคุม root gap
คำถามท้ายหน้า
- ทำไมการเพิ่มกระแสเพื่อให้ซึมลึกขึ้นจึงเพิ่มความเสี่ยงของรอยร้าวชนิดนี้
- หน้ารอยแตกที่มีสีคล้ำบอกอะไรเกี่ยวกับเวลาที่รอยร้าวเกิด
แนวคำตอบ
1. ทำไมการเพิ่มกระแสเพื่อให้ซึมลึกขึ้นจึงเพิ่มความเสี่ยงของรอยร้าวชนิดนี้
กระแสที่สูงขึ้นทำให้แนวลึกขึ้นมากกว่ากว้างขึ้น ผลึกจึงโตจากสองข้างมาชนกันที่แกนกลาง และสารจุดหลอมเหลวต่ำไปรวมอยู่ในระนาบเดียว การเจือจางจากโลหะชิ้นงานก็เพิ่มขึ้นด้วย
2. หน้ารอยแตกที่มีสีคล้ำบอกอะไรเกี่ยวกับเวลาที่รอยร้าวเกิด
บอกว่ารอยร้าวเปิดขณะโลหะยังร้อนพอจะออกซิไดซ์ คือเกิดระหว่างหรือทันทีหลังแข็งตัว ต่างจากรอยร้าวจากไฮโดรเจนที่หน้ารอยแตกสะอาด