มองแล้วรู้
เหล็กที่ความต้านแรงครากขั้นต่ำที่กำหนดไม่เกิน 460 N/mm² และมีส่วนผสมอยู่ในขีดจำกัดของกลุ่ม เป็นเหล็กที่งานโครงสร้าง ถัง และท่อทั่วไปใช้มากที่สุด และเป็นกลุ่มที่เชื่อมง่ายที่สุดในตระกูลเหล็ก
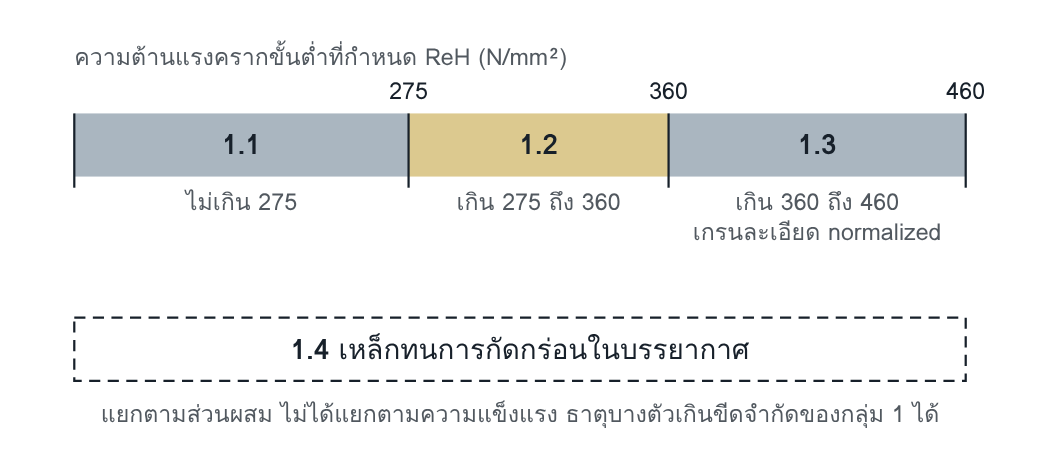
กลุ่มย่อย 1.1 ถึง 1.3 แบ่งตามความต้านแรงคราก กลุ่มย่อย 1.4 แยกออกมาตามส่วนผสม ถ้าเหล็กมีค่าความต้านแรงครากต่างกันตามความหนา ให้ใช้ค่าสูงสุดในการจัดกลุ่มย่อย
1.1 ReH ไม่เกิน 275 N/mm² เช่น S235, S275 และ P265GH
1.2 ReH เกิน 275 ถึง 360 N/mm² เช่น S355, P355NH และเหล็กโมลิบดีนัม 16Mo3
1.3 เหล็กเกรนละเอียด normalized ที่ ReH เกิน 360 N/mm² เช่น S420N และ S460N
1.4 เหล็กทนการกัดกร่อนในบรรยากาศ เช่น S355J2W
ขีดจำกัดส่วนผสมของกลุ่ม
| ธาตุหลัก | C ไม่เกิน 0.25 % · Si ไม่เกิน 0.60 % · Mn ไม่เกิน 1.8 % |
| ธาตุเจือปน | S และ P ไม่เกิน 0.045 % ต่อตัว |
| ธาตุผสม | Mo ไม่เกิน 0.70 % · Cu ไม่เกิน 0.40 % · Ni ไม่เกิน 0.5 % · Cr ไม่เกิน 0.3 % · Nb ไม่เกิน 0.06 % · V ไม่เกิน 0.1 % · Ti ไม่เกิน 0.05 % |
ธาตุผสมบางตัวสูงกว่านี้ได้ ถ้า Cr + Mo + Ni + Cu + V รวมกันไม่เกิน 0.75 % การจัดกลุ่มใช้ค่าที่มาตรฐานวัสดุกำหนด ไม่ใช่ค่าที่วัดได้จากแผ่นจริง
เกรด JIS และ ASTM
| JIS | 1.1: SS400, SM400, SN400 · 1.2: SM490, SN490 · 1.3: SM520BN · 1.4: SMA400, SMA490 |
| ASTM | 1.1: A516 Gr.55 ถึง 65, A106 Gr.A, A53 Gr.A ชนิด E และ S · 1.2: A131 AH32 และ AH36 |
| ข้อควรระวัง | A36 ส่วนใหญ่ A53 Gr.B A106 Gr.B และ A516 Gr.70 ถูกจัดอยู่กลุ่มย่อย 11.1 ไม่ใช่กลุ่ม 1 ดูหน้ากลุ่ม 11 |
เกรด JIS มาจาก ISO/TR 20174:2005 ซึ่งอิงการจัดกลุ่มฉบับปี 2000 เกรด ASTM มาจาก ISO/TR 20173:2018
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน เมื่อชิ้นงานหนา carbon equivalent อยู่ปลายบนของกลุ่ม หรือลวดเชื่อมให้ไฮโดรเจนสูง
- ฉีกตามชั้น ในแผ่นหนาที่แนวเชื่อมดึงในทิศความหนา
- ร้าวขณะแข็งตัว ในแนวที่เนื้อเชื่อมเจือจางจากโลหะชิ้นงานมาก เช่นแนวรากและงาน submerged arc
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
คาร์บอนต่ำและธาตุผสมน้อย HAZ จึงแข็งขึ้นไม่มากเมื่อเย็นตัวเร็ว ความเสี่ยงไม่ได้มาจากชนิดเหล็กอย่างเดียว แต่มาจากการรวมกันของ carbon equivalent ความหนา ไฮโดรเจน และ heat input เหล็กเกรดเดียวกันที่บาง 10 mm กับหนา 60 mm จึงต้องการเงื่อนไขคนละชุด
เหล็กคาร์บอนและคาร์บอน-แมงกานีสไม่มีธาตุที่ยั้งการโตของเกรนขณะเชื่อม ความเหนียวของ HAZ จึงขึ้นกับเวลาเย็นตัว t8/5 เป็นหลัก เวลาเย็นตัวที่ยาวเกินทำให้เกรนหยาบและความเหนียวลดลง เวลาเย็นตัวที่สั้นเกินทำให้แข็ง ส่วนเหล็กเกรนละเอียดของกลุ่มย่อย 1.3 ทนต่อการเสียความเหนียวได้ดีกว่า
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Carbon equivalent | คำนวณจากใบรับรองวัสดุของล็อตจริง ถ้าใบรับรองระบุเฉพาะ C กับ Mn ให้บวก 0.03 เผื่อธาตุตกค้าง | EN 1011-2 C.2.1 |
| ความหนา | Method A ใช้ความหนารวมของทุกแผ่นที่พาความร้อนออกจากรอยต่อ Method B ใช้ความหนาแผ่น | C.2.4 · C.3.2.2 |
| Heat input | กำหนดเป็นช่วง และคุมผ่านกระแส แรงดัน และความเร็วเดิน | EN 1011-1 ข้อ 8.7 |
| ไฮโดรเจน | ระบุระดับ A ถึง E ของลวดเชื่อม และเงื่อนไขการเก็บกับการอบ | C.2.3 · ข้อ 7 |
| Preheat และ interpass | หาจาก Method A หรือ B แล้วระบุจุดวัด | ข้อ 12 · ภาคผนวก C |
| Tack weld | ยาวอย่างน้อย 50 mm ถ้าหนาน้อยกว่า 12 mm ให้ยาวอย่างน้อย 4 เท่าของความหนาแผ่นที่หนากว่า และใช้ preheat เดียวกับแนวจริง | ข้อ 13 · EN 1011-1 ข้อ 8.3 |
| เวลารอก่อนตรวจรับ | โดยทั่วไปอย่างน้อย 16 ชั่วโมง ลดได้ในงานบาง และต้องบันทึกเวลาที่ใช้ | ข้อ 18 |
หา preheat ด้วยวิธีใด
EN 1011-2 ให้สองวิธี Method A พัฒนาจากข้อมูลของเหล็กคาร์บอน-แมงกานีสเป็นหลัก ใช้กับ carbon equivalent (CE) ตั้งแต่ 0.30 ถึง 0.70 และอ่านค่าจากกราฟตาม heat input กับความหนารวม จึงเป็นวิธีที่ตรงกับกลุ่ม 1 ที่สุด Method B ใช้ carbon equivalent อีกสูตรหนึ่งคือ CET และคำนวณจากสูตรได้ ครอบคลุมกลุ่ม 1 ถึง 4 ข้อยกเว้นในกลุ่มนี้คือเหล็กโมลิบดีนัมอย่าง 16Mo3 ซึ่งเป็นเหล็กทนการคืบ มาตรฐานให้ใช้ตารางของภาคผนวก C.4 แถวเหล็ก 0.3Mo ซึ่งมีขีด interpass สูงสุด 250 °C
ค่า CE กับ CET มาจากคนละสูตรและให้น้ำหนักธาตุต่างกัน มาตรฐานไม่แนะนำให้แปลงค่าข้ามกัน
เมื่อใดไม่ต้อง preheat
ไฮโดรเจนของลวดเชื่อมเปลี่ยนคำตอบได้มากกว่าที่คนส่วนใหญ่คาด ตัวอย่างในมาตรฐานสำหรับเหล็ก CE 0.43 ที่ heat input 1.0 kJ/mm: ลวดระดับ A ซึ่งไฮโดรเจนเกิน 15 ml/100 g เชื่อมโดยไม่ preheat ได้ถึงความหนารวม 40 mm ส่วนลวดระดับ D ซึ่งไฮโดรเจนไม่เกิน 5 ml/100 g เชื่อมได้ถึง 100 mm
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS เขียนตามเกรดเหล็ก ไม่ได้เขียนตาม carbon equivalent ของล็อตที่ซื้อจริง
- ฝ่ายจัดซื้อเปลี่ยนผู้ผลิตเหล็ก เกรดเดิมแต่ carbon equivalent สูงขึ้น และไม่มีใครเทียบใบรับรองกับล็อตที่ใช้รับรอง WPS
- WPS ระบุชนิดลวด แต่ไม่ระบุระดับไฮโดรเจนและเงื่อนไขการเก็บ
- ช่างประกอบทำ tack weld โดยไม่อยู่ใต้ WPS
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| Ej | ฉีกตามชั้น |
| Eb | รอยร้าวขณะแข็งตัว |
| 104 | รอยร้าวที่แอ่งปลายแนวและที่ tack weld |
คำถามท้ายหน้า
- ใบรับรองวัสดุระบุ C 0.16 % และ Mn 1.40 % โดยไม่ระบุธาตุอื่น CE ที่ควรใช้กับ Method A เป็นเท่าใด
- เหล็ก S355 สองล็อตจากผู้ผลิตสองราย ผ่านมาตรฐานวัสดุเดียวกันทั้งคู่ ทำไม WPS ชุดเดียวอาจปลอดภัยกับล็อตหนึ่งและไม่ปลอดภัยกับอีกล็อตหนึ่ง
แนวคำตอบ
- CE = C + Mn/6 = 0.16 + 1.40/6 = 0.393 เมื่อใบรับรองระบุเฉพาะ C กับ Mn ให้บวก 0.03 เผื่อธาตุตกค้าง ค่าที่ใช้คือ 0.42
- มาตรฐานวัสดุกำหนดขีดสูงสุดของธาตุ ไม่ได้กำหนดค่าจริง สองล็อตจึงมี carbon equivalent ต่างกันได้มากโดยผ่านมาตรฐานทั้งคู่ ค่า preheat ขึ้นกับ carbon equivalent จริง ถ้า WPS ถูกรับรองกับล็อตที่ค่าต่ำ เงื่อนไขเดียวกันอาจไม่พอสำหรับล็อตที่ค่าสูง โดยเฉพาะในงานหนา