มองแล้วรู้
เหล็กที่ได้ความแข็งแรงจากการรีดควบคุมอุณหภูมิ ไม่ได้มาจากคาร์บอนและธาตุผสม ความต้านแรงครากขั้นต่ำที่กำหนดเกิน 360 N/mm² กลุ่มนี้รวมเหล็กหล่อในช่วงความแข็งแรงเดียวกัน
ผลของวิธีผลิตคือ carbon equivalent ต่ำกว่าเหล็ก normalized ที่ความแข็งแรงเท่ากัน จึงเชื่อมง่ายในแง่การร้าว แต่ความแข็งแรงที่มาจากกระบวนการรีดเสียได้ด้วยความร้อน
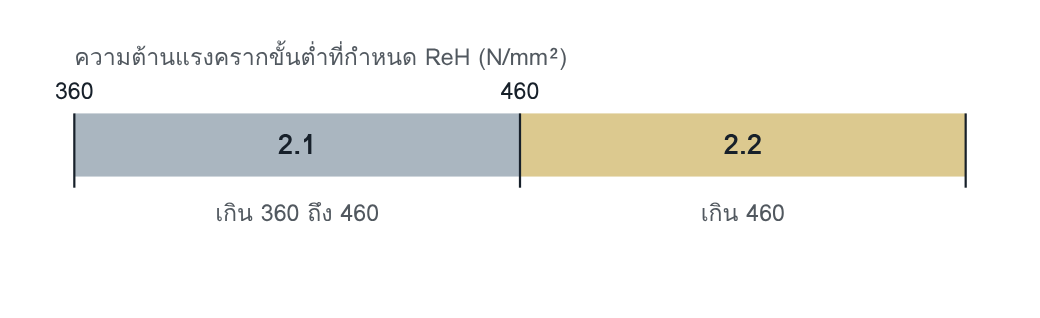
เหล็ก thermomechanically treated ที่ความต้านแรงครากไม่เกิน 360 N/mm² เช่น S355M อยู่ในกลุ่มย่อย 1.2 ไม่ได้อยู่ในกลุ่มนี้ และจากผลวิเคราะห์ผลิตภัณฑ์จริง เหล็กกลุ่ม 2 อาจถือเป็นกลุ่ม 1 ได้
2.1 ReH เกิน 360 ถึง 460 N/mm² เช่น S420M และ S460M
2.2 ReH เกิน 460 N/mm² เช่น S500MC ถึง S700MC และเหล็กท่อ L485MB
ความเสี่ยงหลัก
- HAZ อ่อนตัวและความเหนียวลด เมื่อ heat input หรือ interpass สูงเกิน
- ร้าวจากไฮโดรเจนในเนื้อเชื่อม เพราะโลหะชิ้นงาน carbon equivalent ต่ำกว่าเนื้อเชื่อม
- เสียความแข็งแรงจากการให้ความร้อนภายหลัง เช่นการแก้การบิดตัวด้วยเปลวไฟและการอบ
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
ในเหล็กกลุ่ม 1 ปัญหาหลักคือเย็นเร็วเกิน ในกลุ่ม 2 ปัญหาย้ายไปอีกด้าน เกรนละเอียดที่สร้างจากการรีดถูกทำลายใน HAZ ทุกครั้งที่เชื่อม ถ้าเย็นตัวช้า เกรนโตและบริเวณที่อ่อนกว่าโลหะชิ้นงานกว้างขึ้น ขอบบนของ t8/5 จึงสำคัญกว่าขอบล่าง
เพราะ carbon equivalent ของแผ่นต่ำ เนื้อเชื่อมที่ต้องมีความแข็งแรงเท่ากันจึงมักมีธาตุผสมมากกว่าแผ่น มาตรฐานเตือนว่าในกรณีนี้รอยร้าวจากไฮโดรเจนอาจเกิดในเนื้อเชื่อมแทน HAZ และ Method B ให้คำนวณจาก CET ของเนื้อเชื่อมบวก 0.03
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Heat input | กำหนดขอบบนให้ชัด และตรวจด้วย t8/5 | EN 1011-2 D.5 |
| Interpass สูงสุด | กำหนดค่าสูงสุด ไม่ใช่เฉพาะค่าต่ำสุด | D.4 |
| Preheat | หาจาก Method B ถ้า CET ของแผ่นไม่สูงกว่าของเนื้อเชื่อมอย่างน้อย 0.03 ให้คำนวณจาก CET ของเนื้อเชื่อมบวก 0.03 | C.3.3 a |
| ไฮโดรเจน | ระบุระดับและการจัดการลวด | C.2.3 · ข้อ 7 |
| การให้ความร้อนภายหลัง | อุณหภูมิแก้การบิดตัวเป็นไปตามผู้ผลิตเหล็กหรือข้อกำหนดการออกแบบ การอบเป็นไปตามข้อกำหนดการออกแบบ | ข้อ 20 · ข้อ 21 |
ทำไม preheat มักต่ำกว่าที่คาด
วิศวกรที่คุ้นกับเหล็ก normalized มักตั้ง preheat ตามความแข็งแรง เหล็กกลุ่ม 2 ที่ความแข็งแรงเท่ากันมี CET ต่ำกว่า จึงต้องการ preheat ต่ำกว่า และ preheat ที่สูงเกินจำเป็นไม่ได้เป็นกลาง มันยืดเวลาเย็นตัวและกิน margin ของขอบบน t8/5
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS ของเหล็ก normalized ถูกนำมาใช้กับเหล็ก thermomechanically treated เพราะเกรดความแข็งแรงเท่ากัน
- ไม่มีขีดจำกัดอุณหภูมิในขั้นตอนแก้การบิดตัวด้วยเปลวไฟ
- WPS ระบุ interpass ต่ำสุดเท่านั้น ช่างจึงเชื่อมต่อเนื่องในชิ้นงานเล็กจนร้อนเกิน
- ใบสั่งซื้อระบุเกรด แต่ไม่ระบุสภาพการส่งมอบ จึงได้เหล็กคนละวิธีผลิต
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน รวมรอยร้าวตามขวางในเนื้อเชื่อม |
| Ej | ฉีกตามชั้นในแผ่นหนา |
คำถามท้ายหน้า
- เหล็ก S460M กับ S460N ความแข็งแรงเท่ากัน ทำไมจึงไม่ควรใช้ค่า preheat เดียวกันโดยไม่คำนวณ
- WPS ของงานแผ่นบางระบุ interpass ต่ำสุด 20 °C และไม่ระบุค่าสูงสุด ความเสี่ยงของเหล็กกลุ่ม 2 อยู่ตรงไหน
แนวคำตอบ
- ความแข็งแรงเท่ากันไม่ได้แปลว่าส่วนผสมเท่ากัน เหล็ก thermomechanically treated ได้ความแข็งแรงจากการรีด จึงมี CET ต่ำกว่าเหล็ก normalized ค่า preheat ขึ้นกับ CET ไม่ได้ขึ้นกับความแข็งแรง การใช้ค่าของ S460N กับ S460M จึงสูงเกินจำเป็น และ preheat ที่สูงเกินยืดเวลาเย็นตัว ซึ่งเป็นด้านที่เหล็กกลุ่ม 2 อ่อนไหว
- ชิ้นงานบางร้อนสะสมเร็วเมื่อเชื่อมต่อเนื่อง อุณหภูมิ interpass จึงสูงขึ้นเรื่อย ๆ โดยไม่ผิด WPS เวลาเย็นตัวยาวขึ้น HAZ อ่อนตัวและความเหนียวลด WPS ต้องมีค่า interpass สูงสุด