มองแล้วรู้
เหล็กที่ส่วนผสมอื่นเป็นไปตามกลุ่ม 1 แต่คาร์บอนเกิน 0.30 ถึง 0.85 % เป็นเหล็กของชิ้นส่วนเครื่องจักร เพลา เฟือง และราง งานเชื่อมกับเหล็กกลุ่มนี้ส่วนใหญ่เป็นงานซ่อมและงานพอกผิว
คาร์บอนเป็นธาตุที่มีผลต่อความแข็งของ HAZ มากที่สุด เหล็กกลุ่มนี้จึงได้มาร์เทนไซต์คาร์บอนสูงที่แข็งและเปราะ และวิธีหา preheat ทั้งสองของมาตรฐานครอบคลุมไม่ถึง
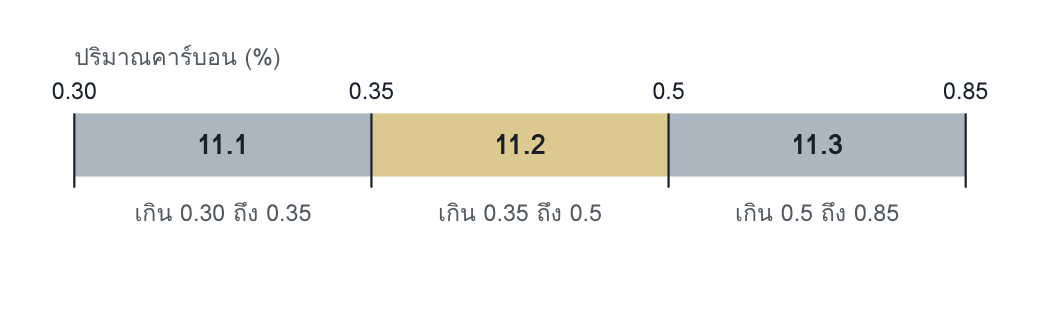
กลุ่มย่อยแบ่งตามคาร์บอน ธาตุผสมอื่นรวมกันสูงกว่ากลุ่ม 1 ได้เล็กน้อย คือ Cr + Mo + Ni + Cu + V ไม่เกิน 1 %
11.1 C เกิน 0.30 ถึง 0.35 % เช่น C35 และรวมเกรด ASTM ที่ใช้ทั่วไปหลายเกรดซึ่ง ISO/TR 20173 จัดไว้ที่นี่ เช่น A36 ส่วนใหญ่ และ A106 Gr.B
11.2 C เกิน 0.35 ถึง 0.5 % เช่น C45
11.3 C เกิน 0.5 ถึง 0.85 % เช่นเหล็กราง R260
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน ในมาร์เทนไซต์คาร์บอนสูง แม้ไฮโดรเจนต่ำ
- HAZ แข็งและเปราะ
- ร้าวขณะแข็งตัว เพราะคาร์บอนจากโลหะชิ้นงานเจือเข้าเนื้อเชื่อม
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
Method A ครอบคลุมเหล็กที่คาร์บอนไม่เกิน 0.25 % และ Method B ไม่เกิน 0.32 % เหล็กกลุ่ม 11 เกือบทั้งหมดจึงอยู่นอกทั้งสองวิธี แม้ค่า carbon equivalent ที่คำนวณได้จะยังอยู่ในช่วงตัวเลขของวิธี เหล็กที่มี C 0.45 % และ Mn 0.65 % ให้ CE ประมาณ 0.56 ก่อนบวก 0.03 สำหรับธาตุตกค้าง ซึ่งต่ำกว่าขีด 0.70 ของ Method A แต่คาร์บอนเกินช่วงที่ข้อมูลของวิธีรองรับไปเกือบเท่าตัว
ข้อนี้เป็นบทเรียนทั่วไปของการใช้สูตร ช่วงที่สูตรใช้ได้มีหลายเงื่อนไขพร้อมกัน การผ่านเงื่อนไขเดียวไม่ได้แปลว่าใช้ได้
เหล็ก ASTM ที่อยู่กลุ่ม 11 โดยไม่ใช่เหล็กคาร์บอนสูง
ISO/TR 20173 จัด A36 หกจากแปดรายการ A53 Gr.B A105 A106 Gr.B และ Gr.C และ A516 Gr.70 ไว้ในกลุ่มย่อย 11.1 เหล็กเหล่านี้คือเหล็กโครงสร้าง ท่อ และแผ่นภาชนะรับแรงดันที่ใช้มากที่สุดในงานที่อิงมาตรฐานอเมริกัน และในทางปฏิบัติมีคาร์บอนต่ำกว่า 0.30 % มาก
ISO/TR 20173 ให้เพียงเลขกลุ่ม ไม่ได้ให้เหตุผล คำอธิบายที่เข้าได้คือการจัดกลุ่มทำจากค่าที่มาตรฐานวัสดุกำหนด ไม่ได้ทำจากค่าของแผ่นจริง กลุ่ม 1 จำกัดคาร์บอนไม่เกิน 0.25 % ส่วนกลุ่ม 11 นิยามที่คาร์บอนเกิน 0.30 % ช่วงระหว่างสองค่านี้จึงไม่อยู่ในนิยามของกลุ่มใด เกรดที่มาตรฐานวัสดุยอมให้คาร์บอนเกิน 0.25 % ไม่เข้ากลุ่ม 1 และรายงานทางเทคนิคจัดไว้ในกลุ่มย่อย 11.1 แม้ค่าที่ยอมให้จะยังไม่ถึง 0.30 %
เลขกลุ่มมีผลต่อขอบเขตการรับรองขั้นตอนการเชื่อมและช่างเชื่อม ส่วนการกำหนดเงื่อนไขการเชื่อมต้องดูส่วนผสมจริงจากใบรับรองวัสดุ ถ้าคาร์บอนจริงไม่เกิน 0.25 % และ CE อยู่ในช่วง Method A ใช้ได้ตามปกติ ข้อความที่เหลือของหน้านี้ใช้กับเหล็กที่คาร์บอนจริงสูง
เมื่อไม่มีวิธีคำนวณ
มาตรฐานเปิดทางให้ใช้ขั้นตอนที่ต่างจากภาคผนวกได้ ถ้ามีหลักฐานว่าได้ผล สำหรับเหล็กกลุ่มนี้ หลักฐานคือการทดสอบขั้นตอนการเชื่อมบนเหล็กจริง ที่ความหนาและการยึดรั้งใกล้เคียงงานจริง เงื่อนไขที่ต้องกำหนดมาจากคันโยกชุดเดิมของภาค 1 แต่ต้องใช้ทุกตัวพร้อมกัน
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Preheat และ interpass | กำหนดจากการทดสอบ และรักษาไว้ตลอดการเชื่อม | EN 1011-2 C.1 |
| ไฮโดรเจน | ระดับต่ำสุดที่ทำได้ และคุมการจัดการลวด | C.2.2 · ข้อ 7 |
| ชนิดลวด | ลวดออสเทนนิติกหรือนิกเกิลสูงเป็นทางเลือกเมื่อ preheat ที่พอทำไม่ได้ | C.2.10 c · C.3.6 |
| การเจือจาง | จำกัดการหลอมลึก เพื่อลดคาร์บอนที่เข้าสู่เนื้อเชื่อม | ภาคผนวก E |
| Post-heating และการเย็นตัว | อบไล่ไฮโดรเจน และปล่อยให้เย็นช้า | C.2.8 |
| เวลารอก่อนตรวจรับ | กำหนดล่วงหน้าและบันทึก | ข้อ 18 |
คาร์บอนกับรอยร้าวขณะแข็งตัว
มาตรฐานระบุว่ารอยร้าวขณะแข็งตัวถูกส่งเสริมโดยคาร์บอนที่เนื้อเชื่อมรับจากโลหะชิ้นงานเมื่อการเจือจางสูง สูตรประเมินของมาตรฐานใช้ได้เมื่อคาร์บอนในเนื้อเชื่อมไม่เกิน 0.23 % เนื้อเชื่อมบนเหล็กกลุ่ม 11 ที่หลอมลึกจึงออกนอกช่วงได้ง่าย แนวแรกที่สัมผัสโลหะชิ้นงานเป็นแนวที่เสี่ยงที่สุด
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- งานซ่อมชิ้นส่วนเครื่องจักรทำโดยไม่รู้เกรดเหล็ก และไม่มีขั้นตอนตรวจส่วนผสมก่อนเชื่อม
- ค่า preheat มาจากสูตรที่คาร์บอนของเหล็กอยู่นอกช่วง
- งานซ่อมเร่งด่วนไม่มีเวลารอก่อนตรวจ ชิ้นส่วนจึงกลับเข้าใช้งานก่อนรอยร้าวปรากฏ
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| Eb | รอยร้าวขณะแข็งตัว |
| 601 | รอยอาร์กนอกแนว ซึ่งอันตรายมากในเหล็กที่ชุบแข็งได้ |
คำถามท้ายหน้า
- เหล็กมี C 0.40 % และ Mn 0.75 % ไม่ระบุธาตุอื่น คำนวณ CE ตามวิธีของ Method A และบอกว่าใช้ Method A กับเหล็กนี้ได้หรือไม่
- ทำไมลวดออสเทนนิติกจึงช่วยได้เมื่อ preheat ที่พอทำไม่ได้ และยังเหลือความเสี่ยงใดที่ลวดชนิดนี้ไม่ได้แก้
แนวคำตอบ
- CE = 0.40 + 0.75/6 = 0.525 บวก 0.03 เพราะระบุเฉพาะ C กับ Mn ได้ 0.56 ค่านี้อยู่ในช่วง 0.30 ถึง 0.70 แต่ใช้ Method A ไม่ได้ เพราะคาร์บอน 0.40 % เกินขีด 0.25 % ของช่วงส่วนผสมที่วิธีครอบคลุม
- เนื้อเชื่อมออสเทนนิติกไม่ชุบแข็งและละลายไฮโดรเจนได้ดี ไฮโดรเจนจึงแพร่เข้า HAZ น้อยลง และความเค้นภายในต่ำกว่า ความเสี่ยงที่เหลือคือ HAZ ของโลหะชิ้นงานยังเป็นมาร์เทนไซต์คาร์บอนสูงที่แข็งและเปราะเหมือนเดิม และแนวแรกยังรับคาร์บอนจากการเจือจาง