มองแล้วรู้
รอยที่ผิวโลหะชิ้นงานนอกแนวเชื่อม เกิดจาก arc ที่จุดติดชั่วขณะ เห็นเป็นจุดหรือขีดสั้นที่ผิวหลอม มีหลุมตื้นและคราบสี
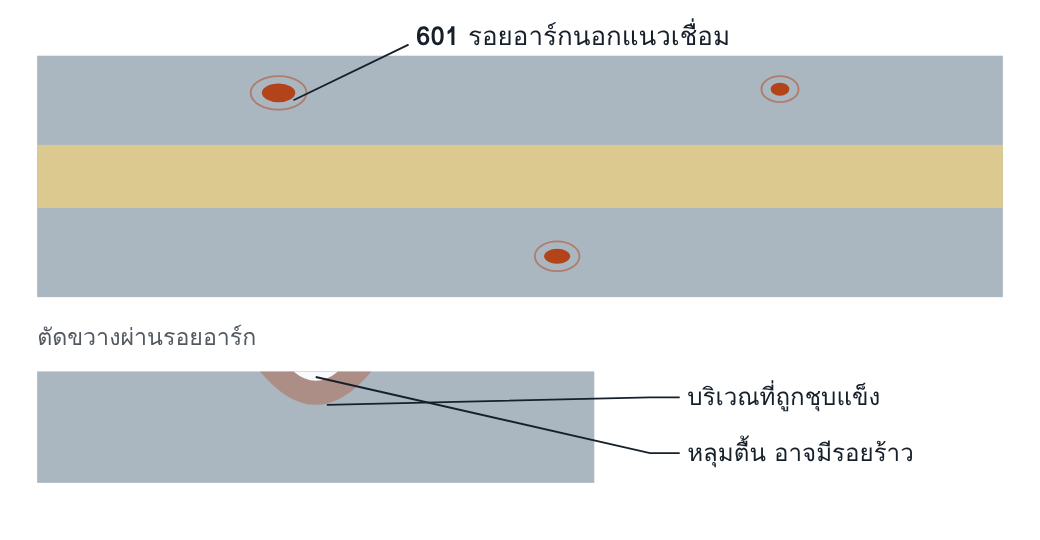
บน: มองจากด้านบน รอยอาร์กอยู่บนชิ้นงานห่างจากแนวเชื่อม ล่าง: ภาพตัดขวางผ่านรอย
ทำไมรอยเล็กจึงเป็นเรื่องใหญ่
arc ชั่วขณะหลอมโลหะปริมาณน้อยมากบนชิ้นงานเย็นขนาดใหญ่ บริเวณนั้นจึงเย็นตัวเร็วมากโดยไม่มี preheat ในเหล็กที่ชุบแข็งได้ จะเกิดโครงสร้างแข็งเปราะ และมักมีรอยร้าวเล็กในหลุม เป็นรอยบากที่อยู่นอกแนวเชื่อม ซึ่งไม่มีใครตรวจด้วย NDT เพราะแผนตรวจครอบคลุมเฉพาะแนวเชื่อม
อ่านแล้วเข้าใจ
กลไกการเกิด
ลวดเชื่อม หัวเชื่อม หรือคีมสายดินแตะชิ้นงานนอกรอยต่อขณะมีกระแส ทำให้เกิด arc สั้น ๆ โลหะปริมาณเล็กน้อยหลอมและแข็งตัวทันที ผลคือแนวเชื่อมขนาดจิ๋วที่เชื่อมด้วย heat input ต่ำสุดเท่าที่เป็นไปได้
สาเหตุที่พบบ่อย
| การเริ่ม arc | ขีดลวดบนผิวชิ้นงานข้างรอยต่อเพื่อจุด arc หรือเพื่อทดสอบ |
| สายดิน | คีมสายดินหลวม สัมผัสไม่ดี เกิด arc ที่จุดจับ |
| อุปกรณ์ | ฉนวนสายเชื่อมหรือด้ามจับลวดชำรุด แตะชิ้นงาน |
| การวางเครื่องมือ | วางด้ามจับลวดที่มีลวดค้างอยู่บนชิ้นงาน |
| การตรวจ MT | ขั้วของเครื่อง MT แบบป้อนกระแสตรงเข้าชิ้นงานทำให้เกิดรอยลักษณะเดียวกัน |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | ช่างและหัวหน้างานเห็นขณะเกิด |
| VT เมื่อเสร็จ | ●●● สูง | ต้องตรวจผิวชิ้นงานทั้งบริเวณ ไม่เฉพาะแนวเชื่อม รอยที่ถูกเจียเบา ๆ จะมองไม่เห็น |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| UT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| MT หรือ PT | เสริม | หารอยร้าวในหลุมหลังเจีย ไม่ได้ใช้หารอยอาร์ก |
| วัดความแข็ง | ยืนยัน | ยืนยันว่าบริเวณแข็งถูกเจียออกหมด ในเหล็กที่ไวต่อการชุบแข็ง |
| การกัดกรดเฉพาะจุด | เสริม | เผยบริเวณที่ได้รับความร้อน เมื่อสงสัยว่ามีรอยที่ถูกเจียกลบ |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.22
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t ≥ 0.5 mm | ยอมรับ ถ้าสมบัติของโลหะชิ้นงานไม่ได้รับผลกระทบ | ไม่ยอมรับ | ไม่ยอมรับ |
เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- ช่างไม่รู้ว่ารอยอาร์กเป็นข้อบกพร่อง เพราะการฝึกสอนเฉพาะเรื่องแนวเชื่อม
- ไม่มีแผ่นเริ่ม arc หรือข้อกำหนดให้จุด arc ในร่องเท่านั้น
- ไม่มีรอบตรวจสภาพสายเชื่อม ด้ามจับ และคีมสายดิน
- ขอบเขตการตรวจ VT ในแผนตรวจจำกัดอยู่ที่แนวเชื่อม
- รอยถูกเจียกลบโดยไม่บันทึกและไม่ตรวจ
แก้ไขและป้องกัน
แก้ไข: เจียออกให้เรียบจนพ้นบริเวณที่ได้รับความร้อน ตรวจด้วย MT หรือ PT ตรวจความหนาที่เหลือ และถ้าต้องเชื่อมเติม ให้ทำตาม WPS พร้อม preheat เหมือนงานเชื่อมจริง
ป้องกัน: จุด arc ในร่องหรือบนแผ่นเริ่ม ต่อสายดินให้แน่นบนผิวสะอาด ซ่อมฉนวนที่ชำรุด และสอนเหตุผลให้ช่าง
คำถามท้ายหน้า
- ทำไมรอยอาร์กขนาด 3 mm จึงอาจแข็งกว่า HAZ ของแนวเชื่อมจริงบนเหล็กแผ่นเดียวกัน
- ถ้าพบรอยอาร์กบนเหล็กความแข็งแรงสูงหลังงานทาสีแล้ว ควรทำอะไรเป็นลำดับ
แนวคำตอบ
1. ทำไมรอยอาร์กขนาด 3 mm จึงอาจแข็งกว่า HAZ ของแนวเชื่อมจริงบนเหล็กแผ่นเดียวกัน
รอยอาร์กหลอมโลหะปริมาณน้อยมากบนชิ้นงานเย็นขนาดใหญ่โดยไม่มี preheat จึงเย็นตัวเร็วกว่าแนวเชื่อมจริงมาก และไม่มีชั้นถัดไปมาอบซ้ำ
2. ถ้าพบรอยอาร์กบนเหล็กความแข็งแรงสูงหลังงานทาสีแล้ว ควรทำอะไรเป็นลำดับ
ขจัดสีบริเวณนั้น เจียรอยออกให้พ้นบริเวณที่ได้รับความร้อน ตรวจ MT หรือ PT ว่าไม่มีรอยร้าว วัดความหนาที่เหลือ ถ้าต้องเชื่อมเติมให้ทำตาม WPS พร้อม preheat แล้วตรวจซ้ำหลังเวลารอก่อนทาสีคืน และบันทึกไว้