มองแล้วรู้
อุณหภูมิต่ำสุดของบริเวณรอยต่อก่อนเริ่มเชื่อมแนวแรก และเป็นอุณหภูมิที่บริเวณรอยต่อต้องไม่ต่ำกว่าตลอดการเชื่อม preheat ไม่ได้ทำให้เชื่อมง่ายขึ้น หน้าที่ของมันคือเปลี่ยนวิธีที่รอยเชื่อมเย็นตัว
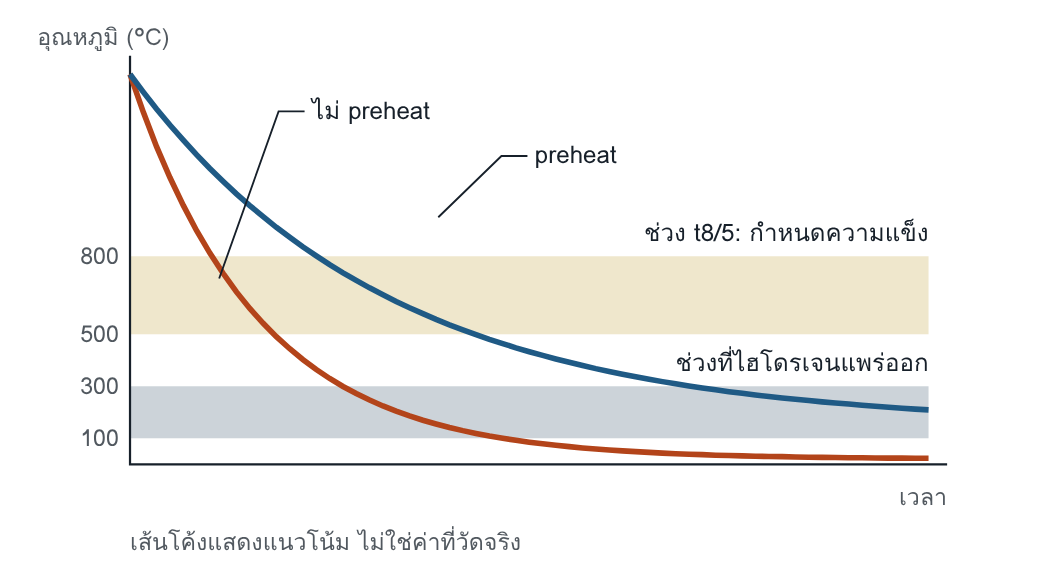
preheat ทำให้ HAZ ผ่านช่วง 800 ถึง 500 °C ช้าลง โครงสร้างจึงแข็งน้อยลง และทำให้รอยเชื่อมอยู่ในช่วง 300 ถึง 100 °C นานขึ้น ไฮโดรเจนจึงมีเวลาแพร่ออก
Tp Preheat temperature: อุณหภูมิต่ำสุดก่อนเริ่มแนวแรก
Ti Interpass temperature: อุณหภูมิของแนวก่อนหน้าขณะเริ่มแนวถัดไป มีทั้งขีดต่ำสุดและขีดสูงสุด
Tm Preheat maintenance temperature: อุณหภูมิต่ำสุดที่ต้องรักษาไว้เมื่อหยุดเชื่อมกลางคัน
ทำหน้าที่สามอย่าง
- ชะลอการเย็นตัว ลดสัดส่วนโครงสร้างแข็งใน HAZ
- ให้เวลาไฮโดรเจนแพร่ออก ก่อนรอยเชื่อมเย็นถึงอุณหภูมิห้อง
- ลดความเค้นภายใน เพราะผลต่างอุณหภูมิระหว่างแนวเชื่อมกับชิ้นงานน้อยลง
ทำไมจึงสำคัญ
preheat เป็นเงื่อนไขที่แพงและช้า จึงเป็นเงื่อนไขแรกที่ถูกข้ามเมื่องานเร่ง และผลของการข้ามไม่ปรากฏทันที รอยร้าวเกิดหลังจากนั้นหลายชั่วโมง ตอนที่ชิ้นงานอาจถูกตรวจรับไปแล้ว
อ่านแล้วเข้าใจ
สี่ตัวแปรที่กำหนดค่า
ค่า preheat ไม่ใช่สมบัติของเกรดเหล็ก มาตรฐานคิดจากสี่ตัวแปรพร้อมกัน และยอมรับว่าตัวแปรที่ห้าคือการยึดรั้งยังคิดเป็นตัวเลขไม่ได้
| ตัวแปร | เมื่อเพิ่มขึ้น preheat | Method A | Method B |
|---|---|---|---|
| ส่วนผสมของเหล็ก | สูงขึ้น | CE | CET |
| ความหนา | สูงขึ้น ผลลดลงเมื่อหนามาก | ความหนารวมของรอยต่อ | ความหนาแผ่น |
| ไฮโดรเจนของเนื้อเชื่อม | สูงขึ้น | ระดับ A ถึง E | ค่า HD เป็น ml/100 g |
| Heat input | ลดลง | แกนของกราฟ | ค่า Q เป็น kJ/mm |
| การยึดรั้ง | สูงขึ้น | ไม่มีในกราฟ | ไม่มีในสูตร |
สูตรของ Method B
Tp = 697 × CET + 160 × tanh(d/35) + 62 × HD0.35 + (53 × CET − 32) × Q − 328
ใช้ได้เมื่อ CET อยู่ระหว่าง 0.2 ถึง 0.5 % ความหนา d ระหว่าง 10 ถึง 90 mm ไฮโดรเจน HD ระหว่าง 1 ถึง 20 ml/100 g และ heat input Q ระหว่าง 0.5 ถึง 4.0 kJ/mm
ตัวอย่าง: CET 0.30 % แผ่นหนา 30 mm ไฮโดรเจน 5 ml/100 g heat input 1.0 kJ/mm ได้ Tp ประมาณ 85 °C ถ้าเปลี่ยนเป็นลวดที่ให้ไฮโดรเจน 10 ml/100 g ค่าขึ้นเป็นประมาณ 115 °C
กฎประมาณที่จำง่าย: CET เพิ่ม 0.01 % ทำให้ preheat เพิ่มราว 7.5 °C
วัดที่ไหน ใช้กับอะไร
- วัดตาม EN ISO 13916 และ EN 1011-2 กำหนดเพิ่มว่าจุดวัดต้องห่างจากแกนแนวเชื่อมอย่างน้อย 75 mm ทุกความหนา
- ใช้ตลอดการเชื่อม รวม tack weld การเชื่อมชิ้นยึดชั่วคราว และแผ่นเริ่มกับแผ่นจบแนว
- แนวที่ heat input ต่ำ เช่น tack weld เย็นตัวเร็วกว่าแนวหลัก มาตรฐานจึงให้ใส่ใจเรื่อง preheat ของแนวเหล่านี้เป็นพิเศษ
ต้องเข้มขึ้นและผ่อนได้เมื่อใด
| เข้มขึ้น | ชิ้นงานหนาเกินประมาณ 50 mm · แนวรากของรอยต่อบากสองด้าน · เนื้อเชื่อมความแข็งแรงสูงหรือแมงกานีสเกินประมาณ 1.5 % · เหล็กกำมะถันต่ำมาก ซึ่งชุบแข็งได้ง่ายขึ้น |
| ผ่อนได้ | ให้ความร้อนทั้งชิ้นหรือเป็นแถบกว้าง · ทางพาความร้อนออกมีจำกัด · ใช้ลวดออสเทนนิติกหรือนิกเกิลสูง · รอยเชื่อมฉากที่ประกบชิด ช่องว่างไม่เกิน 0.5 mm |
| รอยเชื่อมฉาก | สองวิธีมองต่างกัน Method A ให้ค่าสูงกว่ารอยต่อชน เพราะความหนารวมมากกว่า Method B ระบุว่ารอยเชื่อมฉากชั้นเดียวมีความเค้นต่ำกว่า จึงอาจใช้ค่าต่ำกว่าได้ราว 60 °C |
ใน Method A มาตรฐานระบุว่าทางที่ได้ผลที่สุดเมื่อเงื่อนไขไม่พอคือลดไฮโดรเจน ส่วน Method B ถือว่า preheat เป็นวิธีที่ได้ผลมาก และให้ลดไฮโดรเจนด้วย post-heating ในบางกรณี
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | กลุ่ม 1 ถึง 4: หาจาก Method A หรือ Method B ดูบทที่ 6 ถึง 8 ยกเว้นเหล็กทนการคืบในกลุ่ม 1 เช่น 16Mo3 · เหล็กทนการคืบและเหล็กใช้งานอุณหภูมิต่ำ: ใช้ตารางของภาคผนวก C.4 ดูหน้ากลุ่ม 5, 6 และ 9 · กลุ่ม 11: อยู่นอกช่วงของทั้งสองวิธี |
| เหล็กกล้าไร้สนิม | ออสเทนนิติก: ไม่ใช้ · duplex: ไม่จำเป็น ใช้ได้ไม่เกิน 100 °C เพื่อไล่ความชื้นที่ผิว · เฟอร์ริติกและมาร์เทนซิติก: 200 ถึง 300 °C ในบางชนิดและความหนา ดูหน้ากลุ่ม 7 |
| อะลูมิเนียม | ใช้เพื่อไล่ความชื้นและสมดุลความร้อน มีขีดสูงสุด 120 °C หรือ 100 °C สำหรับชุด 7xxx และใช้เวลาสั้นที่สุด ดูหน้า Soft และหน้า Por |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| ค่า preheat ต่ำสุด และค่าสูงสุดเมื่อวัสดุมีขีด | WPS | ค่าที่วัดได้ พร้อมเวลาและผู้วัด |
| วิธีที่ใช้หาค่า และตัวแปรที่ใช้ | เอกสารประกอบ WPS | การคำนวณ หรือผลทดสอบขั้นตอนการเชื่อม |
| จุดวัด ระยะจากแนว และเครื่องมือวัด | WPS | บันทึกการวัด |
| วิธีให้ความร้อนและความกว้างของแถบ | WPS หรือขั้นตอนของโรงงาน | บันทึกการตรวจระหว่างงาน |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS ระบุค่า preheat แต่ไม่ระบุจุดวัดและเครื่องมือวัด บันทึกจึงมีแต่ค่าที่ WPS กำหนด ไม่มีค่าที่วัดได้
- preheat ทำด้วยหัวเผามือถือ ไม่มีใครตรวจว่าความร้อนถึงอีกด้านของแผ่นหนา
- ค่า preheat ถูกลอกจากงานเก่าที่ใช้ลวดคนละชนิดและความหนาคนละช่วง
- แผนงานไม่เผื่อเวลา preheat ช่างจึงถูกวัดผลจากความยาวแนวต่อกะ
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| 104 | รอยร้าวที่ tack weld |
| 601 | รอยอาร์กนอกแนวบนชิ้นงานเย็น |
คำถามท้ายหน้า
- ใช้สูตร Method B กับ CET 0.34 % แผ่นหนา 30 mm ไฮโดรเจน 5 ml/100 g และ heat input 1.0 kJ/mm ได้ Tp เท่าใด และต่างจากตัวอย่างในหน้านี้เท่าใด
- จากตัวอย่างในหน้านี้ ถ้าเพิ่ม heat input เป็น 2.0 kJ/mm ค่า Tp เปลี่ยนไปทางใด และมีข้อจำกัดใดที่ทำให้เพิ่ม heat input ไปเรื่อย ๆ ไม่ได้
แนวคำตอบ
- Tp = 697 × 0.34 + 160 × tanh(30/35) + 62 × 50.35 + (53 × 0.34 − 32) × 1.0 − 328 ได้ประมาณ 115 °C สูงกว่าตัวอย่างประมาณ 30 °C ซึ่งตรงกับกฎประมาณ: CET ต่างกัน 0.04 คูณ 7.5 °C ต่อ 0.01
- Tp ลดลง จากประมาณ 85 °C เหลือประมาณ 69 °C เพราะ heat input ที่สูงขึ้นทำให้เย็นตัวช้าลง ข้อจำกัดคือเวลาเย็นตัวที่ยาวเกินทำให้เกรนของ HAZ หยาบและความเหนียวลดลง และสูตรใช้ได้ถึง 4.0 kJ/mm เท่านั้น