มองแล้วรู้
เหล็กทนการคืบที่เติมวาเนเดียมเพื่อเพิ่มความแข็งแรงที่อุณหภูมิสูง ใช้ในท่อไอน้ำหลักและชิ้นส่วนของโรงไฟฟ้า กลุ่มย่อยเรียงตามโครเมียมตั้งแต่ 0.3 ถึง 12.5 %
วาเนเดียมที่ให้ความแข็งแรงต้านการคืบ เป็นธาตุเดียวกับที่ทำให้เหล็กไวต่อรอยร้าวจากการให้ความร้อนซ้ำ กลุ่มนี้จึงมีความเสี่ยงสองช่วงเวลา คือหลังเชื่อม และระหว่างอบ
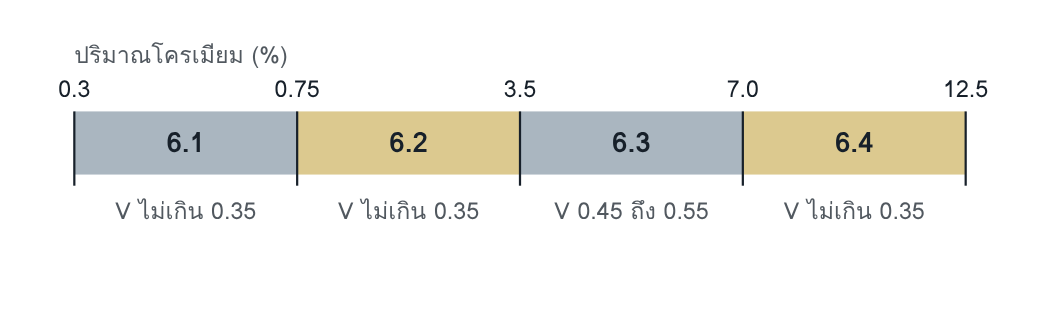
กลุ่มย่อยเรียงตามโครเมียม ตัวเลขใต้แถบคือขีดจำกัดวาเนเดียม ช่วงโมลิบดีนัมของแต่ละกลุ่มย่อยดูได้จาก ISO/TR 15608
6.1 Cr 0.3 ถึง 0.75 % เช่น 14MoV6-3 (เหล็ก 0.5Cr-0.5Mo-0.25V)
6.2 Cr เกิน 0.75 ถึง 3.5 % เช่น 13CrMoV9-10
6.3 Cr เกิน 3.5 ถึง 7.0 % เช่น 20CrMoV13-5-5
6.4 Cr เกิน 7.0 ถึง 12.5 % เช่น X10CrMoVNb9-1 และ X20CrMoV11-1 (เหล็ก 12Cr-Mo-V)
ความเสี่ยงหลัก
- ร้าวจากไฮโดรเจน ในโครงสร้างมาร์เทนไซต์ที่ยังไม่อบคืนตัว
- รอยร้าวจากการให้ความร้อนซ้ำ ใน HAZ เกรนหยาบ
- มาร์เทนไซต์ที่ไม่ได้อบคืนตัวหลัง PWHT ถ้าเข้าเตาอบก่อนการเปลี่ยนเฟสจบ
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เหล็กโครเมียมสูงของกลุ่มนี้เปลี่ยนเป็นมาร์เทนไซต์เมื่อเย็นในอากาศ โดยการเปลี่ยนเฟสเริ่มที่อุณหภูมิ Ms และจบที่อุณหภูมิต่ำกว่านั้น ตำแหน่งของ preheat เทียบกับ Ms จึงกำหนดว่ารอยเชื่อมมีโครงสร้างอะไรขณะเชื่อมและขณะเข้าเตาอบ
สองวิธีของเหล็ก 12Cr-Mo-V
| วิธีมาร์เทนซิติก | preheat ต่ำกว่า Ms การเปลี่ยนเป็นมาร์เทนไซต์เกิดระหว่างเชื่อม เมื่อหนาเกิน 8 mm ตารางให้ค่าต่ำสุด 200 °C และ interpass สูงสุด 300 °C ส่วนที่หนาไม่เกิน 8 mm ค่าต่ำสุดคือ 150 °C |
| วิธีออสเทนนิติก | preheat สูงกว่า Ms ตารางให้ค่าต่ำสุด 350 °C และ interpass สูงสุด 450 °C รอยเชื่อมยังเป็นออสเทนไนต์ตลอดการเชื่อม จึงต้องปล่อยให้เย็นต่ำกว่า Ms เพื่อให้เปลี่ยนเป็นมาร์เทนไซต์ก่อนอบ |
ทั้งสองวิธีใช้ลวดระดับ D เท่านั้น ตารางระบุว่าลวดระดับ C และ A ใช้ไม่ได้ และคำแนะนำให้พิจารณาอบทันทีหลังเชื่อมไม่ใช้กับเหล็กชนิดนี้
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Preheat และ interpass | จากตารางตามชนิดเหล็กและความหนา ระบุทั้งค่าต่ำสุดและสูงสุด | EN 1011-2 C.4.2 |
| ไฮโดรเจน | ลวดระดับ D เหล็ก 0.5Cr-0.5Mo-0.25V ใช้ระดับ C ได้ด้วย preheat ที่สูงขึ้น | C.4.2 |
| อุณหภูมิก่อนเข้าเตาอบ | สำหรับวิธีออสเทนนิติก ระบุอุณหภูมิที่ต้องเย็นถึงก่อนอบ | C.4.2 |
| รูปทรงขอบแนว | เจียขอบแนวเพื่อลดจุดรวมความเค้นก่อนอบ | ภาคผนวก A |
| ลำดับแนวเชื่อม | วางแนวให้ลด HAZ เกรนหยาบ | ภาคผนวก A |
| การตรวจรับ | ทำหลังอบ | แนวปฏิบัติทั่วไป |
รอยร้าวจากการให้ความร้อนซ้ำ
มาตรฐานอธิบายว่าการตกตะกอนของคาร์ไบด์หรือไนไตรด์ระหว่างอบลดความเหนียวของเหล็ก จนการคลายความเค้นทำให้เกิดรอยร้าวแทนการเปลี่ยนรูป มาตรการที่ให้ไว้มีสามข้อ คือเจียขอบแนวเพื่อลดจุดรวมความเค้น ลด HAZ เกรนหยาบด้วยลำดับแนวเชื่อมที่ถูกต้อง และใช้ขั้นตอนการอบที่เหมาะสม
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีการวัดอุณหภูมิชิ้นงานก่อนเข้าเตาอบ มีแต่บันทึกของเตา
- แผน NDT กำหนดการตรวจรับก่อนอบ
- ชิ้นงานถูกทิ้งไว้ข้ามวันระหว่างเชื่อมเสร็จกับอบ โดยไม่มีข้อกำหนดเรื่องความชื้นและการรับแรง
- ช่างซ่อมใช้ลวดที่มีในคลังแทนลวดที่ WPS กำหนด
โยงไป Defect Atlas
| Ed | รอยร้าวจากการให้ความร้อนซ้ำ |
| Ei | รอยร้าวจากไฮโดรเจน |
| 501 | รอยกัดขอบ ซึ่งเป็นจุดรวมความเค้นที่ขอบแนว |
คำถามท้ายหน้า
- ในวิธีออสเทนนิติก ถ้านำชิ้นงานเข้าเตาอบโดยไม่ปล่อยให้เย็นต่ำกว่า Ms ก่อน จะเกิดอะไรกับโครงสร้างหลังอบ
- ทำไมมาตรการกันรอยร้าวจากการให้ความร้อนซ้ำสองในสามข้อจึงเป็นเรื่องของช่างเชื่อม ไม่ใช่เรื่องของเตาอบ
แนวคำตอบ
- รอยเชื่อมที่ยังเป็นออสเทนไนต์จะผ่านการอบโดยไม่ได้อบคืนตัว เพราะยังไม่มีมาร์เทนไซต์ให้อบ เมื่อเย็นลงหลังอบจึงเปลี่ยนเป็นมาร์เทนไซต์ใหม่ที่แข็งและเปราะ และไม่มีการอบรอบถัดไปมาแก้
- เพราะสองข้อนั้นคือรูปทรงขอบแนวและขนาดของ HAZ เกรนหยาบ ซึ่งถูกกำหนดตอนเชื่อม ขอบแนวที่เรียบลดจุดรวมความเค้น และลำดับแนวที่ถูกต้องทำให้ความร้อนของแนวถัดไปปรับเกรนของ HAZ แนวก่อนหน้า เตาอบแก้สองเรื่องนี้ไม่ได้