มองแล้วรู้
ร่องที่ขอบแนวเชื่อม เกิดเมื่อ arc หลอมโลหะชิ้นงานหรือแนวเชื่อมก่อนหน้าออกไป แล้วเนื้อเชื่อมไหลกลับมาเติมไม่เต็ม เห็นได้ด้วยตาและวัดความลึกได้ด้วยเกจ
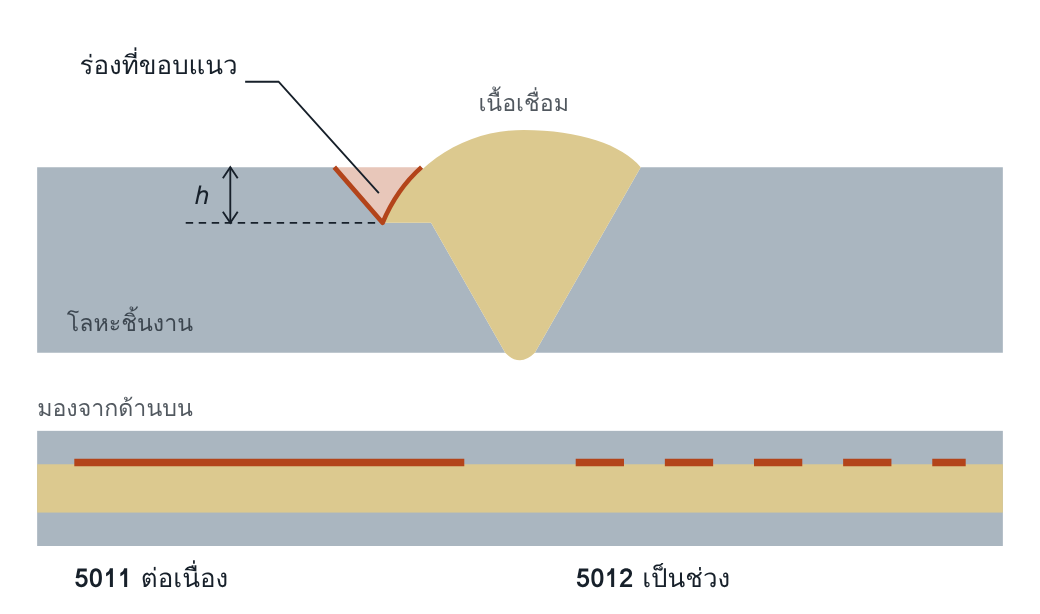
บน: ภาพตัดขวางรอยต่อชน h คือความลึกของร่องวัดจากผิวชิ้นงาน ล่าง: มองจากด้านบน เทียบแบบต่อเนื่องกับแบบเป็นช่วง ขนาดวาดให้ใหญ่กว่าจริง
5011 Continuous undercut: ยาวต่อเนื่องไม่ขาดช่วง
5012 Intermittent undercut: สั้น เกิดซ้ำเป็นระยะตามแนวเชื่อม
5013 Shrinkage grooves: ร่องสองข้างของแนวราก
5014 Inter-run undercut: ร่องระหว่างแนวเชื่อม
5015 Local intermittent undercut: สั้น กระจายไม่เป็นระยะ
ทำไมจึงสำคัญ
ขอบแนวเชื่อมเป็นจุดที่ความเค้นสูงที่สุดของรอยต่ออยู่แล้ว เพราะรูปทรงเปลี่ยนกะทันหัน รอยกัดขอบเพิ่มรอยบากซ้อนลงตรงจุดเดียวกันและลดความหนาของชิ้นงาน ผลต่อความแข็งแรงสถิตมีน้อย แต่ผลต่ออายุการล้ามีมาก ความลึกและความคมของร่องจึงสำคัญกว่าความยาว
อ่านแล้วเข้าใจ
กลไกการเกิด
arc หลอมขอบร่องให้กว้างกว่าที่เนื้อเชื่อมจะเติมกลับได้ เกิดเมื่อพลังงานที่ขอบสูงเกินไป น้ำโลหะถูกแรง arc หรือแรงโน้มถ่วงดึงออกจากขอบ หรือแนวแข็งตัวก่อนน้ำโลหะไหลกลับมาถึง
สาเหตุที่พบบ่อย
| พารามิเตอร์ | กระแสหรือแรงดันสูงเกินไป เดินเร็วเกินไป arc ยาว |
| เทคนิค | มุมหัวเชื่อมเอียงเข้าหาชิ้นงานด้านเดียว ส่ายแล้วไม่หยุดที่ขอบ |
| ท่าเชื่อม | รอยเชื่อมฉากท่า PB มักเกิดที่ขาตั้ง เพราะน้ำโลหะไหลลง ท่าตั้งและท่าเหนือศีรษะเสี่ยงกว่าท่าราบ |
| วัสดุสิ้นเปลือง | ลวดใหญ่เกินไปสำหรับขนาดรอยต่อ แก๊สผสมไม่เหมาะกับโหมดการถ่ายโอน |
| ตามกระบวนการ | 111 กระแสสูงและ arc ยาว · 135 แรงดันสูงคู่กับความเร็วสูง · 141 กระแสสูงแต่เติมลวดน้อย · 121 ความเร็วและแรงดันสูง ลวดไม่ตรงกลางรอยต่อ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | รอยกัดขอบของชั้นใน ซึ่งเป็นที่ขัง slag |
| VT เมื่อเสร็จ | ●●● สูง | วิธีหลัก ใช้แสงเฉียงและเกจวัดความลึก การกะด้วยตาแยก 0.5 mm กับ 1 mm ไม่ได้ |
| PT | ●○○ ต่ำ | ไม่ใช้หา แต่ใช้แยกจากรอยร้าวที่ขอบแนว |
| MT | ●○○ ต่ำ | ไม่ใช้หา แต่ใช้แยกจากรอยร้าวที่ขอบแนว |
| RT | ●●○ กลาง | เส้นมืดตามขอบแนว ใช้กับรากที่เข้าไม่ถึง วัดความลึกไม่ได้ |
| UT | ●○○ ต่ำ | สัญญาณปนกับเสียงสะท้อนจากรูปทรงแนว |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.7
| ความหนา t | D | C | B |
|---|---|---|---|
| 0.5–3 mm | Short imperfection h ≤ 0.2 t |
Short imperfection h ≤ 0.1 t |
ไม่ยอมรับ |
| > 3 mm | h ≤ 0.2 t สูงสุด 1 mm |
h ≤ 0.1 t สูงสุด 0.5 mm |
h ≤ 0.05 t สูงสุด 0.5 mm |
ร่องต้องเปลี่ยนผิวอย่างราบเรียบ และมาตรฐานไม่นับรอยกัดขอบเป็น systematic imperfection งานรับแรงล้าระดับ B125 ไม่ยอมรับเลยสำหรับ t > 3 mm (Annex B) ร่องที่ราก 5013 มีเกณฑ์แยกในข้อ 1.8
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- ช่วงกระแสใน WPS กว้าง และช่างเลือกค่าสูงสุดเพื่อทำยอด
- ช่างผ่านการรับรองในท่าราบ แต่งานจริงเป็นท่า PB หรือท่าตั้ง
- ผู้ตรวจไม่มีเกจวัดความลึก การตัดสินผ่านหรือไม่ผ่านจึงขึ้นกับคน
- ไม่มีวิธีซ่อมที่กำหนดไว้ ช่างจึงเจียจนชิ้นงานบางกว่าที่ออกแบบ
- แบบไม่ระบุระดับคุณภาพ งานรับแรงล้าจึงถูกตรวจด้วยเกณฑ์งานทั่วไป
แก้ไขและป้องกัน
แก้ไข: ร่องตื้นให้เจียแต่งผิวให้เรียบ โดยตรวจว่าความหนาที่เหลือยังพอ ร่องลึกให้เชื่อมเติมตาม WPS แล้วแต่งผิว เหล็กที่ชุบแข็งได้ต้องระวังแนวเติมขนาดเล็กซึ่งเย็นเร็ว
ป้องกัน: กำหนดค่ากระแสสูงสุดตามท่าเชื่อม ฝึกการหยุดที่ขอบเมื่อส่าย และให้ผู้ตรวจกับช่างใช้เกจชนิดเดียวกัน
คำถามท้ายหน้า
- แผ่นหนา 6 mm มีรอยกัดขอบลึก 0.5 mm ผ่านระดับ C หรือไม่ และถ้าแผ่นหนา 20 mm คำตอบเปลี่ยนหรือไม่
- ทำไมรอยกัดขอบลึก 0.5 mm ที่คมจึงอันตรายกว่าร่องลึกเท่ากันที่เจียแต่งจนเรียบ
แนวคำตอบ
1. แผ่นหนา 6 mm มีรอยกัดขอบลึก 0.5 mm ผ่านระดับ C หรือไม่ และถ้าแผ่นหนา 20 mm คำตอบเปลี่ยนหรือไม่
ผ่าน สำหรับ t > 3 mm ระดับ C ยอม h ≤ 0.1 t = 0.6 mm และสูงสุด 0.5 mm ค่าสูงสุดเป็นตัวจำกัด 0.5 mm จึงผ่านพอดี สำหรับแผ่นหนา 20 mm คำตอบไม่เปลี่ยน เพราะค่าสูงสุด 0.5 mm ยังเป็นตัวจำกัด
2. ทำไมรอยกัดขอบลึก 0.5 mm ที่คมจึงอันตรายกว่าร่องลึกเท่ากันที่เจียแต่งจนเรียบ
ความเค้นที่ก้นร่องขึ้นกับรัศมีของก้นร่องมากกว่าความลึก ร่องคมมีรัศมีเล็กมาก ความเค้นจึงรวมสูงและรอยร้าวจากการล้าเริ่มเร็ว มาตรฐานจึงกำหนดให้เปลี่ยนผิวอย่างราบเรียบ