มองแล้วรู้
รอยร้าวที่เกิดหลังรอยเชื่อมเย็นลงใกล้อุณหภูมิห้อง ใน HAZ หรือในเนื้อเชื่อม หน้านี้ตอบคำถามว่าตั้งเงื่อนไขอย่างไรไม่ให้เกิด ส่วนหน้าตาของรอยร้าว วิธีตรวจ และเกณฑ์ อยู่ในหน้า Ei ของ Defect Atlas
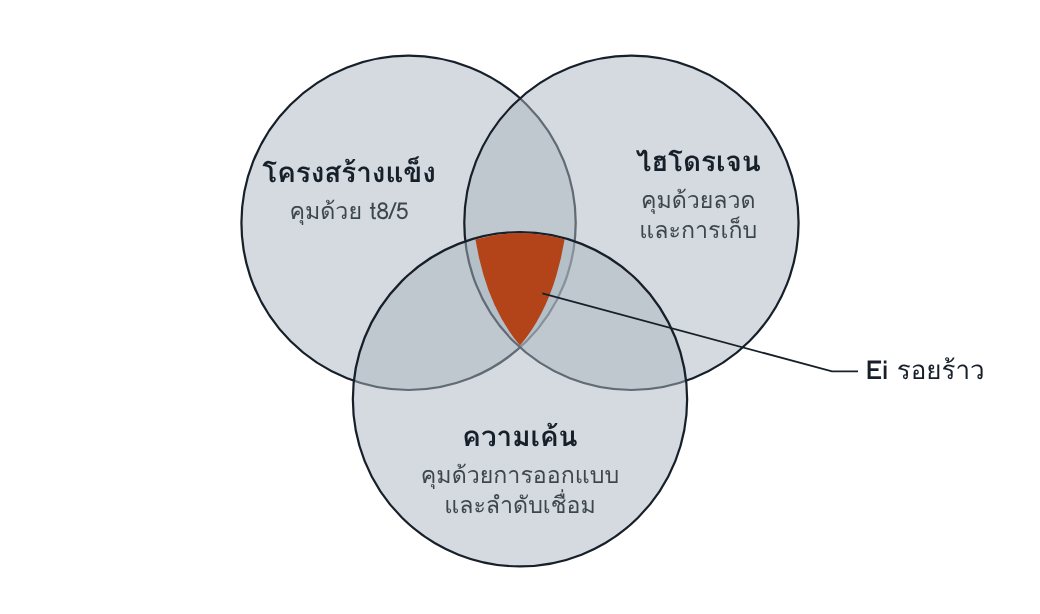
รอยร้าวเกิดเมื่อครบสามเงื่อนไขในจุดเดียวกัน การตัดเงื่อนไขใดเงื่อนไขหนึ่งให้ต่ำพอก็กันรอยร้าวได้ แต่ละวงมีคันโยกคนละตัว
สามเงื่อนไขและคันโยก
| โครงสร้างแข็ง | เกิดเมื่อ t8/5 สั้นเกิน คุมด้วย heat input และ preheat เทียบกับความหนา |
| ไฮโดรเจน | มาจากลวดเชื่อม ฟลักซ์ แก๊ส และความชื้น คุมด้วยการเลือกลวด การเก็บ และการอบ และเร่งให้ออกได้ด้วย post-heating |
| ความเค้น | มาจากการหดตัวที่ถูกยึดรั้ง คุมด้วยการออกแบบรอยต่อ ลำดับเชื่อม และการประกบ |
ทำไมจึงสำคัญ
มาตรฐานระบุว่าทางที่ได้ผลแน่นอนที่สุดคือลดไฮโดรเจนที่เข้าสู่เนื้อเชื่อม ซึ่งเป็นคันโยกที่ถูกที่สุดในสามวงด้วย โรงงานจำนวนมากกลับเริ่มจาก preheat ซึ่งแพงกว่าและคุมยากกว่า
อ่านแล้วเข้าใจ
ระดับไฮโดรเจนของลวดเชื่อม
Method A จัดลวดเชื่อมเป็นห้าระดับตามไฮโดรเจนที่แพร่ได้ในเนื้อเชื่อม ค่าที่ใช้ต้องมาจากผู้ผลิตลวดตามสภาพการส่งมอบและการอบที่ระบุ
| ระดับ | ไฮโดรเจน (ml/100 g) | กระบวนการที่มักอยู่ในระดับนี้ |
|---|---|---|
| A | เกิน 15 | ลวดหุ้มฟลักซ์ชนิด rutile และ cellulosic |
| B | เกิน 10 ถึง 15 | ลวดหุ้มฟลักซ์ชนิด basic ลวดไส้ฟลักซ์ และ submerged arc ตามการจัดชั้นของผู้ผลิต |
| C | เกิน 5 ถึง 10 | เช่นเดียวกับ B และเป็นระดับที่พบบ่อยของ submerged arc |
| D | เกิน 3 ถึง 5 | ลวดตันของ MIG/MAG และ TIG และลวดชนิดอื่นที่ผู้ผลิตจัดชั้นถึงระดับนี้ |
| E | ไม่เกิน 3 | ใช้ได้เมื่อมีการประเมินเฉพาะเท่านั้น |
เมื่อไฮโดรเจนของลวดต่ำถึงระดับ E ต้องเริ่มคิดถึงไฮโดรเจนจากแก๊สปกคลุมและความชื้นในอากาศ
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| สถานที่เชื่อม | ระบุว่าเชื่อมในโรงงานหรือหน้างาน | EN 1011-2 ข้อ 16 |
| ความหนา | ความหนารวมสูงสุดถ้าใช้ Method A หรือความหนาแผ่นถ้าใช้ Method B | ข้อ 16 |
| Heat input | ช่วงที่ยอมให้ใช้ | ข้อ 15 · ข้อ 16 |
| ระดับไฮโดรเจน | ระดับของลวด และการเก็บในตู้อบหรือภาชนะปิด | ข้อ 7 · ข้อ 16 |
| Tack weld | ความยาว ขนาด และ preheat | ข้อ 13 · ข้อ 16 |
| Post-heating | เมื่อความเสี่ยงสูง รักษาอุณหภูมิ interpass ต่ำสุด หรือเพิ่มเป็น 200 ถึง 300 °C ทันทีหลังเชื่อม อย่างน้อย 2 ชั่วโมง | C.2.8 |
| เวลารอก่อนตรวจรับ | โดยทั่วไปอย่างน้อย 16 ชั่วโมง เพิ่มขึ้นเมื่อหนาเกิน 50 mm หรือความต้านแรงครากเกิน 500 N/mm² และต้องบันทึก | ข้อ 18 |
รอยร้าวในเนื้อเชื่อม
เงื่อนไขที่กันรอยร้าวใน HAZ ได้ มักกันรอยร้าวในเนื้อเชื่อมได้ด้วย ข้อยกเว้นคือเหล็ก carbon equivalent ต่ำที่หนาเกินประมาณ 50 mm และเชื่อมด้วย heat input สูง กับงานที่ใช้เนื้อเชื่อมความแข็งแรงสูง ในกรณีเหล่านี้เนื้อเชื่อมกลายเป็นจุดอ่อนแทน HAZ และ carbon equivalent ของเนื้อเชื่อมต้องเข้ามาอยู่ในการคำนวณ
เหล็กที่ใช้สองวิธีนี้ไม่ได้
เหล็กทนการคืบและเหล็กใช้งานอุณหภูมิต่ำไม่ใช้ Method A หรือ B มาตรฐานให้ตารางอุณหภูมิ preheat และ interpass แยกตามชนิดเหล็ก ความหนา และระดับไฮโดรเจน พร้อมขีดสูงสุดของ interpass ดูหน้ากลุ่มเหล็กทนการคืบและเหล็กใช้งานอุณหภูมิต่ำ
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ตู้อบลวดไม่มีเครื่องวัดอุณหภูมิ หรือมีแต่ไม่มีใครบันทึก
- ลวดถูกเบิกทั้งกล่องตอนต้นกะและวางไว้ข้างชิ้นงาน
- แผนตรวจกำหนดวันตรวจตามกำหนดส่งงาน ไม่ได้นับจากเวลาเชื่อมเสร็จ
- บันทึกการตรวจไม่ระบุว่ารอกี่ชั่วโมง จึงพิสูจน์ย้อนหลังไม่ได้
โยงไป Defect Atlas
| Ei | รูปแบบรอยร้าว วิธีตรวจ และเกณฑ์ |
| 104 | รอยร้าวที่ tack weld |
| 501 | รอยกัดขอบ ซึ่งรวมความเค้นที่ขอบแนว |
คำถามท้ายหน้า
- โรงงานหนึ่งเปลี่ยนจากลวดระดับ C เป็นระดับ D โดยไม่เปลี่ยนอย่างอื่น ความเสี่ยงเปลี่ยนไปทางใด และต้องคุมอะไรเพิ่มเพื่อให้การเปลี่ยนนี้มีผลจริง
- งานหนา 60 mm ความต้านแรงคราก 550 N/mm² ตรวจ MT ผ่านหลังเชื่อมเสร็จ 16 ชั่วโมง ผลนี้เพียงพอตามแนวของมาตรฐานหรือไม่
แนวคำตอบ
- ความเสี่ยงลดลง เพราะไฮโดรเจนในเนื้อเชื่อมลดจากช่วงเกิน 5 ถึง 10 เป็นเกิน 3 ถึง 5 ml/100 g แต่ระดับของลวดเป็นค่าตามสภาพการส่งมอบและการอบที่ผู้ผลิตระบุ ถ้าการเก็บ การอบ และการเบิกลวดไม่ถูกคุม ลวดระดับ D ที่ดูดความชื้นแล้วไม่ได้ให้ผลระดับ D
- ไม่เพียงพอ มาตรฐานให้ 16 ชั่วโมงเป็นค่าทั่วไป และระบุว่าต้องเพิ่มเวลาเมื่อความหนาเกิน 50 mm หรือความต้านแรงครากเกิน 500 N/mm² งานนี้เข้าทั้งสองเงื่อนไข เวลารอที่ใช้ต้องกำหนดไว้ล่วงหน้าและบันทึกในรายงานการตรวจ