มองแล้วรู้
การขจัดออกไซด์ slag และสิ่งปนเปื้อนออกจากรอยเชื่อมและบริเวณข้างเคียง สำหรับเหล็กคาร์บอนเป็นการเตรียมผิวเพื่อตรวจและทาสี สำหรับเหล็กกล้าไร้สนิมเป็นขั้นตอนที่กำหนดอายุการใช้งาน
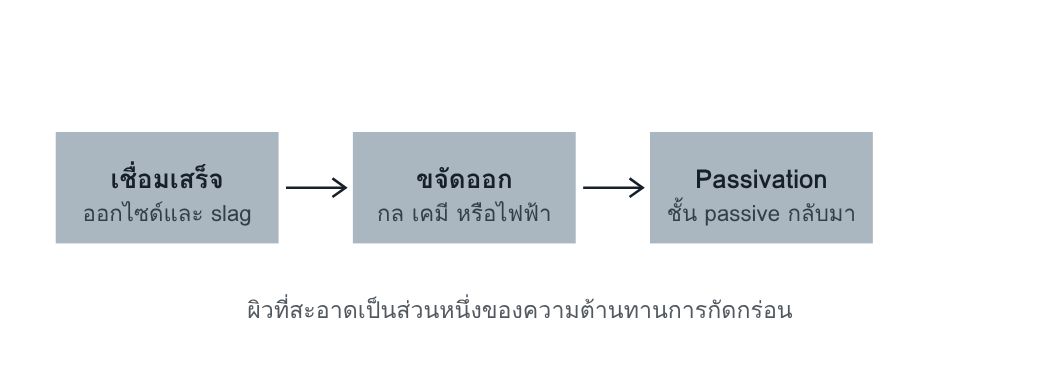
ในเหล็กกล้าไร้สนิม ความร้อนจากการเชื่อมทำลายชั้น passive การทำความสะอาดต้องเอาออกไซด์ออกและให้ชั้น passive เกิดกลับ
ทำไมจึงสำคัญ
ความต้านทานการกัดกร่อนของสเตนเลสขึ้นกับสภาพผิวอย่างมาก รอยเชื่อมที่ผ่าน NDT ครบแต่ผิวมีสีจากความร้อนและเศษเหล็กฝัง จะเริ่มกัดกร่อนจากจุดนั้น และไม่มีเกณฑ์ภายในใดจับได้
อ่านแล้วเข้าใจ
ห้าวิธีของมาตรฐาน
| แปรง | ใช้แปรงลวดสเตนเลสเฉพาะงาน ขจัดสิ่งที่เกาะแน่นไม่ได้ แปรงหมุนอาจทำให้ผิวเสียรูปและเกิดรอยร้าวเล็ก อาจต้องตามด้วยการกัดกรด |
| พ่น | ขจัดสิ่งที่เกาะแน่น และให้ความเค้นอัดที่ผิว วัสดุพ่นต้องไม่มีเหล็กปน |
| เจีย | ใช้แผ่นเจียเฉพาะงาน ไม่มีเหล็กและคลอไรด์ ระวังความร้อนและการทำให้ผนังบางลง |
| กัดกรด | ขจัดออกไซด์และผิวชั้นบนด้วยปฏิกิริยาเคมี ต้องล้างผลิตภัณฑ์ออกให้หมด และตามด้วย passivation |
| ขัดด้วยไฟฟ้า | ให้ผิวเรียบเพื่อความต้านทานการกัดกร่อนสูงสุด |
มาตรฐานระบุว่าวิธีที่ได้ผลดีที่สุดคือการกัดกรดและการขัดด้วยไฟฟ้า ตามด้วย passivation ระดับที่ต้องทำเป็นไปตามข้อกำหนดการออกแบบ
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ทำความสะอาดตามที่กำหนด รอยเชื่อมที่ต้องตรวจและรับรองห้ามทาสีหรือเคลือบจนกว่าจะผ่านการยอมรับ |
| เหล็กกล้าไร้สนิม | ตามห้าวิธีข้างบน ไม่แนะนำให้กัดกรดเหล็ก precipitation hardened และสเตนเลสมาร์เทนซิติกคาร์บอนสูง |
| อะลูมิเนียม | ทำความสะอาดระหว่างแนวด้วยแปรงลวดสเตนเลส และไม่แต่งหรือทาสีรอยเชื่อมจนกว่าจะตรวจแล้ว |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| วิธีและระดับความสะอาดที่ต้องการ | ข้อกำหนดการออกแบบ | ผลตรวจผิว |
| เครื่องมือเฉพาะงานสเตนเลส | ขั้นตอนของโรงงาน | การแยกเก็บและการชี้บ่ง |
| ลำดับระหว่างการตรวจกับการเคลือบผิว | แผนตรวจ | บันทึกการยอมรับก่อนทาสี |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- แปรงและหินเจียใช้ร่วมกับงานเหล็กคาร์บอน
- แบบไม่ระบุระดับความสะอาด จึงจบที่การแปรง
- น้ำยากัดกรดถูกทิ้งไว้นานเกินหรือล้างไม่หมด
- รอยเชื่อมถูกทาสีก่อนตรวจเพื่อให้ทันกำหนดส่ง
โยงไป Defect Atlas
| 610 | สีจากความร้อน |
| 602 | เม็ดโลหะกระเด็น |
| 301 | slag ฝังในที่ผิว |
คำถามท้ายหน้า
- ทำไมการแปรงด้วยแปรงลวดเหล็กคาร์บอนจึงทำให้สเตนเลสเป็นสนิมได้ ทั้งที่ตัวสเตนเลสไม่ได้เสีย
- รอยเชื่อมสเตนเลสผ่าน VT และ PT แล้ว แต่ยังมีสีจากความร้อนอยู่ งานนี้เสร็จหรือยัง และเอกสารใดเป็นตัวตัดสิน
แนวคำตอบ
- แปรงทิ้งเศษเหล็กคาร์บอนฝังไว้บนผิว เศษนั้นเป็นสนิมและทำลายชั้น passive ตรงจุดที่ฝัง การกัดกร่อนของสเตนเลสจึงเริ่มจากจุดนั้น มาตรฐานจึงให้ใช้เครื่องมือเฉพาะงานสเตนเลส
- ขึ้นกับข้อกำหนดการออกแบบ มาตรฐานระบุว่าระดับการทำความสะอาดหลังเชื่อมเป็นไปตามข้อกำหนดการออกแบบ ถ้าข้อกำหนดเรียกความต้านทานการกัดกร่อน งานยังไม่เสร็จ ถ้าแบบไม่ระบุ นั่นคือช่องว่างที่ต้องถามผู้ออกแบบ ไม่ใช่ตัดสินเองหน้างาน