มองแล้วรู้
เศษ slag หรือ flux ที่ถูกขังอยู่ในเนื้อเชื่อม รูปร่างไม่แน่นอน ขอบไม่เรียบ มักอยู่ระหว่างชั้นเชื่อมหรือที่ขอบของแนวก่อนหน้า พบเฉพาะกระบวนการที่มี slag
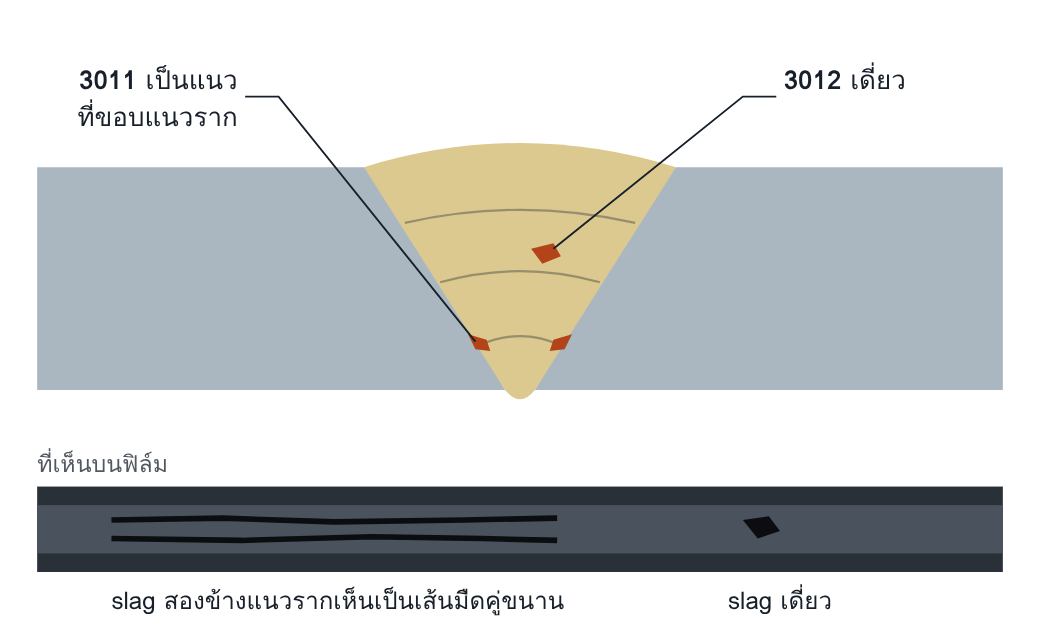
บน: ภาพตัดขวาง slag ติดอยู่ในซอกระหว่างแนวรากกับผนังร่อง ล่าง: ภาพรังสี slag เบากว่าเหล็กจึงเห็นเป็นเงามืด
300 Solid inclusion: ชื่อรวมของสิ่งแปลกปลอมที่เป็นของแข็งในเนื้อเชื่อม
3011 Slag inclusion, linear: เรียงเป็นแนว
3012 Slag inclusion, isolated: เดี่ยว
3013 Slag inclusion, clustered: เป็นกลุ่ม
302 Flux inclusion: flux ฝังใน แบ่งย่อยแบบเดียวกัน (3021 ถึง 3023)
ทำไมจึงสำคัญ
slag ฝังในลดหน้าตัดรับแรง และ slag ที่เรียงเป็นแนวยาวทำหน้าที่คล้าย imperfection แบบระนาบ มาตรฐานจึงจำกัดทั้งความสูงและความยาว slag ที่ขอบแนวมักอยู่ร่วมกับหลอมไม่ติด เพราะเนื้อเชื่อมชั้นถัดไปหลอมผ่าน slag ไปไม่ถึงผิวโลหะ
อ่านแล้วเข้าใจ
กลไกการเกิด
slag เบากว่าน้ำโลหะและควรลอยขึ้นผิว แต่ถูกขังได้สองทาง ทางแรกคือ slag ของชั้นก่อนหน้าที่ค้างอยู่ในซอกแล้วชั้นถัดไปหลอมไม่ถึง ทางที่สองคือ slag ของชั้นที่กำลังเชื่อมไหลล้ำหน้า arc แล้วถูกน้ำโลหะทับก่อนลอยขึ้นทัน
สาเหตุที่พบบ่อย
| การทำความสะอาดระหว่างชั้น | เคาะและแปรง slag ไม่หมด โดยเฉพาะที่ขอบแนว |
| รูปทรงแนวก่อนหน้า | แนวนูนมากหรือมีรอยกัดขอบ ทำให้เกิดซอกลึกที่ slag ติดแน่น |
| พารามิเตอร์ | กระแสต่ำ บ่อหลอมเย็นและแข็งตัวเร็ว slag ลอยไม่ทัน |
| เทคนิค | มุมลวดทำให้ slag ไหลนำหน้า arc เชื่อมท่าลงเร็วเกินไป |
| การเตรียมรอยต่อ | มุมร่องแคบ เข้าทำความสะอาดไม่ถึง |
| ตามกระบวนการ | 111 เกิดบ่อยที่สุด โดยเฉพาะแนวรากและลวดรูไทล์ · 121 flux ถูกขังเมื่อแนวซ้อนกันไม่ดี · 136 slag ค้างในงานหลายชั้น · 135 เกาะซิลิเกตบนผิวแนวที่ไม่ได้ขจัด |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | เห็น slag ที่ค้างก่อนเชื่อมทับ เป็นวิธีที่ถูกที่สุด |
| VT เมื่อเสร็จ | ○○○ หาไม่พบ | อยู่ใต้ผิว |
| PT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| MT | ○○○ หาไม่พบ | อยู่ใต้ผิว วิธีนี้เห็นเฉพาะที่ผิว |
| RT | ●●● สูง | เงามืดขอบไม่เรียบ แยกจากรูพรุนได้จากรูปร่าง |
| UT | ●●○ กลาง | พบได้ดีเมื่อเป็นแนวยาว แยกจากหลอมไม่ติดยากถ้าอยู่ที่ผนังร่อง |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Macro | ยืนยัน | ดูว่า slag อยู่ร่วมกับหลอมไม่ติดหรือไม่ |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| ต่อชน (2.9) | h ≤ 0.4 s, สูงสุด 4 mm l ≤ s, สูงสุด 75 mm |
h ≤ 0.3 s, สูงสุด 3 mm l ≤ s, สูงสุด 50 mm |
h ≤ 0.2 s, สูงสุด 2 mm l ≤ s, สูงสุด 25 mm |
| รอยเชื่อมฉาก (2.9) | h ≤ 0.4 a, สูงสุด 4 mm l ≤ a, สูงสุด 75 mm |
h ≤ 0.3 a, สูงสุด 3 mm l ≤ a, สูงสุด 50 mm |
h ≤ 0.2 a, สูงสุด 2 mm l ≤ a, สูงสุด 25 mm |
ข้อ 2.9 ใช้เกณฑ์เดียวกันกับ 300, 301, 302 และ 303 งานรับแรงล้าตาม Annex B: B90 จำกัด h ≤ 0.2 s หรือ 0.2 a สูงสุด 2 mm และ l สูงสุด 2.5 mm ตามสภาพเชื่อม ส่วน B125 ไม่ยอมรับ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- เวลามาตรฐานของงานไม่รวมเวลาทำความสะอาดระหว่างชั้น ช่างจึงข้ามขั้นตอนนี้เมื่อเร่งงาน
- ช่างไม่มีเครื่องเจียหรือค้อนลมประจำจุด ใช้แต่ค้อนเคาะ
- WPS ไม่กำหนดรูปทรงแนวหรือลำดับการวางแนว ซอกลึกจึงเกิดซ้ำ
- ไม่มีจุดตรวจระหว่างชั้น ผู้ตรวจเห็นงานครั้งแรกเมื่อเชื่อมเสร็จ
แก้ไขและป้องกัน
แก้ไข: เซาะออกตลอดความยาวของ slag จนถึงเนื้อดี ตรวจร่องด้วย MT หรือ PT แล้วเชื่อมซ่อม
ป้องกัน: ทำความสะอาดทุกชั้นจนเห็นเนื้อโลหะที่ขอบแนว เจียแนวที่นูนหรือมีซอกก่อนเชื่อมทับ วางแนวให้ผิวราบหรือเว้าเล็กน้อย และใช้กระแสให้พอ
คำถามท้ายหน้า
- ทำไม slag ฝังในจึงพบที่ขอบแนวบ่อยกว่ากลางแนว
- ฟิล์มแสดงเส้นมืดคู่ขนานตลอดแนวราก ปัญหาอยู่ที่ชั้นใดและขั้นตอนใด
แนวคำตอบ
1. ทำไม slag ฝังในจึงพบที่ขอบแนวบ่อยกว่ากลางแนว
ขอบแนวเป็นซอกระหว่างผิวแนวกับผนังร่อง slag ติดแน่นและเคาะออกยาก และเป็นจุดที่ความร้อนของชั้นถัดไปเข้าถึงน้อยที่สุด กลางแนวเป็นผิวเปิดที่ slag หลุดง่าย
2. ฟิล์มแสดงเส้นมืดคู่ขนานตลอดแนวราก ปัญหาอยู่ที่ชั้นใดและขั้นตอนใด
อยู่ที่ขอบสองข้างของแนวราก และขั้นตอนที่ขาดคือการทำความสะอาดและเจียแต่งแนวรากก่อนเชื่อมชั้นที่สอง มักเกิดเมื่อแนวรากนูนจนมีซอกลึกสองข้าง