มองแล้วรู้
โพรงหดตัวที่ก้นแอ่งตรงจุดจบแนวเชื่อม ถ้าปิดอยู่ใต้ผิวเรียกว่า crater pipe (2024) ถ้าเปิดถึงผิวและลดหน้าตัดของแนวเรียกว่า end crater pipe (2025)
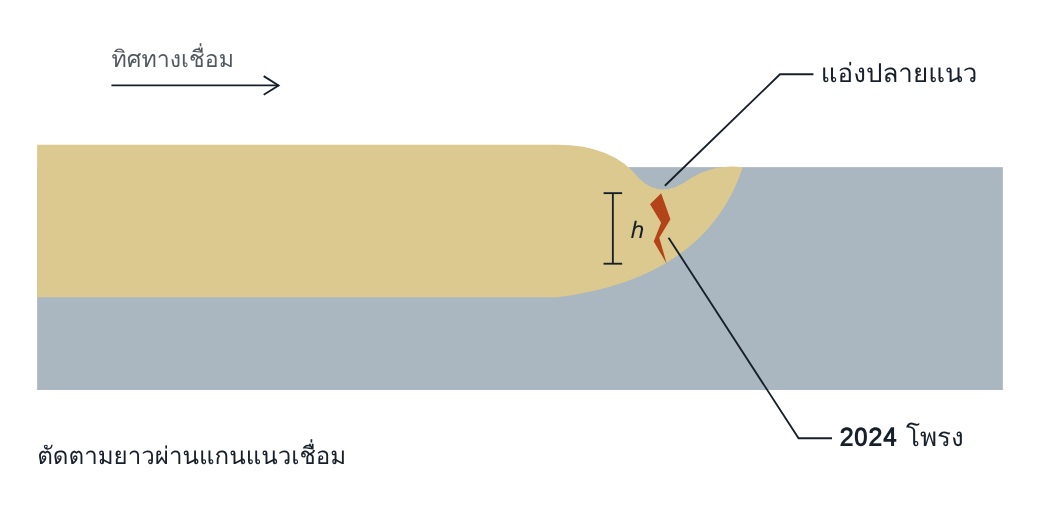
ภาพตัดตามยาวที่ปลายแนว แอ่งคือส่วนที่ผิวแนวยุบ โพรงคือช่องว่างที่ลึกต่อจากก้นแอ่ง h วัดความลึกของโพรง
2024 Crater pipe: โพรงหดตัวที่ปลายแนว ซึ่งไม่ถูกขจัดก่อนหรือระหว่างเชื่อมแนวถัดไป
2025 End crater pipe: แอ่งปลายแนวที่เปิด มีรูซึ่งลดหน้าตัดของแนวเชื่อม
ทำไมจึงสำคัญ
ปลายแนวเป็นจุดที่แนวเชื่อมบางที่สุดอยู่แล้ว โพรงทำให้บางลงอีก และเป็นจุดเริ่มของรอยร้าวที่แอ่งปลายแนว (ดูหน้า 104) ในงานหลายชั้น โพรงที่ไม่ถูกเจียออกจะถูกฝังไว้ใต้ชั้นถัดไป จุดจบแนวทุกจุดจึงเป็นตำแหน่งที่ต้องดูก่อนเชื่อมต่อ
อ่านแล้วเข้าใจ
กลไกการเกิด
เมื่อ arc ดับ บ่อหลอมสุดท้ายแข็งตัวจากขอบเข้าหากลางโดยไม่มีโลหะเติม ผิวกลางแอ่งยุบลง และถ้าผิวบนแข็งตัวปิดก่อน ส่วนที่หดตัวข้างใต้จะกลายเป็นโพรงแคบลึกคล้ายท่อ ยิ่งบ่อหลอมใหญ่และ arc ดับเร็ว โพรงยิ่งลึก
สาเหตุที่พบบ่อย
| เทคนิค | ดับ arc ทันที ไม่เติมแอ่ง ไม่วนกลับ |
| พารามิเตอร์ | กระแสสูงตอนจบแนว บ่อหลอมใหญ่ |
| อุปกรณ์ | ไม่ใช้ฟังก์ชัน crater fill หรือ slope-down |
| การออกแบบงาน | ไม่มี run-off tab จุดจบแนวอยู่บนชิ้นงาน |
| ตามกระบวนการ | 141 เกิดบ่อยที่สุดเมื่อดับ arc โดยไม่ลดกระแส · 135 ปล่อยสวิตช์ทันที · 111 ยกลวดออกเร็ว |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | ตรวจแอ่งทุกจุดจบแนวก่อนเชื่อมต่อ |
| VT เมื่อเสร็จ | ●●● สูง | แอ่งและรูของชั้นสุดท้าย ส่องแสงดูก้นแอ่ง |
| PT | ●●○ กลาง | ยืนยันรูและรอยร้าวในแอ่ง |
| MT | ●○○ ต่ำ | ใช้หารอยร้าวในแอ่งมากกว่าหาโพรง |
| RT | ●●○ กลาง | โพรงที่ถูกฝังเห็นเป็นจุดมืดเดี่ยวที่ตำแหน่งต่อแนว |
| UT | ●○○ ต่ำ | เล็กและอยู่ใกล้ผิว |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| Crater pipe ภายใน t 0.5–3 mm (2.8) | h หรือ l ≤ 0.2 t | ไม่ยอมรับ | ไม่ยอมรับ |
| Crater pipe ภายใน t > 3 mm (2.8) | h หรือ l ≤ 0.2 t สูงสุด 2 mm |
ไม่ยอมรับ | ไม่ยอมรับ |
| End crater pipe ที่ผิว t 0.5–3 mm (1.4) | h ≤ 0.2 s d ≤ 0.3 s |
ไม่ยอมรับ | ไม่ยอมรับ |
| End crater pipe ที่ผิว t > 3 mm (1.4) | h ≤ 0.2 s, สูงสุด 2 mm d ≤ 0.3 s, สูงสุด 3 mm |
h ≤ 0.1 s, สูงสุด 1 mm d ≤ 0.2 s, สูงสุด 2 mm |
ไม่ยอมรับ |
ข้อ 2.8 ให้วัดค่าที่มากกว่าระหว่าง h กับ l ค่าของข้อ 1.4 ที่แสดงใช้กับรอยต่อชน รอยเชื่อมฉากใช้ความหนาคอจริง aA แทน s ถ้ามีรอยร้าวในแอ่ง ให้ใช้เกณฑ์ของ 104 คือไม่ยอมรับทุกระดับ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- ไม่มีข้อกำหนดให้เจียจุดจบแนวก่อนต่อแนวหรือก่อนเชื่อมชั้นถัดไป
- เครื่องเชื่อมรุ่นเก่าไม่มี slope-down และไม่มีวิธีปฏิบัติทดแทน
- การตรวจ VT ทำเมื่องานเสร็จเท่านั้น ผู้ตรวจจึงเห็นเฉพาะจุดจบของชั้นสุดท้าย
- ตำแหน่งจุดต่อแนวของแต่ละชั้นซ้อนตรงกัน โพรงจึงสะสมในหน้าตัดเดียว
แก้ไขและป้องกัน
แก้ไข: เจียแอ่งออกจนพ้นโพรง ตรวจด้วย PT แล้วเชื่อมเติมด้วยการเริ่มและจบที่ถูกวิธี
ป้องกัน: เติมแอ่งก่อนดับ arc ใช้ slope-down หรือ crater fill จบแนวบน run-off tab เจียจุดจบแนวก่อนต่อ และเหลื่อมตำแหน่งจุดต่อแนวของแต่ละชั้น
คำถามท้ายหน้า
- แผ่นหนา 8 mm มีแอ่งปลายแนวที่มีรูลึก 1.2 mm เปิดถึงผิว ผ่านระดับ D และระดับ C หรือไม่
- ทำไมการเหลื่อมตำแหน่งจุดต่อแนวจึงลดความเสี่ยง แม้จำนวนจุดต่อแนวเท่าเดิม
แนวคำตอบ
1. แผ่นหนา 8 mm มีแอ่งปลายแนวที่มีรูลึก 1.2 mm เปิดถึงผิว ผ่านระดับ D และระดับ C หรือไม่
ประเมินตามข้อ 1.4 สำหรับรอยต่อชน full penetration s = t = 8 mm ระดับ D ยอม h ≤ 0.2 s = 1.6 mm สูงสุด 2 mm จึงผ่านเกณฑ์ความลึก ระดับ C ยอม h ≤ 0.1 s = 0.8 mm สูงสุด 1 mm จึงไม่ผ่าน ทั้งสองระดับต้องตรวจเส้นผ่านศูนย์กลางของรูด้วย
2. ทำไมการเหลื่อมตำแหน่งจุดต่อแนวจึงลดความเสี่ยง แม้จำนวนจุดต่อแนวเท่าเดิม
เพราะ imperfection ที่จุดต่อของแต่ละชั้นไม่ซ้อนกันในหน้าตัดเดียว ผลรวมในทิศความหนาตามข้อ 4.1 จึงน้อยลง และชั้นถัดไปที่เชื่อมผ่านต่อเนื่องช่วยหลอมซ้ำจุดต่อของชั้นล่าง