มองแล้วรู้
โลหะผสมอะลูมิเนียม-แมงกานีสและอะลูมิเนียม-แมกนีเซียม ได้ความแข็งแรงจากธาตุผสมและจากการรีดเย็น ใช้ในเรือ ถังบรรทุก ภาชนะรับแรงดัน และโครงสร้างทั่วไป
ความร้อนจากการเชื่อมลบผลของการรีดเย็นออกจาก HAZ บริเวณข้างแนวเชื่อมจึงกลับไปมีความแข็งแรงของสภาพอบอ่อน ซึ่งผู้ออกแบบต้องคิดไว้ตั้งแต่ต้น
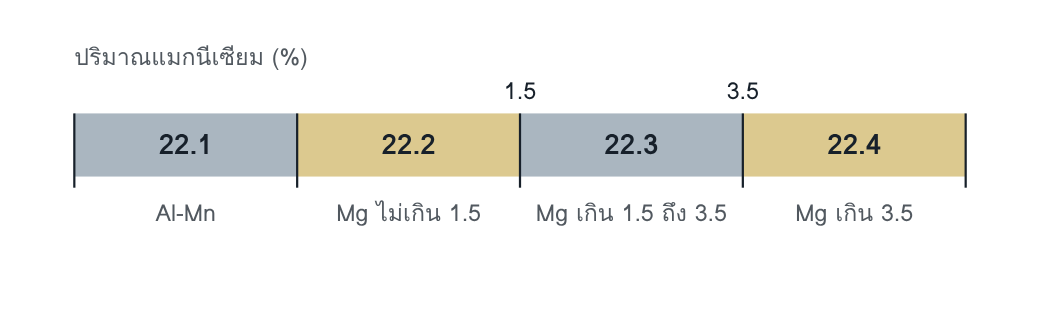
กลุ่มย่อย 22.1 คือโลหะผสมแมงกานีส กลุ่มย่อย 22.2 ถึง 22.4 แบ่งตามแมกนีเซียม
22.1 Al-Mn เช่น EN AW-3003 และ EN AW-3103
22.2 Al-Mg ที่ Mg ไม่เกิน 1.5 % เช่น EN AW-5005
22.3 Al-Mg ที่ Mg เกิน 1.5 ถึง 3.5 % เช่น EN AW-5052 และ EN AW-5754
22.4 Al-Mg ที่ Mg เกิน 3.5 % เช่น EN AW-5083 และ EN AW-5086
ความเสี่ยงหลัก
- HAZ อ่อนตัว ในโลหะที่ผ่านการรีดเย็น
- รูพรุนและออกไซด์ฝังใน เหมือนกลุ่ม 21
- ไวต่อการกัดกร่อน ในกลุ่มย่อย 22.4 เมื่อได้รับความร้อนนาน
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
โลหะกลุ่มนี้ในสภาพรีดเย็นมีความแข็งแรงสูงกว่าสภาพอบอ่อนมาก HAZ ที่ร้อนถึงอุณหภูมิอบอ่อนจึงเสียส่วนต่างนั้นไป และไม่มีการอบใดคืนให้ได้ มาตรฐานให้คิดสมบัติที่ลดลงนี้ในการออกแบบ และเตือนไม่ให้สร้าง HAZ ที่การออกแบบไม่ได้คิดไว้ เช่นการเชื่อมชิ้นยึดชั่วคราว
heat input และ interpass ที่สูงขยายแถบอ่อนให้กว้างขึ้น การคุมสองค่านี้จึงเป็นการคุมความแข็งแรงของรอยต่อโดยตรง
Preheat และ interpass
| โลหะชิ้นงาน | Preheat สูงสุด | Interpass สูงสุด |
|---|---|---|
| ไม่ชุบแข็งด้วยความร้อน: 1xxx, 3xxx, 5xxx | 120 °C | 120 °C |
| ชุบแข็งด้วยความร้อน: 6xxx | 120 °C | 100 °C |
| ชุบแข็งด้วยความร้อน: 7xxx | 100 °C | 80 °C |
ค่าแนะนำของมาตรฐาน เปลี่ยนได้ตามสัญญา และควรระบุใน WPS การให้ความร้อนนานทำให้โลหะที่ผ่านการรีดเย็นอ่อนตัว และทำให้โลหะที่ผ่านการบ่มเสียความแข็ง
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| ลวดเชื่อม | ขึ้นกับกลุ่มย่อย ตารางของมาตรฐานให้ชนิด 3 หรือ 4 สำหรับ Al-Mn ชนิด 4 สำหรับ Al-Mg ที่แมกนีเซียมต่ำกว่า 1 % และชนิด 5 (Al-Mg) สำหรับ Al-Mg ที่แมกนีเซียมสูงกว่านั้น ในชนิด 5 เลือกแมกนีเซียมให้ตรงกับโลหะชิ้นงานเมื่อเน้นการกัดกร่อนและสี หรือ 4.5 ถึง 5 % เมื่อเน้นความแข็งแรง ลวดชนิด 4 กับโลหะชิ้นงานที่แมกนีเซียมตั้งแต่ 2 % ทำให้รอยเชื่อมเปราะได้ จึงไม่เหมาะกับงานรับแรงซ้ำหรือแรงกระแทก | EN 1011-4 ภาคผนวก B |
| Heat input | ไม่สูงเกิน เพื่อจำกัดความกว้างและระดับการอ่อนตัวของ HAZ | ภาคผนวก A |
| Preheat และ interpass | ไม่เกินค่าในตาราง และใช้เวลาสั้นที่สุด | ข้อ 17 · ข้อ 18 |
| ชิ้นยึดชั่วคราว | เชื่อมเฉพาะตำแหน่งที่การออกแบบยอมให้มี HAZ | ข้อ 6 |
| การเตรียมผิวและการเก็บลวด | เหมือนกลุ่ม 21 | ข้อ 8.1 · ข้อ 14 |
| แอ่งปลายแนว | จบแนวบนแผ่นจบแนว หรือใช้โปรแกรมเติมแอ่ง | ภาคผนวก A |
แมกนีเซียมสูงกับความร้อน
สำหรับกลุ่มย่อย 22.4 มาตรฐานเตือนว่าการตกตะกอนของเฟสจากการได้รับความร้อนนาน ทำให้โลหะไวต่อการกัดกร่อนแบบลอกเป็นชั้นและการแตกร้าวจากความเค้นร่วมการกัดกร่อนในสภาพแวดล้อมบางอย่าง ขีดจำกัดของ preheat และ interpass ในกลุ่มย่อยนี้จึงเป็นเรื่องของอายุการใช้งาน ไม่ใช่เฉพาะความแข็งแรง
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- แบบคำนวณจากความแข็งแรงของแผ่น ไม่ได้คิดความแข็งแรงของ HAZ
- ชิ้นยึดชั่วคราวถูกเชื่อมตามความสะดวกของการประกอบ
- ไม่มีการวัด interpass ในงานชิ้นเล็กที่เชื่อมต่อเนื่อง
- ลวดถูกเลือกตามที่มีในคลัง ไม่ได้ดูแมกนีเซียมของโลหะชิ้นงาน
โยงไป Defect Atlas
| 201 | รูพรุน |
| 303 | ออกไซด์ฝังใน |
| 104 | รอยร้าวที่แอ่งปลายแนว |
| 2024 | โพรงที่แอ่งปลายแนว |
คำถามท้ายหน้า
- แผ่น EN AW-5083 ในสภาพรีดเย็นถูกเชื่อม ความแข็งแรงของรอยต่อควรเทียบกับสภาพใดของโลหะชิ้นงาน และทำไม
- ทำไมการเชื่อมหูยกชั่วคราวบนโครงสร้างอะลูมิเนียมจึงต้องได้รับอนุมัติจากผู้ออกแบบ ทั้งที่จะตัดออกภายหลัง
แนวคำตอบ
- เทียบกับสภาพอบอ่อน เพราะความร้อนจากการเชื่อมลบผลของการรีดเย็นออกจาก HAZ ความแข็งแรงส่วนที่ได้จากการรีดเย็นจึงหายไป และไม่มีการอบใดคืนให้ได้
- การเชื่อมสร้าง HAZ ที่อ่อนกว่าโลหะชิ้นงาน และ HAZ นั้นยังอยู่หลังจากตัดหูยกออก ถ้าตำแหน่งนั้นเป็นจุดรับแรงที่การออกแบบคิดจากความแข็งแรงของแผ่นเต็ม โครงสร้างจะอ่อนกว่าที่คำนวณ