มองแล้วรู้
โพรงในเนื้อเชื่อมที่เกิดจากแก๊สซึ่งออกจากน้ำโลหะไม่ทันก่อนแข็งตัว ส่วนใหญ่เป็นทรงกลม ผิวในเรียบ อาจอยู่เดี่ยว กระจาย เป็นกลุ่ม เรียงแนว ยืดยาวเป็นท่อ หรือเปิดถึงผิว
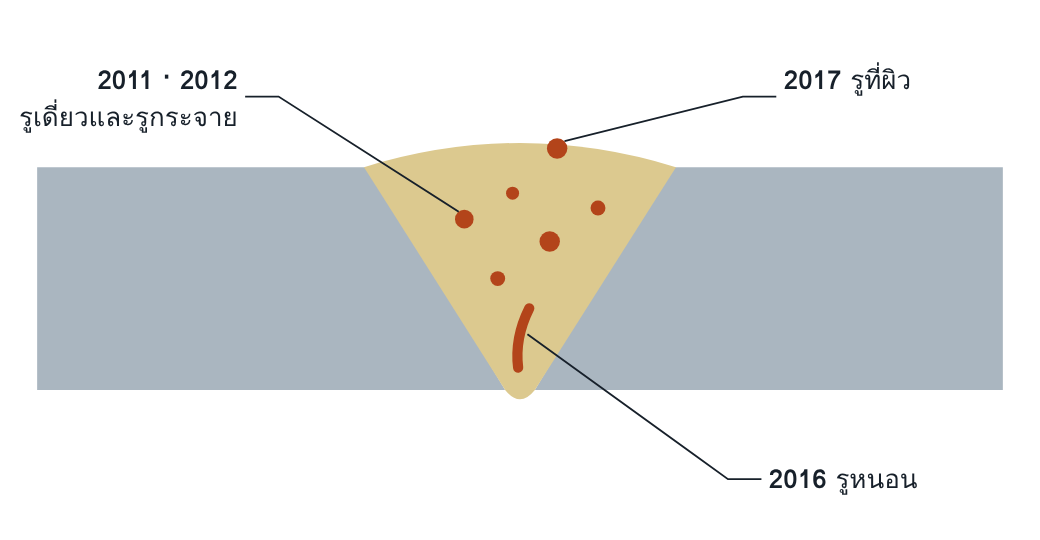
ภาพตัดขวางรอยต่อชนร่องวี ขนาดรูวาดให้ใหญ่กว่าจริงเพื่อให้เห็นชัด
2011 Gas pore: รูเดี่ยว ทรงเกือบกลม
2012 Uniformly distributed porosity: กระจายสม่ำเสมอทั่วเนื้อเชื่อม
2013 Clustered (localized) porosity: รวมเป็นกลุ่ม
2014 Linear porosity: เรียงเป็นแนวขนานแกนแนวเชื่อม
2015 Elongated cavity: โพรงยาวตามแกนแนวเชื่อม
2016 Worm-hole: โพรงรูปท่อตามทางที่แก๊สลอยออก
2017 Surface pore: รูที่เปิดถึงผิวแนวเชื่อม
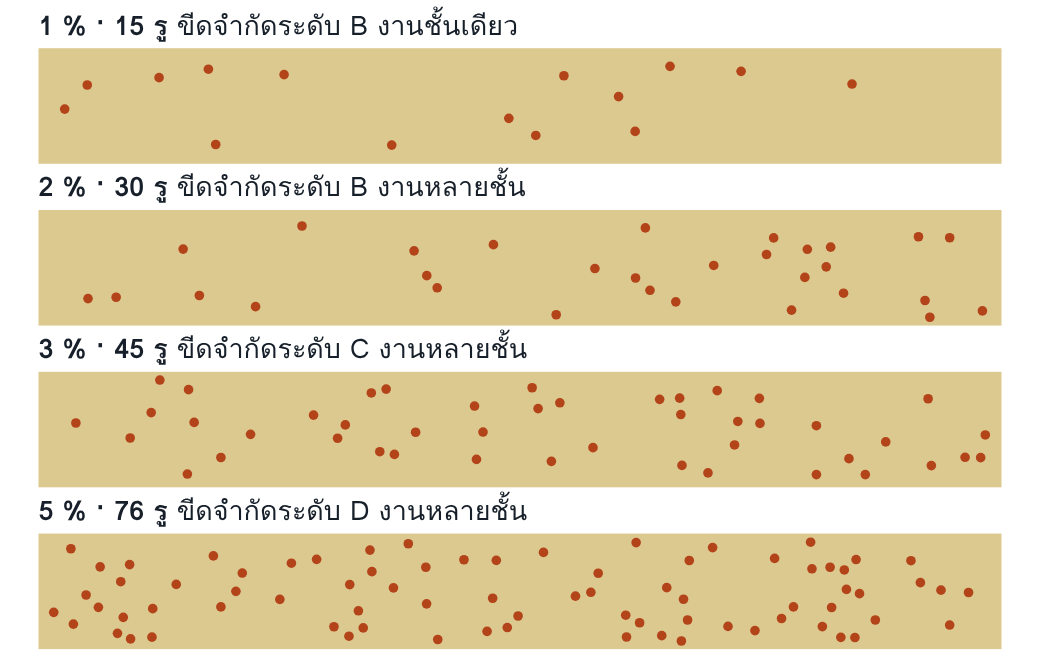
ร้อยละของพื้นที่ฉายหน้าตาเป็นอย่างไร แต่ละแถบแทนแนวเชื่อมยาว 100 mm กว้าง 12 mm รูขนาด 1 mm วาดตามสัดส่วน จำนวนรูตาม Annex A ของ ISO 5817 ตำแหน่งรูสุ่มวางเพื่อประกอบภาพ
อ่านแล้วเข้าใจ
กลไกการเกิด
น้ำโลหะร้อนละลายแก๊สได้มากกว่าโลหะแข็งหลายเท่า เมื่อเย็นลงแก๊สจึงแยกตัวเป็นฟอง ถ้าฟองลอยขึ้นไม่ทันแนวแข็งตัวก็ถูกขังไว้ แก๊สมาจากสามทาง คือไฮโดรเจนจากความชื้นและคราบน้ำมัน ไนโตรเจนและออกซิเจนจากอากาศที่รั่วเข้าบ่อหลอม และ CO จากปฏิกิริยาในน้ำโลหะที่ขาดตัวไล่ออกซิเจน
สาเหตุที่พบบ่อย
| แก๊สปกคลุม | ลมพัด อัตราไหลต่ำเกินไปหรือสูงจนปั่นป่วน หัวฉีดอุดด้วยเม็ดโลหะ สายแก๊สรั่ว ระยะ arc ยาว |
| ความชื้น | ลวดเชื่อมหรือ flux ชื้น ไอน้ำกลั่นตัวบนชิ้นงานเย็น แก๊สมีความชื้น |
| ความสะอาด | น้ำมัน สี สนิม สเกล shop primer หนาเกิน ผิวชุบสังกะสี |
| เทคนิค | เดินเร็วจนแข็งตัวก่อนแก๊สออก จุดเริ่มแนวที่ arc ยังไม่นิ่ง |
| ตามกระบวนการ | 111 ลวดด่างชื้นหรือ arc ยาวตอนเริ่ม · 135 ลมและหัวฉีดสกปรก · 136 รูหนอนเมื่อเชื่อมทับ primer · 141 แก๊สคลุมไม่ทั่วหรือลวดเติมสกปรก · 121 flux ชื้นหรือชั้น flux บาง |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | รูที่ผิวของแต่ละชั้นเห็นได้ก่อนเชื่อมทับ และเป็นสัญญาณว่าข้างในอาจมีอีก |
| VT เมื่อเสร็จ | ●○○ ต่ำ | เฉพาะรูที่ผิว (2017) |
| PT | ●○○ ต่ำ | เฉพาะรูที่เปิดถึงผิว |
| MT | ●○○ ต่ำ | รูกลมให้รอยบ่งชี้อ่อน |
| RT | ●●● สูง | จุดกลมมืดชัดเจน ประเมินร้อยละของพื้นที่ฉายได้โดยตรง |
| UT | ●●○ กลาง | รูกลมเล็กสะท้อนคลื่นอ่อน นับจำนวนและวัดขนาดยาก |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Fracture | ยืนยัน | หักชิ้นทดสอบแล้วดูหน้าแตก ในการทดสอบช่างและ WPS |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| พื้นที่ฉาย งานชั้นเดียว (2.3) | ≤ 2.5 % | ≤ 1.5 % | ≤ 1 % |
| พื้นที่ฉาย งานหลายชั้น (2.3) | ≤ 5 % | ≤ 3 % | ≤ 2 % |
| รูเดี่ยว (2.3) | d ≤ 0.4 s สูงสุด 5 mm |
d ≤ 0.3 s สูงสุด 4 mm |
d ≤ 0.2 s สูงสุด 3 mm |
| รูที่ผิว t > 3 mm (1.3) | d ≤ 0.3 s สูงสุด 3 mm |
d ≤ 0.2 s สูงสุด 2 mm |
ไม่ยอมรับ |
| รูที่ผิว t 0.5–3 mm (1.3) | d ≤ 0.3 s | ไม่ยอมรับ | ไม่ยอมรับ |
รอยเชื่อมฉากใช้ความหนาคอจริง aA แทน s งานรับแรงล้าระดับ B125 เข้มกว่า: รูเดี่ยว d ≤ 0.1 s สูงสุด 1 mm (Annex B) รูเป็นกลุ่ม เรียงแนว และรูหนอนมีเกณฑ์แยกในข้อ 2.4 ถึง 2.6
ทำไมมาตรฐานยอมได้
รูกลมผิวเรียบรวมความเค้นน้อยกว่า imperfection แบบระนาบมาก ปริมาณไม่กี่ร้อยละจึงแทบไม่ลดความแข็งแรงสถิต ข้อยกเว้นมีสองกรณี คือรูที่เปิดถึงผิวซึ่งเป็นจุดเริ่มของการล้าและการกัดกร่อน และกลุ่มรูหนาแน่นซึ่งอาจบังรอยหลอมไม่ติดหรือรอยร้าวบนฟิล์ม
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- การเก็บและอบลวดเชื่อมกับ flux ไม่มีบันทึก หรือตู้อบอยู่ไกลจุดทำงานจนไม่มีใครใช้
- อัตราซ่อมขึ้นตามฤดูฝนหรือกะเช้า แปลว่าต้นเหตุคือความชื้น ไม่ใช่ฝีมือช่าง
- งานหน้างานไม่มีข้อกำหนดเรื่องฉากกันลม
- ฝ่ายจัดซื้อเปลี่ยนผู้ขายลวด แก๊ส หรือ primer โดยไม่แจ้งฝ่ายเชื่อม
- ไม่มีการตรวจสายและข้อต่อแก๊สตามรอบ
แก้ไขและป้องกัน
แก้ไข: เจียหรือเซาะเฉพาะช่วงที่เกินเกณฑ์ เชื่อมซ่อมตาม WPS แล้วตรวจซ้ำด้วยวิธีเดิม ถ้าพบตลอดแนว ให้หยุดหาต้นเหตุก่อนซ่อม
ป้องกัน: คุมการเก็บวัสดุสิ้นเปลือง ทำความสะอาดรอยต่อก่อนเชื่อม ตรวจอัตราไหลแก๊สที่หัวเชื่อม และอ่านรูปแบบการกระจายของรู เพราะรูที่จุดเริ่มแนว รูตลอดแนว และรูเป็นช่วง ชี้ไปที่สาเหตุต่างกัน
คำถามท้ายหน้า
- ทำไมเกณฑ์ของงานหลายชั้นจึงยอมร้อยละของพื้นที่ฉายได้มากกว่างานชั้นเดียว
- ฟิล์มแสดงรูพรุน 1.8 % ในงานหลายชั้น ผ่านระดับ B หรือไม่ และต้องตรวจอะไรเพิ่มก่อนตัดสิน
แนวคำตอบ
1. ทำไมเกณฑ์ของงานหลายชั้นจึงยอมร้อยละของพื้นที่ฉายได้มากกว่างานชั้นเดียว
ภาพรังสีรวมรูทั้งความหนาลงบนระนาบเดียว งานหลายชั้นมีปริมาตรเนื้อเชื่อมมากกว่า ความหนาแน่นของรูต่อปริมาตรเท่ากันจึงให้ร้อยละบนฟิล์มสูงกว่า มาตรฐานระบุไว้ในหมายเหตุของข้อ 2.3
2. ฟิล์มแสดงรูพรุน 1.8 % ในงานหลายชั้น ผ่านระดับ B หรือไม่ และต้องตรวจอะไรเพิ่มก่อนตัดสิน
ผ่านเกณฑ์พื้นที่ฉายของระดับ B สำหรับงานหลายชั้น ซึ่งคือ 2 % แต่ต้องตรวจเพิ่มว่ารูเดี่ยวที่ใหญ่ที่สุดไม่เกิน 0.2 s และไม่เกิน 3 mm ไม่มีรูเป็นกลุ่มหรือเรียงแนวที่ต้องใช้ข้อ 2.4 และ 2.5 และไม่เป็น systematic imperfection