มองแล้วรู้
การทำขอบร่อง การประกบ และการทำความสะอาดผิวก่อนเชื่อม เป็นเงื่อนไขที่เกิดก่อนอาร์กแรก และกำหนดว่าเงื่อนไขอื่นทั้งหมดจะได้ผลหรือไม่
งานส่วนนี้มักไม่อยู่ในมือช่างเชื่อม แต่อยู่ในมือช่างตัดและช่างประกอบ
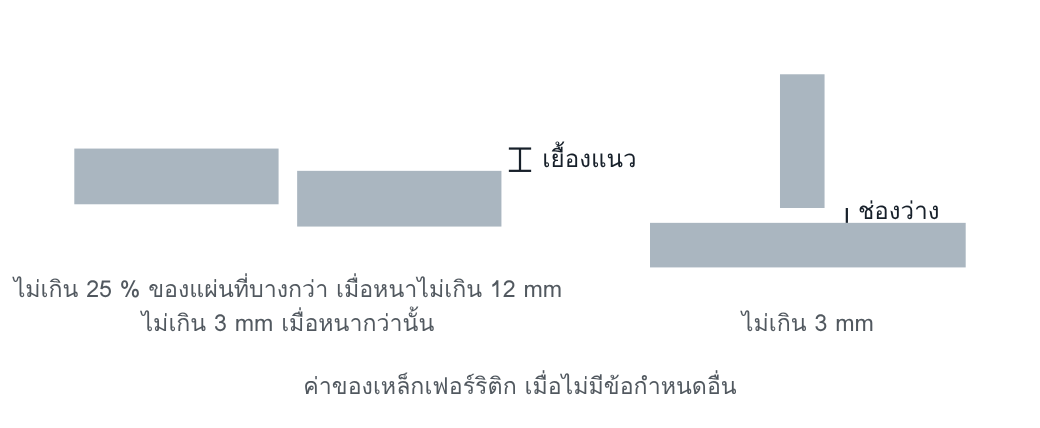
ค่าความคลาดเคลื่อนในรูปเป็นค่าที่ EN 1011-2 ให้ไว้สำหรับเหล็กเฟอร์ริติกเมื่อไม่มี WPS หรือมาตรฐานผลิตภัณฑ์กำหนดเป็นอื่น
ทำไมจึงสำคัญ
ในตารางจุดอ่อนของกระบวนการของ Defect Atlas การเตรียมรอยต่อเกี่ยวข้องกับ imperfection มากชนิดเป็นอันดับต้น ช่องว่างที่กว้างเกินเพิ่มทั้งปริมาณเนื้อเชื่อม การหดตัว และความเสี่ยงร้าว
อ่านแล้วเข้าใจ
ผิวก่อนเชื่อม
ก่อนเชื่อม ผิวบริเวณรอยต่อต้องไม่มีสนิม ออกไซด์ สี น้ำมัน สเกล เศษจากการพ่นทราย ความชื้น และสิ่งปนเปื้อนอื่นที่มีผลต่อคุณภาพรอยเชื่อม หน้าร่องต้องไม่มีรอยร้าวและรอยบาก
เหล็กที่เคลือบ primer เชื่อมได้ ถ้าไม่ทำให้เกิด imperfection เกินเกณฑ์ที่กำหนด ซึ่งต้องพิสูจน์ ไม่ใช่สันนิษฐาน
อุปกรณ์จับยึดและเครื่องมือขึ้นรูปก็ควรทำความสะอาดเมื่อจำเป็น และต้องกันการปนเปื้อนจากวัสดุที่เข้ากันไม่ได้ เช่นเหล็กคาร์บอนบนสเตนเลสและอะลูมิเนียม หรือทองแดงบนอะลูมิเนียมและเหล็ก
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | รอยบากใหญ่แก้ด้วยการเชื่อมตาม WPS แล้วเจียเรียบ ขอบตัดที่แข็งจากการตัดด้วยความร้อนหรือการเฉือน ปกติหมดไปเมื่อเอาออก 1 ถึง 2 mm รอยเชื่อมฉากประกบให้ชิดที่สุด |
| เหล็กกล้าไร้สนิม | ขอบที่ออกซิไดซ์ แข็ง หรือปนเปื้อนจากการตัดด้วยความร้อน ให้เอาออกด้วยเครื่องจักรจนลึกพอ ใช้เครื่องมือเฉพาะงานสเตนเลส |
| อะลูมิเนียม | ล้างคราบไขมัน แล้วขจัดออกไซด์ด้วยวิธีกล เชื่อมให้เร็วที่สุดหลังทำความสะอาด เซาะด้านหลังด้วยวิธีกลหรือพลาสมา ไม่ใช้สารหล่อลื่นที่มีน้ำมัน ลดช่องว่างรากให้เล็กที่สุด |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| รูปร่องและค่าความคลาดเคลื่อน | WPS และแบบ | ผลวัดก่อนเชื่อม |
| สภาพผิวและวิธีทำความสะอาด | WPS หรือขั้นตอนของโรงงาน | การตรวจด้วยสายตาก่อนเชื่อม |
| การยอมให้เชื่อมทับ primer | ขั้นตอนของโรงงาน | ผลทดสอบที่พิสูจน์ว่าไม่ก่อ imperfection |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีจุดตรวจการประกบก่อนเชื่อม ช่างเชื่อมจึงรับช่องว่างทุกขนาดที่ส่งมา
- ช่างเชื่อมถูกคาดหวังให้ “เติมให้เต็ม” เมื่อช่องว่างกว้าง
- ผู้ขายเหล็กเปลี่ยนชนิด primer โดยไม่มีใครทดสอบซ้ำ
- ชิ้นงานถูกทำความสะอาดตอนเช้าและเชื่อมตอนบ่าย
โยงไป Defect Atlas
| 507 | เยื้องแนว |
| 617 | ช่องว่างรากของรอยเชื่อมฉากไม่ถูกต้อง |
| 201 | รูพรุนจากผิวสกปรก |
| 401 | หลอมไม่ติด |
คำถามท้ายหน้า
- แผ่นหนา 10 mm ต่อชนกับแผ่นหนา 16 mm ความเยื้องของรากที่ยอมได้ตาม EN 1011-2 เป็นเท่าใด เมื่อไม่มีข้อกำหนดอื่น
- ทำไมการให้ช่างเชื่อมเติมช่องว่างที่กว้างเกินจึงเป็นการย้ายปัญหา ไม่ใช่การแก้
แนวคำตอบ
- แผ่นที่บางกว่าหนา 10 mm ซึ่งไม่เกิน 12 mm จึงใช้เกณฑ์ร้อยละ 25 ของแผ่นที่บางกว่า ได้ 2.5 mm
- ช่องว่างกว้างเพิ่มปริมาณเนื้อเชื่อม heat input รวม การหดตัว และความเสี่ยงร้าว และทำให้รอยต่ออยู่นอกเงื่อนไขที่ WPS รับรอง ต้นเหตุคือการตัดและการประกอบ ซึ่งยังไม่ถูกแก้ ปัญหาจึงเกิดซ้ำทุกรอยต่อ