มองแล้วรู้
ผิวของชิ้นงานสองชิ้นที่เชื่อมต่อกันขนานกันแต่ไม่อยู่ในระดับเดียวกัน เป็น imperfection ของการประกอบ ไม่ใช่ของการเชื่อม เกิดก่อนจุด arc แรก และแก้ไม่ได้ด้วยการเชื่อม
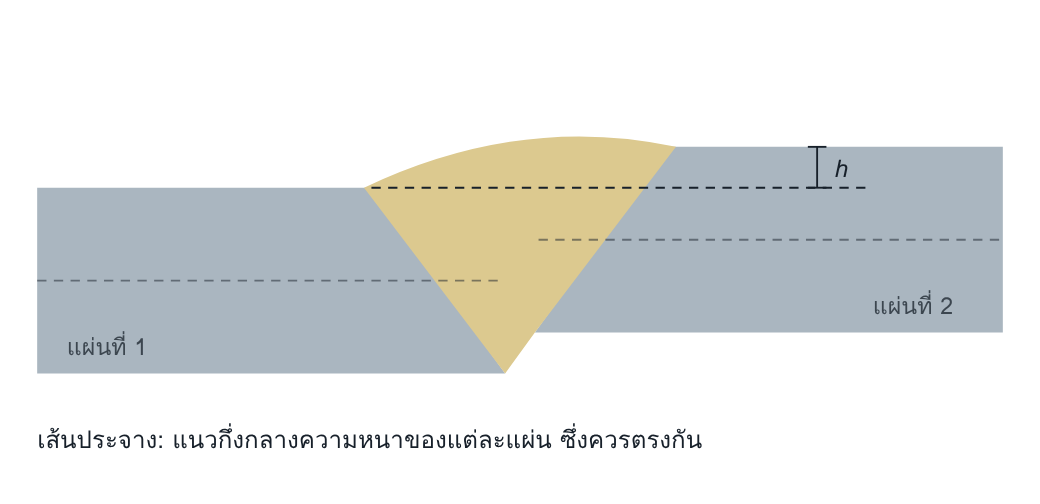
ภาพตัดขวางรอยต่อชน h คือระยะเยื้องระหว่างผิวของสองแผ่น
5071 Linear misalignment between plates: ระหว่างแผ่น และแนวเชื่อมตามยาว
5072 Linear misalignment between tubes: ที่แนวเชื่อมรอบวงของชิ้นงานทรงกระบอก
508 Angular misalignment: ผิวสองชิ้นทำมุมกัน ไม่ขนาน
ทำไมจึงสำคัญ
แรงดึงที่ผ่านรอยต่อเยื้องแนวไม่อยู่ในแนวเส้นตรง จึงเกิดโมเมนต์ดัดเพิ่มที่รอยต่อ ความเค้นที่ขอบแนวและที่รากสูงกว่าค่าที่คำนวณจากแรงดึงอย่างเดียว ผลนี้เพิ่มตามอัตราส่วนของระยะเยื้องต่อความหนา แผ่นบางจึงไวกว่า และผลรุนแรงที่สุดในงานรับแรงล้าและภาชนะรับความดัน
อ่านแล้วเข้าใจ
กลไกการเกิด
ชิ้นงานถูกจับยึดผิดตำแหน่ง มีขนาดหรือรูปทรงไม่ตรงกันตั้งแต่ต้น หรือขยับระหว่างเชื่อมเพราะ tack weld ไม่พอ ในงานท่อ ความเบี้ยวและความหนาผนังที่ต่างกันทำให้ผิวในหรือผิวนอกไม่ตรงกันแม้จะตั้งศูนย์ถูกต้อง
สาเหตุที่พบบ่อย
| การประกอบ | ไม่ใช้อุปกรณ์จับยึด จัดแนวด้วยตา ลิ่มและคีมไม่พอ |
| ชิ้นส่วน | ความหนาต่างกันโดยไม่ได้ลบมุมลาด ท่อเบี้ยวหรือเส้นผ่านศูนย์กลางต่างกันในค่าเผื่อ |
| tack weld | น้อยหรือเล็กเกินไป แตกหรือยืดระหว่างเชื่อม |
| การบิดตัว | ลำดับการเชื่อมทำให้ชิ้นงานขยับก่อนรอยต่อถูกยึดเต็ม |
| ขั้นก่อนหน้า | การตัดและการขึ้นรูปคลาดเคลื่อน ปัญหาจึงมาถึงสถานีประกอบ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | จุดตรวจที่ถูกต้อง คือหลัง tack weld และก่อนเชื่อม ใช้เกจวัดระดับ |
| VT เมื่อเสร็จ | ●●○ กลาง | ยังวัดได้ แต่ผิวแนวบังระดับจริง และแก้ไขยากแล้ว |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | ●○○ ต่ำ | ความเข้มต่างกันสองข้างแนว ใช้วัดค่าไม่ได้ |
| UT | — ไม่ใช้ | ไม่ใช้วัด แต่ผู้ตรวจ UT ต้องรู้ค่าเยื้องก่อนแปลผลสัญญาณที่ราก |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 3.1
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| 5071 แผ่น t 0.5–3 mm | h ≤ 0.2 mm + 0.25 t | h ≤ 0.2 mm + 0.15 t | h ≤ 0.2 mm + 0.1 t |
| 5071 แผ่น t > 3 mm | h ≤ 0.25 t สูงสุด 5 mm |
h ≤ 0.15 t สูงสุด 4 mm |
h ≤ 0.1 t สูงสุด 3 mm |
| 5072 แนวเชื่อมรอบวง | h ≤ 0.5 t สูงสุด 4 mm |
h ≤ 0.5 t สูงสุด 3 mm |
h ≤ 0.5 t สูงสุด 2 mm |
| งานรับแรงล้า 5071 (Annex B) | C63: เท่าระดับ C | B90: h ≤ 0.1 t, สูงสุด 3 mm | B125: h ≤ 0.05 t, สูงสุด 1.5 mm |
| มุมเยื้อง 508 (Annex B) | C63: β ≤ 2° | B90: β ≤ 1° | B125: β ≤ 1° |
t คือความหนาที่น้อยกว่า ขีดจำกัดวัดจากตำแหน่งที่ถูกต้อง ซึ่งคือแนวกึ่งกลางตรงกันถ้าไม่ได้กำหนดเป็นอย่างอื่น ตาราง 1 ไม่มีเกณฑ์ของมุมเยื้อง 508 มีเฉพาะใน Annex B เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- ไม่มีจุดตรวจ fit-up ก่อนเชื่อม หรือมีแต่ไม่มีเกณฑ์เป็นตัวเลข
- ช่างเชื่อมถูกคาดหวังให้แก้งานประกอบด้วยการเชื่อม และงานถูกนับเป็นของเสียของฝ่ายเชื่อม
- ค่าเผื่อของการตัด การม้วน และท่อที่จัดซื้อ รวมกันแล้วเกินค่าเยื้องที่ยอมได้
- อุปกรณ์จับยึดไม่พอ หรือไม่มีการตรวจสภาพตามรอบ
แก้ไขและป้องกัน
แก้ไข: ถ้าเกินเกณฑ์หลังเชื่อม ทางแก้จริงคือตัดออกแล้วประกอบใหม่ การเชื่อมพอกให้ผิวลาดช่วยเรื่องรูปทรงแต่ไม่ลบโมเมนต์ดัด และต้องได้รับอนุมัติจากผู้ออกแบบ
ป้องกัน: ตรวจและบันทึก fit-up ก่อนเชื่อม ใช้อุปกรณ์จับยึด กำหนด tack weld คัดจับคู่ชิ้นส่วนท่อ และลบมุมลาดเมื่อความหนาต่างกัน
คำถามท้ายหน้า
- แผ่นหนา 10 mm ต่อกับแผ่นหนา 12 mm เยื้องกัน 1.8 mm ผ่านระดับ C หรือไม่ และใช้ความหนาใดคำนวณ
- ทำไมรอยต่อเยื้องแนวที่เชื่อมสมบูรณ์ไม่มี imperfection อื่นเลย จึงยังอายุการล้าสั้นกว่ารอยต่อที่ตรงแนว
แนวคำตอบ
1. แผ่นหนา 10 mm ต่อกับแผ่นหนา 12 mm เยื้องกัน 1.8 mm ผ่านระดับ C หรือไม่ และใช้ความหนาใดคำนวณ
ใช้ความหนาที่น้อยกว่า คือ 10 mm ระดับ C สำหรับ t > 3 mm ยอม h ≤ 0.15 t = 1.5 mm ระยะเยื้อง 1.8 mm จึงไม่ผ่าน (ระดับ D ยอมถึง 2.5 mm จึงผ่าน)
2. ทำไมรอยต่อเยื้องแนวที่เชื่อมสมบูรณ์ไม่มี imperfection อื่นเลย จึงยังอายุการล้าสั้นกว่ารอยต่อที่ตรงแนว
แนวแรงที่ไม่อยู่ในเส้นตรงทำให้เกิดโมเมนต์ดัดที่รอยต่อ ความเค้นที่ขอบแนวและรากจึงสูงกว่าค่าเฉลี่ยทุกรอบของการรับแรง อายุการล้าขึ้นกับช่วงความเค้นจริงที่จุดนั้น