มองแล้วรู้
การเปลี่ยนรูปของชิ้นงานจากการขยายและหดตัวที่ไม่สม่ำเสมอของเนื้อเชื่อมกับโลหะข้างเคียง หน้านี้ครอบคลุมสองเรื่อง คือการลดการบิดตัวขณะเชื่อม และการแก้เมื่อบิดเกินเกณฑ์
สองเรื่องนี้มีความเสี่ยงต่างกัน การลดเป็นเรื่องของการวางแผน การแก้เป็นการใส่แรงหรือความร้อนเพิ่มให้ชิ้นงานที่เสร็จแล้ว
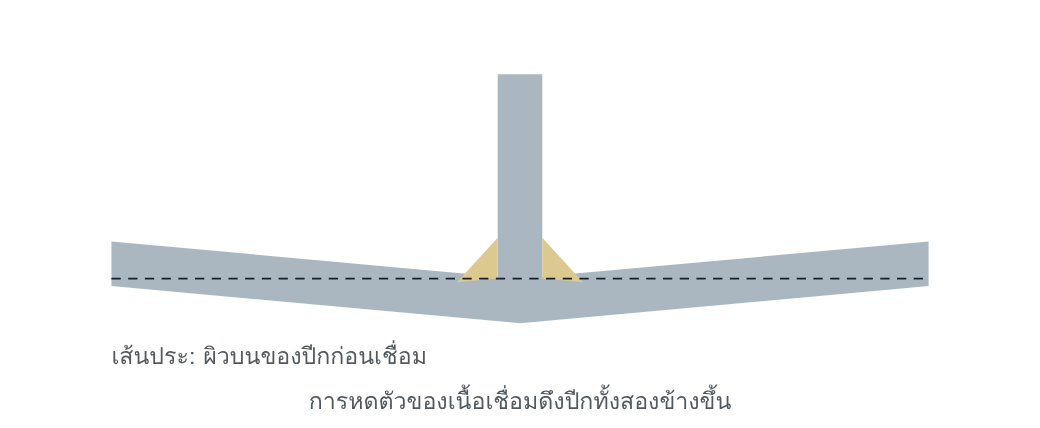
การบิดตัวกับความเค้นตกค้างเป็นสองด้านของการหดตัวเดียวกัน ชิ้นงานที่ถูกยึดไม่ให้บิดจะเก็บความเค้นไว้แทน
ทำไมจึงสำคัญ
การแก้การบิดตัวด้วยเปลวไฟคือการอบชิ้นงานเฉพาะจุดโดยไม่มีเตาและมักไม่มีการวัดอุณหภูมิ ในเหล็กที่ได้สมบัติจากกระบวนการผลิต ความร้อนนั้นทำลายสมบัติได้ถาวร
อ่านแล้วเข้าใจ
ลดขณะเชื่อม
- ลดปริมาณเนื้อเชื่อม ร่องแบบ U และ J ใช้เนื้อเชื่อมน้อยกว่าร่องแบบ V
- ใช้ร่องสองด้านและเชื่อมสลับด้านสมดุล
- ลด heat input และลดจำนวนชั้น
- เชื่อมถอยหลังเป็นช่วง
- ตั้งมุมเผื่อก่อนเชื่อม
- ใช้อุปกรณ์จับยึดและ tack weld
- ความแม่นยำของการเตรียมร่องและการประกบสำคัญพอกับขั้นตอนการเชื่อม
แก้หลังเชื่อม
ชิ้นงานที่บิดเกินเกณฑ์แก้ได้เฉพาะด้วยวิธีที่กำหนดไว้ และวิธีนั้นต้องไม่เป็นผลเสียต่อชิ้นงาน มาตรฐานตั้งข้อสังเกตว่าการดัดด้วยแรงกลแล้วอบคลายความเค้นอาจดีกว่าการแก้ด้วยเปลวไฟ ขึ้นกับวัสดุและการใช้งาน ส่วนการเคาะรอยเชื่อมทำได้ต่อเมื่อกำหนดไว้เท่านั้น
ก่อนเริ่มผลิต ควรกำหนดวิธีแก้การบิดตัวไว้พร้อมกับวิธีแก้ข้อบกพร่องอื่น
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | อุณหภูมิของบริเวณที่ให้ความร้อนควรเป็นไปตามผู้ผลิตเหล็กหรือข้อกำหนดการออกแบบ และควรวัด |
| เหล็กกล้าไร้สนิม | ออสเทนนิติกบิดตัวมากกว่าเหล็กคาร์บอนอย่างชัดเจน เพราะขยายตัวมากกว่าและนำความร้อนน้อยกว่า · duplex บิดน้อยกว่าออสเทนนิติก แต่ดัดกลับยากกว่าเพราะแข็งแรงสูง |
| อะลูมิเนียม | เชื่อมสองด้านสลับสมดุลเพื่อลดการบิดตัว ความร้อนจากการแก้ทำให้โลหะอ่อนตัว |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| เกณฑ์รูปทรงและวิธีแก้ที่ยอมให้ใช้ | ข้อกำหนดการออกแบบ หรือขั้นตอนของโรงงาน | ผลวัดก่อนและหลังแก้ |
| ขีดจำกัดอุณหภูมิของการแก้ด้วยเปลวไฟ | ขั้นตอนของโรงงาน ตามผู้ผลิตเหล็ก | ค่าอุณหภูมิที่วัด |
| ลำดับเชื่อมและการจับยึด | แผนการเชื่อม | การตรวจระหว่างงาน |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- การแก้ด้วยเปลวไฟเป็นทักษะของช่างอาวุโส ไม่มีขั้นตอนเป็นลายลักษณ์อักษรและไม่มีการวัดอุณหภูมิ
- ไม่มีแผนลำดับเชื่อม การบิดตัวจึงถูกแก้ทีหลังทุกครั้ง
- เกณฑ์รูปทรงไม่ได้ระบุในแบบ จึงตัดสินด้วยสายตาตอนประกอบขั้นถัดไป
- ชิ้นงานถูกแก้ซ้ำหลายรอบที่จุดเดิม
โยงไป Defect Atlas
| 507 | เยื้องแนว |
| 617 | ช่องว่างรากของรอยเชื่อมฉากไม่ถูกต้อง |
คำถามท้ายหน้า
- ทำไมชิ้นงานที่ถูกจับยึดแน่นจนไม่บิดเลยจึงไม่ได้แปลว่าปลอดภัยกว่า
- โรงงานแก้การบิดตัวของคานเหล็กกลุ่ม 2 ด้วยเปลวไฟจนเหล็กแดง ความเสี่ยงคืออะไร และต้องมีข้อมูลใดก่อนอนุญาตวิธีนี้
แนวคำตอบ
- ชิ้นงานที่ถูกยึดไม่ให้บิดเก็บการหดตัวไว้เป็นความเค้นตกค้างแทน ความเค้นนั้นเพิ่มความเสี่ยงรอยร้าว และอาจปล่อยออกเป็นการบิดตัวเมื่อถอดอุปกรณ์จับยึดหรือเมื่อตัดแต่งภายหลัง
- เหล็กกลุ่ม 2 ได้ความแข็งแรงจากการรีดควบคุมอุณหภูมิ ความร้อนระดับเหล็กแดงทำลายโครงสร้างเกรนละเอียดและลดความแข็งแรงถาวร ต้องมีขีดจำกัดอุณหภูมิจากผู้ผลิตเหล็กหรือข้อกำหนดการออกแบบ วิธีวัดอุณหภูมิ และขั้นตอนเป็นลายลักษณ์อักษร