มองแล้วรู้
การให้ความร้อนแก่ชิ้นงานหลังเชื่อมเสร็จตามขั้นตอนที่กำหนด เพื่อลดความเค้นตกค้าง อบคืนตัวโครงสร้างแข็ง หรือคืนสมบัติของวัสดุ จุดประสงค์ต่างกันตามวัสดุ และวัสดุบางกลุ่มไม่ควรอบเลย
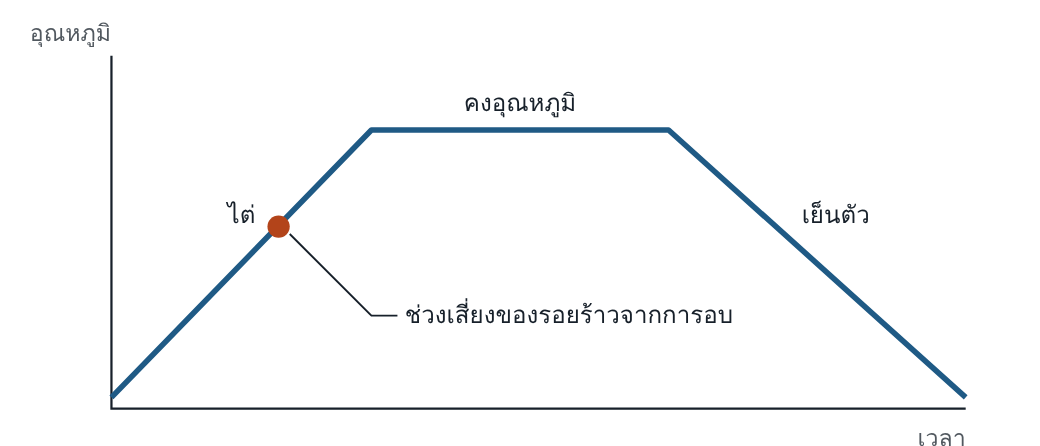
การอบมีสามช่วง ในเหล็กที่ไวต่อรอยร้าวจากการอบ ความเสี่ยงอยู่ที่ช่วงไต่ ก่อนถึงอุณหภูมิคง
ทำไมจึงสำคัญ
EN 1011-1 และ EN 1011-2 ไม่ได้ให้อุณหภูมิและเวลาอบของเหล็กเฟอร์ริติก ค่าเหล่านั้นมาจากมาตรฐานผลิตภัณฑ์หรือข้อกำหนดการออกแบบ สิ่งที่มาตรฐานนี้ให้คือเงื่อนไขรอบการอบ ซึ่งเป็นส่วนที่มักไม่มีใครเป็นเจ้าของ
อ่านแล้วเข้าใจ
ข้อแนะนำของมาตรฐาน
- ทำตามขั้นตอนที่กำหนด และบันทึกพารามิเตอร์เมื่อกำหนด
- ถ้าไม่มีมาตรฐานผลิตภัณฑ์ ให้ระบุรายละเอียดในข้อกำหนดการออกแบบ โดยคิดผลต่อโลหะชิ้นงาน HAZ และเนื้อเชื่อม
- การเชื่อมซ่อมหลังอบต้องใช้ WPS ที่รับรองแยกต่างหาก
- ผู้รับเหมาช่วงที่ทำการอบต้องมีคุณสมบัติเพียงพอ และผู้ผลิตยังรับผิดชอบต่อลูกค้า
- รอยเชื่อมที่อบคลายความเค้นแล้วไม่ต้องรอเพิ่มก่อนตรวจรับ
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | เหล็กทนการคืบ: พิจารณาอบทันทีหลังเชื่อม ยกเว้นเหล็ก 12 % โครเมียม ซึ่งเมื่อใช้วิธีออสเทนนิติกต้องเย็นต่ำกว่า Ms ก่อน · เมื่อเสี่ยงรอยร้าวจากการอบ: เจียขอบแนวก่อนอบ และใช้ลำดับแนวที่ลด HAZ เกรนหยาบตั้งแต่ตอนเชื่อม |
| เหล็กกล้าไร้สนิม | ออสเทนนิติกและ duplex: โดยทั่วไปไม่จำเป็น ถ้าต้องคลายความเค้นของออสเทนนิติกโดยไม่อบละลาย ใช้อุณหภูมิต่ำประมาณ 450 °C · เฟอร์ริติก: 700 ถึง 800 °C · มาร์เทนซิติกที่ใช้ลวดส่วนผสมตรงกัน: ต้องอบ |
| อะลูมิเนียม | มาตรฐานไม่ได้ให้การอบหลังเชื่อม และเตือนว่าความร้อนนานทำให้โลหะอ่อนตัว |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| อุณหภูมิ เวลา อัตราไต่และอัตราเย็น | ขั้นตอนการอบ ตามมาตรฐานผลิตภัณฑ์หรือข้อกำหนดการออกแบบ | กราฟอุณหภูมิจากเทอร์โมคัปเปิลบนชิ้นงาน |
| สภาพก่อนเข้าเตา | WPS หรือแผนงาน | อุณหภูมิชิ้นงานและการเตรียมขอบแนว |
| การตรวจรับ | แผนตรวจ | ทำหลังอบสำหรับวัสดุที่ไวต่อรอยร้าวจากการอบ |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- การอบจ้างภายนอก และข้อมูลของงานไปไม่ถึงผู้อบ
- เทอร์โมคัปเปิลติดที่เตา ไม่ได้ติดที่ส่วนหนาของชิ้นงาน
- แผนตรวจกำหนด NDT ก่อนอบเพราะสะดวก
- งานซ่อมหลังอบใช้ WPS เดิมของงานก่อนอบ
โยงไป Defect Atlas
| Ed | รอยร้าวจากการให้ความร้อนซ้ำ |
| Ei | รอยร้าวจากไฮโดรเจน |
คำถามท้ายหน้า
- พบ imperfection ที่ต้องซ่อมหลังชิ้นงานผ่านการอบแล้ว WPS ของรอยต่อเดิมใช้เชื่อมซ่อมได้หรือไม่
- ทำไมการส่งชิ้นงานไปอบภายนอกโดยให้แต่อุณหภูมิและเวลาจึงไม่พอ
แนวคำตอบ
- ไม่ได้ มาตรฐานกำหนดว่าการเชื่อมซ่อมหลังการอบต้องใช้ WPS ที่รับรองแยกต่างหาก เพราะรอยซ่อมจะอยู่ในสภาพหลังเชื่อมหรือต้องอบอีกรอบ ซึ่งทั้งสองกรณีต่างจากเงื่อนไขที่ WPS เดิมรับรอง
- ผู้อบต้องรู้วัสดุ ความหนา อัตราไต่และอัตราเย็น ตำแหน่งเทอร์โมคัปเปิลบนชิ้นงาน และสภาพที่ชิ้นงานต้องมีก่อนเข้าเตา มาตรฐานกำหนดให้ส่งข้อมูลที่จำเป็นทั้งหมดแก่ผู้รับเหมาช่วง และผู้ผลิตยังเป็นผู้รับผิดชอบต่อลูกค้า