มองแล้วรู้
ผิวแนวเชื่อมอยู่ต่ำกว่าผิวชิ้นงาน เพราะเนื้อเชื่อมไม่พอ (511) หรือเพราะเนื้อเชื่อมไหลย้อยไปตามแรงโน้มถ่วงจนด้านหนึ่งขาดและอีกด้านเกิน (509) ISO 5817 ใช้เกณฑ์เดียวกันกับทั้งสองแบบ
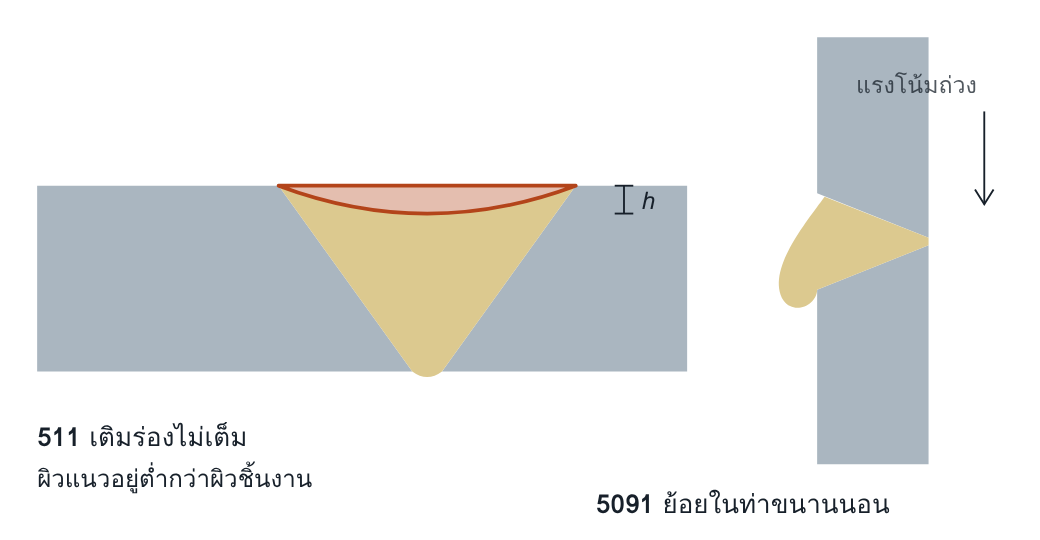
ซ้าย: ภาพตัดขวางรอยต่อชนท่าราบที่เติมไม่เต็ม ขวา: รอยต่อชนในแผ่นตั้ง แนวเชื่อมอยู่ในแนวนอน เนื้อเชื่อมย้อยลงล่าง
5091 Sagging in the horizontal position: ย้อยในท่าขนานนอน
5092 Sagging in the flat or overhead position: ยุบในท่าราบหรือท่าเหนือศีรษะ
5093 Sagging in a fillet weld: ย้อยในรอยเชื่อมฉาก
5094 Sagging at the edge of the weld: หลอมย้อยที่ขอบ
511 Incompletely filled groove: ร่องตามยาวที่ผิวแนวจากการเติมเนื้อเชื่อมไม่พอ
ทำไมจึงสำคัญ
รอยต่อชนออกแบบให้รับแรงเต็มความหนาของชิ้นงาน ผิวแนวที่ต่ำกว่าผิวชิ้นงานคือหน้าตัดที่ขาดไป กำลังของรอยต่อจึงต่ำกว่าชิ้นงาน ต่างจากการนูนเกินซึ่งหน้าตัดยังครบ มาตรฐานจึงเข้มกับด้านขาดมากกว่าด้านเกิน
อ่านแล้วเข้าใจ
กลไกการเกิด
แบบเติมไม่เต็ม: ปริมาณเนื้อเชื่อมที่เติมน้อยกว่าปริมาตรร่อง หรือชั้นปิดหน้าไม่ครอบคลุมความกว้างของร่อง
แบบย้อย: บ่อหลอมใหญ่หรือเหลวเกินกว่าที่แรงตึงผิวจะพยุงไว้ในท่านั้น น้ำโลหะจึงไหลลงก่อนแข็งตัว
สาเหตุที่พบบ่อย
| เติมไม่เต็ม | เดินเร็วในชั้นปิด จำนวนชั้นน้อยไป ไม่ได้วางแผนชั้นตามความกว้างร่อง ร่องกว้างกว่าแบบ |
| ย้อย | กระแสสูงหรือเดินช้าในท่าที่ไม่ใช่ท่าราบ บ่อหลอมใหญ่ ลวดใหญ่ อุณหภูมิระหว่างชั้นสูง |
| เทคนิค | ส่ายกว้างในท่าขนานนอน มุมหัวเชื่อมไม่ช่วยพยุงบ่อหลอม |
| ตามกระบวนการ | 121 เชื่อมในตำแหน่งที่ไม่ราบสนิท · 136 ลวดสำหรับท่าราบใช้ในท่าตั้ง · 135 spray transfer นอกท่าราบ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | ดูระดับของชั้นก่อนปิดหน้าเทียบกับผิวชิ้นงาน |
| VT เมื่อเสร็จ | ●●● สูง | วัดด้วยเกจ |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | ●●○ กลาง | บริเวณที่ขาดเห็นเป็นแถบมืดกว่า ไม่ใช้เป็นวิธีวัด |
| UT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.14
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t 0.5–3 mm | Short imperfection h ≤ 0.25 t |
Short imperfection h ≤ 0.1 t |
ไม่ยอมรับ |
| t > 3 mm | Short imperfection h ≤ 0.25 t, สูงสุด 2 mm |
Short imperfection h ≤ 0.1 t, สูงสุด 1 mm |
Short imperfection h ≤ 0.05 t, สูงสุด 0.5 mm |
| งานรับแรงล้า B125, t > 3 mm (Annex B) | — | — | ไม่ยอมรับ |
ต้องเปลี่ยนผิวอย่างราบเรียบ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- WPS ทดสอบในท่าราบ แต่งานจริงเชื่อมในท่าอื่นด้วยพารามิเตอร์เดิม
- ร่องที่ตัดจริงกว้างกว่าแบบ ช่างจึงใช้จำนวนชั้นตาม WPS แล้วไม่เต็ม
- ช่างหยุดเมื่อครบจำนวนชั้น ไม่ได้ดูว่าร่องเต็มหรือยัง
- ไม่มีอุปกรณ์หมุนชิ้นงาน หรือมีแต่การใช้งานไม่อยู่ในแผนการผลิต
แก้ไขและป้องกัน
แก้ไข: ทำความสะอาดแล้วเชื่อมเติมชั้นปิดหน้าตาม WPS ส่วนที่ย้อยเกินให้เจียแต่ง
ป้องกัน: วางแผนจำนวนและตำแหน่งแนวตามความกว้างร่องจริง ลดขนาดบ่อหลอมในท่าที่ไม่ใช่ท่าราบ ใช้แนวแคบหลายแนวแทนการส่ายกว้าง และจัดชิ้นงานให้เชื่อมท่าราบ
คำถามท้ายหน้า
- ทำไมมาตรฐานยอมให้แนวนูนเกินได้หลายมิลลิเมตร แต่ยอมให้เติมไม่เต็มได้ไม่เกิน 0.5 mm ในระดับ B
- แผ่นหนา 12 mm มีผิวแนวต่ำกว่าผิวชิ้นงาน 1 mm ยาวตลอดแนว ผ่านระดับ C หรือไม่
แนวคำตอบ
1. ทำไมมาตรฐานยอมให้แนวนูนเกินได้หลายมิลลิเมตร แต่ยอมให้เติมไม่เต็มได้ไม่เกิน 0.5 mm ในระดับ B
ส่วนที่นูนเกินไม่ลดหน้าตัดรับแรง ผลเสียอยู่ที่รูปทรงขอบแนว ส่วนที่เติมไม่เต็มลดหน้าตัดให้บางกว่าชิ้นงานโดยตรง รอยต่อจึงอ่อนกว่าที่ออกแบบ
2. แผ่นหนา 12 mm มีผิวแนวต่ำกว่าผิวชิ้นงาน 1 mm ยาวตลอดแนว ผ่านระดับ C หรือไม่
ไม่ผ่าน ความลึก 1 mm อยู่ในขีดจำกัด h ≤ 0.1 t = 1.2 mm สูงสุด 1 mm แต่ระดับ C ยอมรับเฉพาะ short imperfection ร่องที่ยาวตลอดแนวจึงไม่ผ่าน และไม่ผ่านระดับ D ด้วยเหตุผลเดียวกัน