มองแล้วรู้
ร่องตื้นที่เห็นได้สองข้างของแนวรากในรอยเชื่อมด้านเดียว อยู่ที่ขอบระหว่างแนวรากกับชิ้นงาน มาตรฐานจัดเป็นรอยกัดขอบชนิดหนึ่ง แต่เกิดจากการหดตัว ไม่ได้เกิดจาก arc กัดเนื้อโลหะ
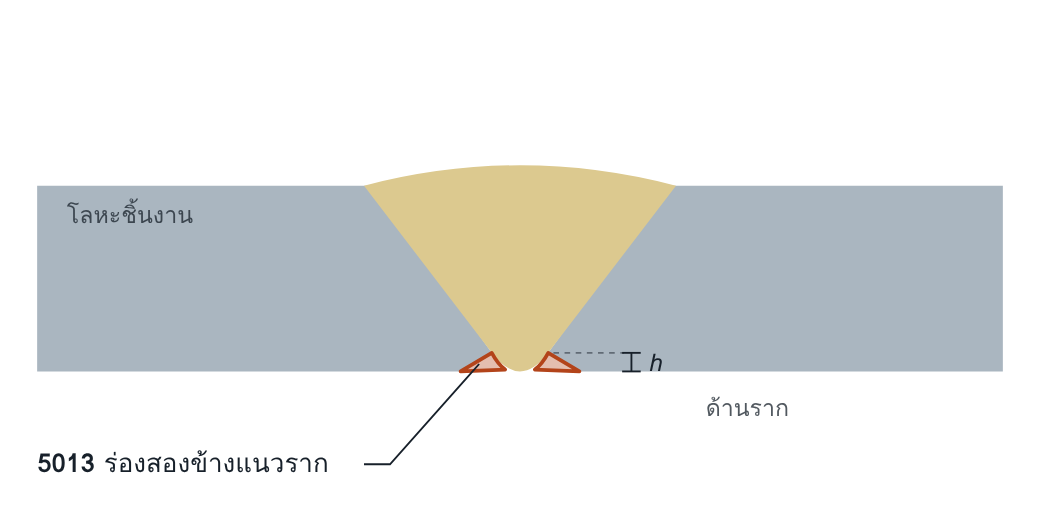
ภาพตัดขวางรอยต่อชนร่องวีเชื่อมด้านเดียว h คือความลึกของร่องวัดจากผิวด้านราก ขนาดวาดให้ใหญ่กว่าจริง
ทำไมจึงสำคัญ
ร่องลดความหนาที่รากและเป็นรอยบากในด้านที่มักรับความเค้นดึงและสัมผัสของไหล ถ้าร่องตื้นและผิวเปลี่ยนอย่างราบเรียบ ผลมีน้อย มาตรฐานจึงยอมรับได้ถึงระดับ B สำหรับชิ้นงานหนากว่า 3 mm โดยมีเงื่อนไขเรื่องความลึกและความราบเรียบ
อ่านแล้วเข้าใจ
กลไกการเกิด
เมื่อแนวรากและชั้นถัดไปเย็นตัว เนื้อเชื่อมหดเข้าหาแกนกลางและขึ้นด้านบน ดึงโลหะที่ยังอ่อนตัวตรงขอบแนวรากเข้าไป ผิวด้านรากตรงขอบจึงยุบเป็นร่อง ชั้นที่สองที่ร้อนมากทำให้แนวรากอ่อนตัวอีกครั้งและเพิ่มการยุบ
ต่างจาก imperfection ที่รากชนิดอื่นอย่างไร
| 5013 ร่องหดตัว | ร่องสองข้างของแนวราก แนวรากหลอมสมบูรณ์ |
| 515 รากเว้า | ผิวรากทั้งแนวเว้าเข้า ไม่มีร่องแยกสองข้าง |
| 4021 รากไม่หลอม | ขอบ root face เดิมยังเห็นเป็นเส้นตรงคม |
| 5011 รอยกัดขอบ | ร่องคมจาก arc ที่ขอบแนวด้านที่เชื่อม |
สาเหตุที่พบบ่อย
| ความร้อนของชั้นที่สอง | กระแสสูงหรือเดินช้าในชั้นถัดจากแนวราก |
| แนวราก | แนวรากบาง root gap กว้าง |
| ท่าเชื่อม | ด้านล่างของท่อและท่าเหนือศีรษะ ซึ่งแรงโน้มถ่วงช่วยดึง |
| ตามกระบวนการ | 141 แนวรากบางตามด้วยชั้นเติมที่ร้อน · 111 แนวรากด้วยลวดเซลลูโลสตามด้วยชั้นร้อนกระแสสูง |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●● สูง | ด้านราก หลังเชื่อมชั้นที่สอง ขณะยังเข้าถึงได้ |
| VT เมื่อเสร็จ | ●●● สูง | ด้านราก เมื่อเข้าถึงได้ |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | ●●○ กลาง | เส้นมืดจางสองข้างแนวราก ขอบไม่คม ต้องแยกจากรากไม่หลอม |
| UT | ●○○ ต่ำ | ร่องตื้นผิวเรียบให้สัญญาณอ่อน |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.8
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t 0.5–3 mm | Short imperfection h ≤ 0.2 mm + 0.1 t |
Short imperfection h ≤ 0.1 t |
ไม่ยอมรับ |
| t > 3 mm | Short imperfection h ≤ 0.2 t, สูงสุด 2 mm |
Short imperfection h ≤ 0.1 t, สูงสุด 1 mm |
Short imperfection h ≤ 0.05 t, สูงสุด 0.5 mm |
| งานรับแรงล้า B125, t > 3 mm (Annex B) | — | — | ไม่ยอมรับ |
ต้องเปลี่ยนผิวอย่างราบเรียบ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- WPS กำหนดช่วงกระแสของชั้นที่สองกว้าง และช่างใช้ค่าสูงเพื่อเผา slag ของแนวราก
- ผู้แปลฟิล์มรายงานเป็นรากไม่หลอมหรือรอยกัดขอบ งานจึงถูกซ่อมโดยไม่จำเป็น หรือถูกปล่อยผ่านโดยไม่ควร
- ไม่มีการตรวจด้านรากในตำแหน่งที่เข้าถึงได้
แก้ไขและป้องกัน
แก้ไข: ถ้าเกินเกณฑ์และเข้าถึงด้านรากได้ ให้เชื่อมเติมหรือเจียแต่งให้เรียบ ถ้าเข้าไม่ถึง ต้องเซาะจากด้านหน้าแล้วเชื่อมแนวรากใหม่
ป้องกัน: ทำแนวรากให้หนาพอ ลดความร้อนของชั้นที่สอง และคุม root gap
คำถามท้ายหน้า
- บนฟิล์ม จะแยกร่องหดตัวที่รากออกจากรากไม่หลอมได้จากลักษณะใด และทำไมการแยกนี้จึงเปลี่ยนผลตัดสินในระดับ B
- ทำไมการลดกระแสของชั้นที่สองจึงช่วยลดร่องที่ราก ทั้งที่ชั้นนั้นไม่ได้สัมผัสผิวด้านราก
แนวคำตอบ
1. บนฟิล์ม จะแยกร่องหดตัวที่รากออกจากรากไม่หลอมได้จากลักษณะใด และทำไมการแยกนี้จึงเปลี่ยนผลตัดสินในระดับ B
ร่องหดตัวเห็นเป็นเส้นมืดจางสองข้างแนวราก ขอบไม่คม รากไม่หลอมเห็นเป็นเส้นมืดตรงขอบคมกลางแนว ในระดับ B ร่องหดตัวยอมรับได้ในขีดจำกัดสำหรับ t > 3 mm แต่รากไม่หลอมไม่ยอมรับ
2. ทำไมการลดกระแสของชั้นที่สองจึงช่วยลดร่องที่ราก ทั้งที่ชั้นนั้นไม่ได้สัมผัสผิวด้านราก
ความร้อนของชั้นที่สองทำให้แนวรากอ่อนตัวอีกครั้ง และการหดตัวของชั้นที่สองดึงแนวรากขึ้น ความร้อนที่น้อยลงทำให้แนวรากคงความแข็งแรงพอจะต้านการดึงนั้น