มองแล้วรู้
เนื้อเชื่อมส่วนเกินไหลไปวางทับบนผิวชิ้นงานโดยไม่หลอมติดกับผิวนั้น ขอบแนวจึงม้วนเข้าใน เกิดได้ทั้งที่ขอบแนวด้านหน้าและที่ราก
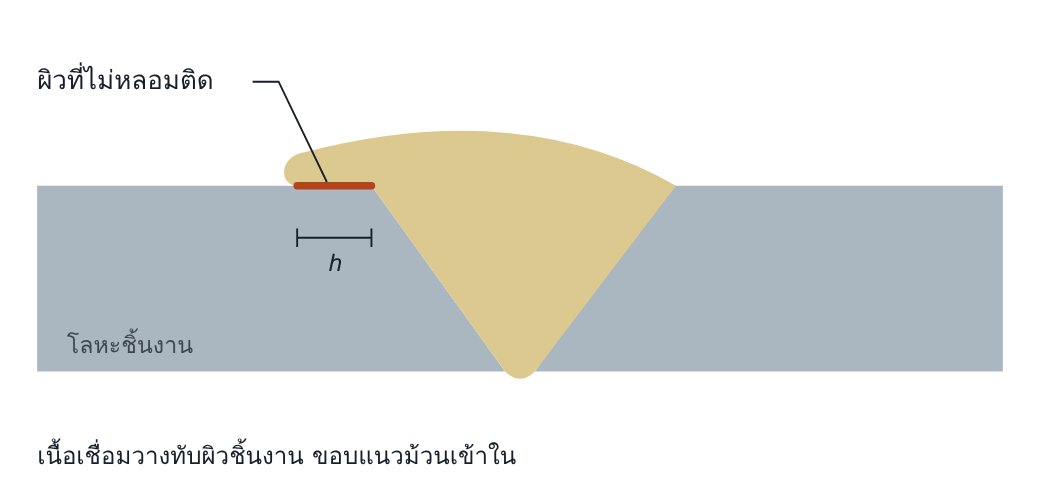
ภาพตัดขวางรอยต่อชน h คือความกว้างของส่วนที่เกย เส้นสีเข้มคือผิวสัมผัสที่ไม่หลอมติด
5061 Toe overlap: ที่ขอบแนวเชื่อม
5062 Root overlap: ที่ราก
ทำไมจึงสำคัญ
ผิวสัมผัสใต้ส่วนที่เกยคือหลอมไม่ติดที่เปิดถึงผิว เป็นรอยบากคมที่ขอบแนว ซึ่งเป็นจุดที่ความเค้นสูงที่สุดอยู่แล้ว จากด้านบนดูเหมือนแนวกว้างและสมบูรณ์ แต่ซ่อนรอยแยกไว้ข้างใต้ มาตรฐานจึงยอมรับเฉพาะระดับ D
อ่านแล้วเข้าใจ
กลไกการเกิด
น้ำโลหะไหลออกนอกบริเวณที่ arc หลอมผิวชิ้นงาน แล้วแข็งตัวบนผิวที่ยังเย็น เป็นกลไกเดียวกับหลอมไม่ติด (ดูหน้า 401) แต่เกิดที่ผิวนอกของรอยต่อ ต้องมีสองอย่าง คือโลหะมากเกินและแรงที่พาไหลออก ซึ่งมักเป็นแรงโน้มถ่วง
สาเหตุที่พบบ่อย
| ความเร็ว | เดินช้า เนื้อเชื่อมล้นขอบบ่อหลอม |
| พารามิเตอร์ | อัตราเติมสูงเมื่อเทียบกับความร้อน กระแสต่ำ |
| เทคนิค | มุมหัวเชื่อมดันน้ำโลหะไปด้านเดียว |
| ท่าเชื่อม | รอยเชื่อมฉากท่า PB ที่ขานอน และท่าขนานนอน PC ที่ขอบล่าง |
| ตามกระบวนการ | 121 ความเร็วต่ำหรือลวดใหญ่ · 135 อัตราป้อนลวดสูงที่แรงดันต่ำ · 111 ลวดใหญ่ในท่าขนานนอน |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | เห็นขอบแนวที่ม้วนของแต่ละชั้น |
| VT เมื่อเสร็จ | ●●○ กลาง | ต้องส่องแสงเฉียง แนวที่เกยเล็กน้อยดูเหมือนแนวปกติ |
| PT | ●●● สูง | รอยบ่งชี้เป็นเส้นตามขอบแนว |
| MT | ●●● สูง | เช่นเดียวกับ PT ในเหล็กที่เป็นแม่เหล็ก |
| RT | ●○○ ต่ำ | ส่วนที่เกยบางและอยู่ที่ผิว |
| UT | ●○○ ต่ำ | ส่วนที่เกยบางและอยู่ที่ผิว |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| Macro | ยืนยัน | เห็นผิวสัมผัสที่ไม่หลอมชัดเจน |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.13
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| t ≥ 0.5 mm | h ≤ 0.2 b | ไม่ยอมรับ | ไม่ยอมรับ |
b คือความกว้างของผิวแนวเชื่อม เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- การตรวจ VT วัดแต่ขนาดแนว แนวที่เกยจึงผ่านเพราะขนาดเกินขั้นต่ำ
- ไม่มี MT หรือ PT ที่ขอบแนวในแผนตรวจของรอยต่อสำคัญ
- ชิ้นงานไม่ถูกจัดท่าให้เชื่อมท่าราบ ทั้งที่มีอุปกรณ์หมุนชิ้นงาน
- ช่างได้รับคำสั่งให้แนวใหญ่ขึ้น โดยไม่ได้รับคำแนะนำให้เพิ่มจำนวนแนวแทนการเดินช้าลง
แก้ไขและป้องกัน
แก้ไข: เจียส่วนที่เกยออกจนถึงขอบแนวที่หลอมติดจริง ตรวจด้วย MT หรือ PT แล้วเชื่อมเติมถ้าขนาดแนวไม่พอ
ป้องกัน: เพิ่มความเร็วหรือลดอัตราเติม แบ่งแนวใหญ่เป็นหลายแนว ปรับมุมหัวเชื่อม และจัดชิ้นงานให้อยู่ในท่าราบ
คำถามท้ายหน้า
- เนื้อเชื่อมเกยกับรอยกัดขอบเกิดที่ตำแหน่งเดียวกัน แต่สาเหตุด้านพารามิเตอร์ตรงข้ามกันอย่างไร
- ทำไมแนวที่เกยจึงผ่านการวัดขนาดได้ ทั้งที่ขนาดแนวที่รับแรงจริงเล็กกว่าที่วัด
แนวคำตอบ
1. เนื้อเชื่อมเกยกับรอยกัดขอบเกิดที่ตำแหน่งเดียวกัน แต่สาเหตุด้านพารามิเตอร์ตรงข้ามกันอย่างไร
รอยกัดขอบเกิดเมื่อความร้อนมากและโลหะเติมน้อย เช่นกระแสสูง เดินเร็ว ส่วนเนื้อเชื่อมเกยเกิดเมื่อโลหะเติมมากและความร้อนที่ผิวน้อย เช่นเดินช้า กระแสต่ำ การแก้อย่างหนึ่งมากเกินไปจึงสร้างอีกอย่างหนึ่ง
2. ทำไมแนวที่เกยจึงผ่านการวัดขนาดได้ ทั้งที่ขนาดแนวที่รับแรงจริงเล็กกว่าที่วัด
เกจวัดจากขอบนอกสุดของเนื้อเชื่อม ซึ่งรวมส่วนที่วางทับผิวโดยไม่หลอมติด ขนาดที่รับแรงจริงนับได้ถึงขอบที่หลอมติดเท่านั้น