มองแล้วรู้
รอยต่อระหว่างผิวแนวเชื่อมกับผิวชิ้นงานหักมุมชันเกินไป มาตรฐานวัดด้วยมุม α ระหว่างผิวชิ้นงานกับเส้นสัมผัสผิวแนวที่ขอบแนว ยิ่งมุมใกล้ 180° ขอบแนวยิ่งลาดเรียบ
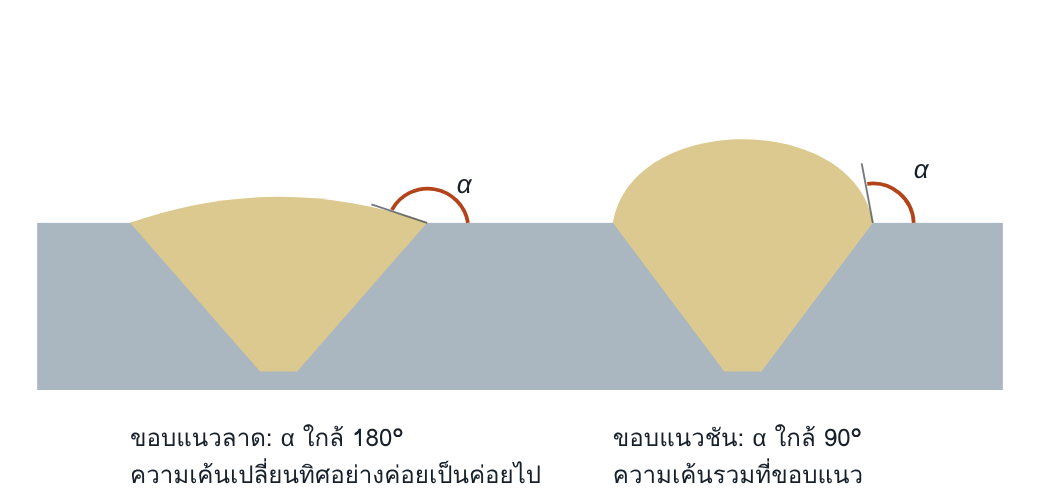
ภาพตัดขวางเทียบแนวเชื่อมสองแบบบนแผ่นเดียวกัน
5051 Incorrect weld toe angle: มุม α เล็กเกินไป
5052 Incorrect weld toe radius: รัศมีที่ขอบแนวเล็กเกินไป
ทำไมจึงสำคัญ
รอยร้าวจากการล้าของรอยเชื่อมส่วนใหญ่เริ่มที่ขอบแนว เพราะเป็นจุดที่รูปทรงเปลี่ยนและมี imperfection ขนาดเล็กอยู่เสมอ มุมและรัศมีที่ขอบแนวเป็นตัวกำหนดว่าความเค้นจะรวมมากเพียงใด ในงานรับแรงสถิตเรื่องนี้มีผลน้อย แต่ในงานรับแรงซ้ำเป็นตัวกำหนดอายุของโครงสร้าง
อ่านแล้วเข้าใจ
กลไกการเกิด
เนื้อเชื่อมที่ขอบแนวไม่แผ่เปียกไปบนผิวชิ้นงาน จึงจบเป็นขอบตั้ง เกิดจากเหตุเดียวกับแนวนูนเกิน คือโลหะมากหรือความร้อนที่ขอบไม่พอ รูปทรงขอบแนวจึงเป็นผลรวมของพารามิเตอร์ เทคนิค และสภาพผิว
สาเหตุที่พบบ่อย
| รูปทรงแนว | แนวนูนเกิน (502, 503) ชั้นปิดหน้าวางชิดขอบร่องเกินไป |
| ความร้อนที่ขอบ | แรงดันต่ำ ส่ายแล้วไม่หยุดที่ขอบ |
| สภาพผิว | สเกลหรือสนิมขวางการเปียกผิว |
| ท่าเชื่อม | ท่าขนานนอนและท่าเหนือศีรษะ ซึ่งน้ำโลหะย้อย |
| ตามกระบวนการ | 135 short-circuit transfer ให้ขอบชันกว่า spray transfer · 111 ลวดด่างให้แนวนูนกว่าลวดรูไทล์ · 141 ให้ขอบแนวลาดที่สุด จึงใช้แต่งขอบแนวได้ |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | — ไม่ใช้ | ประเมินที่แนวเสร็จ |
| VT เมื่อเสร็จ | ●●○ กลาง | เกจวัดมุมและรัศมีมีความละเอียดจำกัด ผลขึ้นกับผู้วัด |
| PT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| MT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| RT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| UT | — ไม่ใช้ | ไม่ใช้วิธีนี้กับ imperfection ชนิดนี้ |
| วิธีเสริมและยืนยัน | บทบาท | ใช้เมื่อ |
|---|---|---|
| แบบพิมพ์ผิว | ยืนยัน | พิมพ์รูปทรงขอบแนวแล้วตัดวัด เมื่อต้องการค่าที่เชื่อถือได้ |
| MT หรือ PT ที่ขอบแนว | เสริม | ตรวจรอยร้าวและเนื้อเชื่อมเกยที่มักอยู่ร่วม |
เกณฑ์ยอมรับตาม ISO 5817:2023 ข้อ 1.12
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| ต่อชน | α ≥ 90° | α ≥ 110° | α ≥ 150° |
| รอยเชื่อมฉาก | α ≥ 90° | α ≥ 100° | α ≥ 110° |
| รัศมีขอบแนว 5052 งานรับแรงล้า t > 3 mm (Annex B) | C63: ไม่กำหนด | B90: r ≥ 1 mm | B125: r ≥ 4 mm |
เกณฑ์มุมของรอยต่อชนไม่ใช้กับด้านราก เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- แบบไม่ระบุว่ารอยต่อใดรับแรงล้า ทุกรอยต่อจึงถูกตรวจด้วยเกณฑ์เดียวกัน
- ผู้ตรวจไม่มีวิธีวัดมุมขอบแนวที่ตกลงกัน ข้อกำหนดนี้จึงไม่ถูกตรวจจริง
- การปรับปรุงขอบแนวหลังเชื่อมไม่อยู่ในแผนงานและไม่มีวิธีปฏิบัติ
- การเลือกกระบวนการและลวดเชื่อมพิจารณาแต่อัตราการเติม ไม่ได้พิจารณารูปทรงขอบแนว
แก้ไขและป้องกัน
แก้ไข: เจียแต่งขอบแนวให้เป็นรัศมีเรียบ หรือหลอมแต่งขอบด้วย TIG สำหรับงานรับแรงล้าสำคัญมีวิธีปรับปรุงขอบแนวเฉพาะทาง เช่นการตอกด้วยความถี่สูง ซึ่งต้องทำตามวิธีปฏิบัติที่รับรอง
ป้องกัน: คุมความนูนของแนว เลือกโหมดการถ่ายโอนและลวดที่ให้ขอบลาด ทำความสะอาดผิวข้างร่อง และระบุรอยต่อรับแรงล้าในแบบ
คำถามท้ายหน้า
- ทำไมระดับ B จึงกำหนดมุมของรอยต่อชน (150°) เข้มกว่ารอยเชื่อมฉาก (110°) มาก
- แนวเชื่อมผ่านเกณฑ์ความนูน 502 แล้ว จะสรุปว่าผ่านเกณฑ์ขอบแนว 505 ด้วยได้หรือไม่
แนวคำตอบ
1. ทำไมระดับ B จึงกำหนดมุมของรอยต่อชน (150°) เข้มกว่ารอยเชื่อมฉาก (110°) มาก
รอยต่อชนทำให้ผิวเกือบเรียบได้และมักใช้ในตำแหน่งที่รับแรงสูงสุด จึงกำหนดให้ใกล้ 180° ส่วนรอยเชื่อมฉากมีมุมระหว่างผิวหน้ากับชิ้นงานราว 135° โดยรูปทรงอยู่แล้ว จึงกำหนดสูงกว่านั้นมากไม่ได้
2. แนวเชื่อมผ่านเกณฑ์ความนูน 502 แล้ว จะสรุปว่าผ่านเกณฑ์ขอบแนว 505 ด้วยได้หรือไม่
ไม่ได้ ความนูนวัดความสูงรวม ส่วนมุมขอบแนววัดรูปทรงเฉพาะที่ขอบ แนวที่สูงไม่เกินเกณฑ์อาจมีขอบตั้งชันได้ ต้องประเมินแยกกัน