มองแล้วรู้
แผ่นโลหะที่ต่อไว้ที่ปลายรอยต่อชน เพื่อให้อาร์กเริ่มและจบนอกชิ้นงาน ปลายของรอยต่อชนต้องได้ความหนาแนวเชื่อมเต็ม และแผ่นเหล่านี้เป็นวิธีหนึ่งที่ทำได้
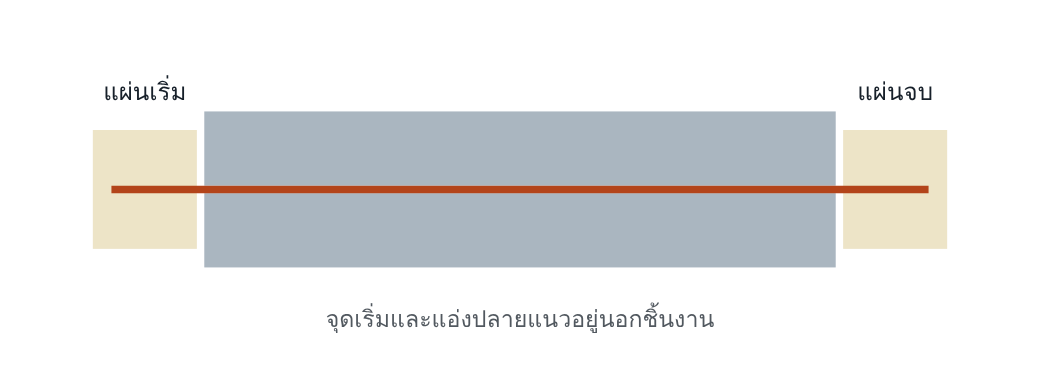
จุดเริ่มแนวและแอ่งปลายแนวเป็นสองตำแหน่งที่ imperfection เกิดมากที่สุด แผ่นเริ่มและแผ่นจบย้ายทั้งสองออกนอกชิ้นงาน
ทำไมจึงสำคัญ
จุดเริ่มแนวเย็นและแก๊สปกคลุมยังไม่นิ่ง แอ่งปลายแนวเป็นจุดที่โลหะแข็งตัวสุดท้ายและหดตัวโดยไม่มีโลหะมาเติม ถ้าไม่มีที่ให้สองจุดนี้อยู่นอกชิ้นงาน มันจะอยู่ที่ปลายรอยต่อ ซึ่งมักเป็นขอบของชิ้นงานที่รับแรง
อ่านแล้วเข้าใจ
ข้อแนะนำของมาตรฐาน
- ทำจากวัสดุที่เข้ากับชิ้นงาน
- ความหนา รูปร่อง และความยาว ขึ้นกับงานเชื่อมและกระบวนการ
- เริ่มอาร์กในร่องหรือบนแผ่นเริ่มเท่านั้น
- ใช้ preheat เดียวกับงานเชื่อมจริงเมื่อเชื่อมแผ่นเหล่านี้
- ถ้าตัดออกด้วยความร้อน ต้องเหลือเนื้อไว้ให้เจียส่วนที่ได้รับความร้อนออก
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ตามข้อแนะนำทั่วไป การตัดออกต้องเผื่อเนื้อสำหรับเจีย |
| เหล็กกล้าไร้สนิม | ทำจากสเตนเลสเกรดที่เข้ากัน ความหนาและรูปร่องใกล้เคียงรอยต่อ ตัดออกด้วยวิธีที่ไม่ทำให้สมบัติเสีย และตรวจว่าไม่มี imperfection ที่ไม่ยอมรับ |
| อะลูมิเนียม | จบแอ่งปลายแนวบนแผ่นจบ หรือใช้โปรแกรมเติมแอ่ง เป็นมาตรการกันรอยร้าวที่แอ่งโดยตรง |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| การใช้และขนาดของแผ่น | WPS หรือเอกสารการประกอบ | การตรวจก่อนเชื่อม |
| วิธีตัดออกและการตรวจปลายรอยต่อ | ขั้นตอนของโรงงานหรือแผนตรวจ | ผลตรวจปลายรอยต่อ |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- แผ่นเริ่มและแผ่นจบทำจากเศษเหล็กที่ไม่รู้เกรด
- WPS ไม่กล่าวถึง จึงขึ้นกับความเคยชินของช่างแต่ละคน
- แผ่นถูกตีออก ทิ้งรอยฉีกที่ขอบชิ้นงาน
- ปลายรอยต่อไม่อยู่ในขอบเขตของ NDT
โยงไป Defect Atlas
| 104 | รอยร้าวที่แอ่งปลายแนว |
| 2024 | โพรงที่แอ่งปลายแนว |
| 517 | จุดต่อแนวไม่ดี |
| 601 | รอยอาร์กนอกแนวเชื่อม |
คำถามท้ายหน้า
- ทำไมแผ่นเริ่มและแผ่นจบจึงต้องมีความหนาและรูปร่องใกล้เคียงรอยต่อ
- งานที่ใช้แผ่นจบไม่ได้ เช่นรอยเชื่อมรอบท่อ มีมาตรการใดแทน
แนวคำตอบ
- เพื่อให้สภาพการเชื่อมบนแผ่นเหมือนในรอยต่อ ทั้งการพาความร้อนและรูปทรงของบ่อหลอม อาร์กจึงนิ่งและแนวได้รูปก่อนเข้าชิ้นงาน และแอ่งปลายแนวเกิดบนแผ่นจบจริง ๆ
- เริ่มอาร์กในร่องเชื่อม ซ้อนจุดจบทับจุดเริ่ม และเติมแอ่งปลายแนวด้วยเทคนิคหรือโปรแกรมเติมแอ่งของเครื่อง แล้วตรวจจุดต่อแนว