มองแล้วรู้
รอยร้าวในแอ่งที่เหลืออยู่ตรงจุดจบแนวเชื่อม มักเป็นรูปดาวหรือเส้นสั้นกลางแอ่ง ขนาดเล็กแต่เป็นจุดเริ่มของรอยร้าวที่ยาวกว่า
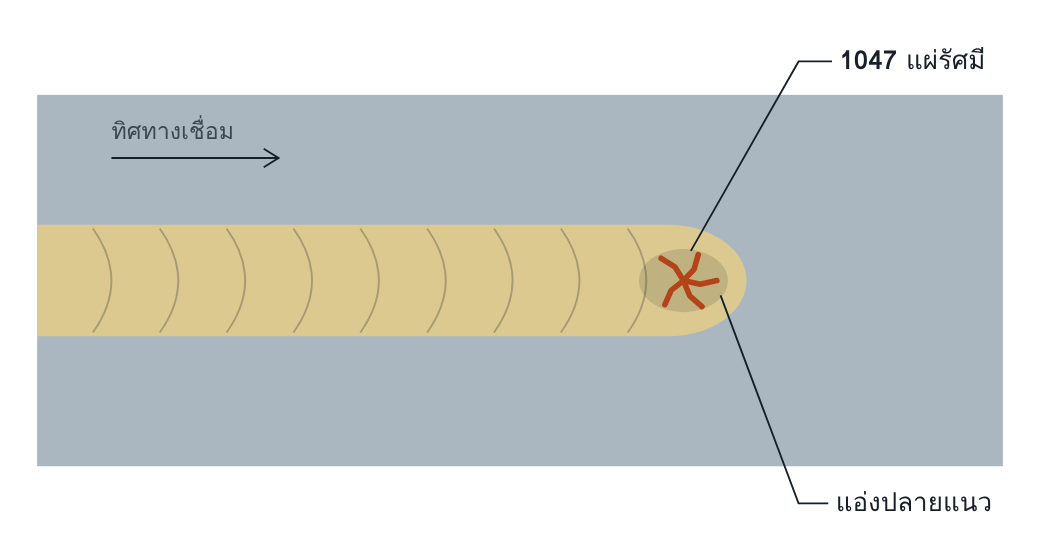
มองจากด้านบนของปลายแนวเชื่อม บริเวณสีเข้มคือแอ่งที่เนื้อเชื่อมยุบตัว
1045 Longitudinal: ตามยาว
1046 Transverse: ตามขวาง
1047 Radiating (star cracking): แผ่รัศมีเป็นรูปดาว
ทำไมจึงสำคัญ
แอ่งปลายแนวเป็นจุดที่เนื้อเชื่อมบางที่สุดและแข็งตัวเป็นลำดับสุดท้าย สารเจือปนจึงสะสมอยู่ตรงนั้น เมื่อมีรอยร้าวแล้วเชื่อมทับโดยไม่เอาออก รอยร้าวจะฝังอยู่ในแนวถัดไปและตรวจพบยากขึ้น จุดที่พบบ่อยคือ tack weld และจุดต่อแนว
อ่านแล้วเข้าใจ
กลไกการเกิด
เมื่อ arc ดับทันที บ่อหลอมแข็งตัวจากขอบเข้าหาศูนย์กลางโดยไม่มีน้ำโลหะมาเติม ส่วนที่แข็งตัวท้ายสุดกลางแอ่งถูกดึงจากการหดตัวรอบด้านขณะที่ยังมีความแข็งแรงต่ำ จึงฉีกออก เป็นกลไกเดียวกับรอยร้าวขณะแข็งตัว (ดูหน้า Eb) แต่เกิดเฉพาะที่ปลายแนว
สาเหตุที่พบบ่อย
| เทคนิค | ดับ arc ทันทีโดยไม่เติมแอ่ง ไม่วนกลับเข้าแนว |
| พารามิเตอร์ | กระแสสูง ทำให้แอ่งใหญ่และลึก |
| อุปกรณ์ | เครื่องไม่มีหรือไม่ได้ตั้งฟังก์ชัน crater fill หรือ slope-down |
| การออกแบบงาน | ไม่มี run-off tab แนวเชื่อมจึงต้องจบบนชิ้นงาน |
| ตามกระบวนการ | 141 ดับ arc เร็วโดยไม่ลดกระแส · 135 ไม่ใช้ crater fill · 111 ยกลวดออกทันที · 121 จบแนวบนชิ้นงานแทน run-off tab |
ตรวจเจอด้วยวิธีใด
| วิธี | โอกาสพบ | เงื่อนไข |
|---|---|---|
| VT ระหว่างงาน | ●●○ กลาง | ตรวจแอ่งทุกจุดก่อนเชื่อมทับ ใช้แสงเฉียงและแว่นขยาย |
| VT เมื่อเสร็จ | ●●○ กลาง | เห็นเฉพาะแอ่งของชั้นสุดท้าย |
| PT | ●●● สูง | เชื่อถือได้สำหรับรอยร้าวเล็กในแอ่ง |
| MT | ●●● สูง | ไวกว่า PT กับรอยที่แนบสนิท ในเหล็กที่เป็นแม่เหล็ก |
| RT | ●○○ ต่ำ | รอยเล็กและทิศทางไม่แน่นอน |
| UT | ●○○ ต่ำ | เล็กและอยู่ใกล้ผิว |
เกณฑ์ยอมรับตาม ISO 5817:2023
| รายการ (ข้อ) | D | C | B |
|---|---|---|---|
| Crater crack (1.2) | ไม่ยอมรับ | ไม่ยอมรับ | ไม่ยอมรับ |
| End crater pipe ที่ผิว t > 3 mm (1.4) | h ≤ 0.2 s, สูงสุด 2 mm d ≤ 0.3 s, สูงสุด 3 mm |
h ≤ 0.1 s, สูงสุด 1 mm d ≤ 0.2 s, สูงสุด 2 mm |
ไม่ยอมรับ |
แอ่งที่ยุบแต่ไม่ร้าวคือ end crater pipe (2025) ซึ่งมีเกณฑ์ของตัวเอง ทั้งความลึก h และเส้นผ่านศูนย์กลาง d ค่าที่แสดงใช้กับรอยต่อชน รอยเชื่อมฉากใช้ความหนาคอจริง aA แทน s เมื่อมีรอยร้าวจึงไม่ยอมรับทุกระดับ เกณฑ์ถอดจาก ISO 5817:2023
คิดต่อ
ถ้าเจอซ้ำ ให้สงสัยระบบ
- tack weld ทำโดยช่างประกอบที่ไม่ได้ผ่านการรับรอง และไม่มีใครตรวจก่อนเชื่อมทับ
- เครื่องเชื่อมมีฟังก์ชัน crater fill แต่ WPS ไม่ได้กำหนดให้ใช้
- ไม่มีข้อกำหนดเรื่อง run-on และ run-off tab สำหรับรอยต่อสำคัญ
- การตรวจ VT ทำครั้งเดียวตอนงานเสร็จ จุดจบแนวของชั้นในจึงไม่เคยถูกตรวจ
แก้ไขและป้องกัน
แก้ไข: เจียแอ่งออกจนถึงเนื้อดี ยืนยันด้วย PT หรือ MT แล้วเชื่อมเติม
ป้องกัน: เติมแอ่งก่อนดับ arc วนกลับเข้าแนวเชื่อม ใช้ slope-down จบแนวบน run-off tab และเจียจุดจบแนวก่อนต่อแนวใหม่
คำถามท้ายหน้า
- ทำไมรอยร้าวที่ tack weld จึงอันตรายกว่ารอยร้าวที่แอ่งปลายแนวของชั้นสุดท้าย
- แอ่งปลายแนวมีรูลึก 0.8 mm เปิดถึงผิว ในแผ่นหนา 10 mm และไม่มีรอยร้าว ผ่านระดับ C หรือไม่
แนวคำตอบ
1. ทำไมรอยร้าวที่ tack weld จึงอันตรายกว่ารอยร้าวที่แอ่งปลายแนวของชั้นสุดท้าย
เพราะ tack weld ถูกเชื่อมทับ รอยร้าวจึงถูกฝังอยู่ที่รากหรือในแนว ซึ่งตรวจพบยากและอยู่ในตำแหน่งความเค้นสูง ส่วนแอ่งของชั้นสุดท้ายอยู่ที่ผิว เห็นและเจียออกได้
2. แอ่งปลายแนวมีรูลึก 0.8 mm เปิดถึงผิว ในแผ่นหนา 10 mm และไม่มีรอยร้าว ผ่านระดับ C หรือไม่
ประเมินเป็น end crater pipe (2025) ตามข้อ 1.4 สำหรับรอยต่อชน full penetration s = t = 10 mm ระดับ C ยอม h ≤ 0.1 s = 1.0 mm และสูงสุด 1 mm รูลึก 0.8 mm จึงผ่านเกณฑ์ความลึก และต้องตรวจเส้นผ่านศูนย์กลางของรูด้วย ซึ่งระดับ C ยอม d ≤ 0.2 s สูงสุด 2 mm