มองแล้วรู้
รอยร้าวในเนื้อเชื่อมที่เกิดขณะโลหะยังแข็งตัวไม่เสร็จ มักอยู่กลางแนวและพบบ่อยในแนวราก อาจเปิดถึงผิวและเห็นได้หลังเคาะ slag หรืออยู่ใต้ผิวโดยมีเนื้อดีปิดทับบาง ๆ ถึงประมาณ 0.5 mm
หน้านี้ตอบว่าตั้งเงื่อนไขอย่างไรไม่ให้เกิด รูปแบบ วิธีตรวจ และเกณฑ์อยู่ในหน้า Eb ของ Defect Atlas
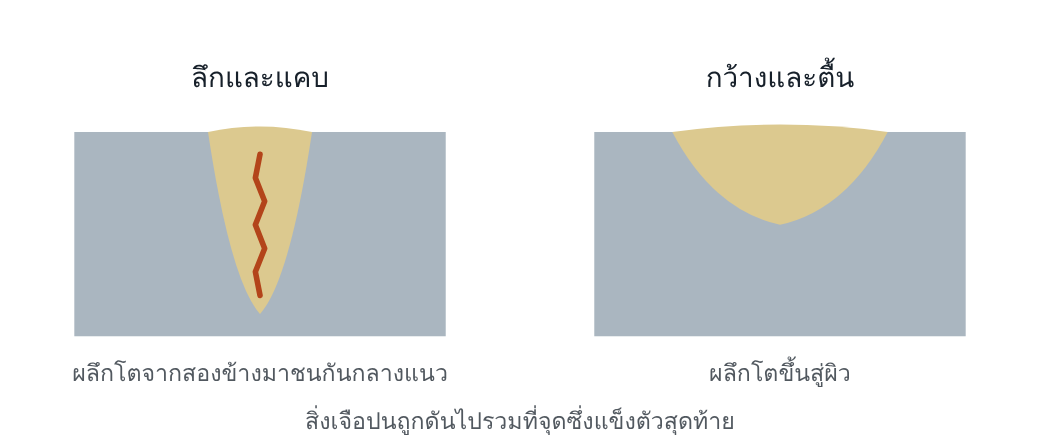
ความไวต่อรอยร้าวขึ้นกับสองอย่างพร้อมกัน คือส่วนผสมของเนื้อเชื่อม และรูปทรงของแนว
สองเงื่อนไข
| ส่วนผสมของเนื้อเชื่อม | กำมะถันและฟอสฟอรัสเพิ่มความไว คาร์บอนที่รับจากโลหะชิ้นงานเมื่อเจือจางสูงก็เพิ่ม แมงกานีสลดความไว |
| รูปทรงของแนว | อัตราส่วนความลึกต่อความกว้างสูง ความเร็วเดินสูง และช่องว่างรอยต่อใกล้ค่าสูงสุดที่ยอมได้ เพิ่มความเสี่ยง |
ทำไมจึงสำคัญ
ส่วนผสมของเนื้อเชื่อมไม่ได้มาจากลวดอย่างเดียว มันคือลวดผสมกับโลหะชิ้นงานในสัดส่วนที่ขึ้นกับรูปร่องและพารามิเตอร์ การเปลี่ยนมุมร่อง หน้าราก หรือกระแส จึงเปลี่ยนส่วนผสมของเนื้อเชื่อมได้ โดยไม่มีใครเปลี่ยนวัสดุ
อ่านแล้วเข้าใจ
พบที่ไหนบ่อย
ในเหล็กคาร์บอน-แมงกานีส มาตรฐานระบุว่าพบบ่อยที่สุดในงาน submerged arc พบน้อยในงานลวดหุ้มฟลักซ์ และเป็นปัญหาได้ในบางครั้งกับกระบวนการที่ใช้แก๊สปกคลุมและลวดไส้ฟลักซ์ชนิดไม่ใช้แก๊ส แนวที่เจือจางสูงเป็นแนวที่เสี่ยงที่สุด เช่นแนวรากของรอยต่อชน
สูตรประเมินของมาตรฐาน
UCS = 230 C + 190 S + 75 P + 45 Nb − 12.3 Si − 5.4 Mn − 1
ค่าเป็นร้อยละโดยมวลของธาตุในเนื้อเชื่อม ไม่ใช่ในลวดหรือในแผ่น สูตรนี้พัฒนาสำหรับงาน submerged arc ของเหล็กคาร์บอนและคาร์บอน-แมงกานีส และใช้ช่วยประเมินกระบวนการอื่นได้ ค่าต่ำกว่า 10 แสดงความต้านทานสูง ค่าเกิน 30 แสดงความต้านทานต่ำ ระหว่างสองค่านี้ รูปทรงของแนวเป็นตัวตัดสิน
ตัวอย่าง: เนื้อเชื่อมมี C 0.10 % S 0.020 % P 0.020 % Si 0.30 % Mn 1.2 % ได้ UCS ประมาณ 17 ถ้าการเจือจางพาคาร์บอนขึ้นเป็น 0.14 % และกำมะถันขึ้นเป็น 0.035 % ค่าขึ้นเป็นประมาณ 29
สูตรใช้ได้เมื่อ C 0.03 ถึง 0.23 % โดยค่าที่ต่ำกว่า 0.08 ให้ใช้ 0.08 · S 0.010 ถึง 0.050 % · P 0.010 ถึง 0.045 % · Si 0.15 ถึง 0.65 % · Mn 0.45 ถึง 1.6 % · Nb ไม่เกิน 0.07 % นิกเกิลถึง 1 % ไม่มีผล แต่สูงกว่านั้นเพิ่มความไว
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| ลวดและฟลักซ์ | คาร์บอนและสิ่งเจือปนต่ำ แมงกานีสค่อนข้างสูง | EN 1011-2 ภาคผนวก E |
| ความเร็วเดิน | การลดความเร็วช่วยได้ | ภาคผนวก E |
| รูปทรงของแนว | คุมอัตราส่วนความลึกต่อความกว้างผ่านกระแสและแรงดัน | ภาคผนวก E |
| รูปร่องและการประกบ | มุมร่อง หน้าราก และช่องว่าง กำหนดการเจือจาง | ภาคผนวก E |
| แอ่งปลายแนว | เติมแอ่ง หรือจบบนแผ่นจบแนว | EN 1011-4 ภาคผนวก A |
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ใช้สูตร UCS และคุมรูปทรงแนว เหล็กนิกเกิลสูงและเหล็กคาร์บอนสูงอยู่นอกช่วงของสูตร |
| เหล็กกล้าไร้สนิม | เกรดมาตรฐาน: เลือกลวดให้ได้เฟอร์ไรต์ 3 ถึง 15 FN · เกรดออสเทนนิติกล้วน: ลวดสิ่งเจือปนต่ำและแมงกานีสสูงขึ้น ลดการยึดรั้ง heat input ต่ำ interpass ไม่เกิน 150 °C · ชนิดเฟอร์ริติก มาร์เทนซิติก และ duplex โดยปกติไม่เป็นปัญหา |
| อะลูมิเนียม | เลือกลวดให้บ่อหลอมมีส่วนผสมที่ไม่ไวต่อรอยร้าว ลวดชนิด 4 ใช้ในรอยต่อที่เจือจางสูงและยึดรั้งสูง ยกเว้นโลหะผสม Al-Zn-Mg ซึ่งตารางของมาตรฐานให้ลวดชนิด 5 เลือกลำดับเชื่อมที่ลดการยึดรั้ง |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- คู่ลวดกับฟลักซ์ถูกเปลี่ยนยี่ห้อโดยไม่ประเมินส่วนผสมของเนื้อเชื่อมใหม่
- เหล็กล็อตใหม่มีกำมะถันใกล้ขีดสูงสุดของมาตรฐาน และไม่มีใครดูใบรับรอง
- เป้าผลผลิตผลักให้ใช้กระแสสูงและเดินเร็ว แนวจึงลึกและแคบ
- ช่องว่างรอยต่อไม่ถูกตรวจก่อนเชื่อม
โยงไป Defect Atlas
| Eb | รูปแบบรอยร้าว วิธีตรวจ และเกณฑ์ |
| 104 | รอยร้าวที่แอ่งปลายแนว |
| 2024 | โพรงที่แอ่งปลายแนว |
คำถามท้ายหน้า
- เนื้อเชื่อมมี C 0.12 % S 0.030 % P 0.025 % Si 0.25 % Mn 1.0 % คำนวณ UCS และบอกว่าการเพิ่มแมงกานีสเป็น 1.5 % เปลี่ยนค่าเท่าใด
- ทำไมการวิเคราะห์ส่วนผสมของลวดเชื่อมอย่างเดียวจึงไม่พอสำหรับการประเมินด้วยสูตร UCS
แนวคำตอบ
- UCS = 230 × 0.12 + 190 × 0.030 + 75 × 0.025 − 12.3 × 0.25 − 5.4 × 1.0 − 1 ได้ประมาณ 26 เมื่อแมงกานีสเป็น 1.5 % ค่าลดลง 5.4 × 0.5 = 2.7 เหลือประมาณ 23
- สูตรใช้ส่วนผสมของเนื้อเชื่อม ซึ่งคือลวดผสมกับโลหะชิ้นงานตามระดับการเจือจาง แนวรากที่เจือจางสูงรับคาร์บอนและกำมะถันจากแผ่นมาก ลวดเดียวกันจึงให้ UCS ต่างกันในรอยต่อต่างแบบ ต้องรู้ส่วนผสมของแผ่นและการเจือจางด้วย