มองแล้วรู้
รอยฉีกในโลหะชิ้นงานที่เกิดเมื่อการหดตัวของแนวเชื่อมดึงแผ่นในทิศความหนา เป็นปรากฏการณ์ของแผ่นรีดเป็นหลัก ไม่ได้เกิดในเนื้อเชื่อม และมาตรฐานระบุว่าเกิดระหว่างการผลิตเป็นส่วนใหญ่ ไม่ใช่ระหว่างใช้งาน
รูปแบบและวิธีตรวจอยู่ในหน้า Ej ของ Defect Atlas
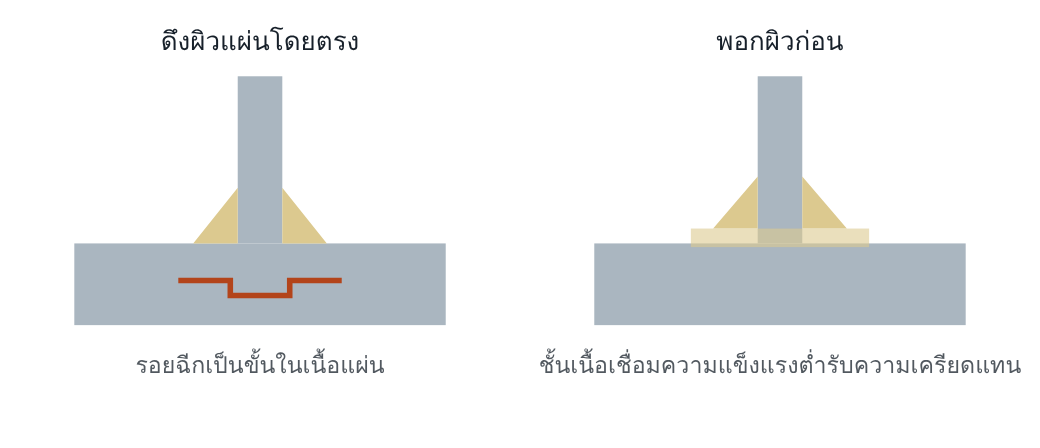
ความเสี่ยงขึ้นกับสองปัจจัย คือความไวของแผ่น และความเครียดในทิศความหนา แผ่นที่ไวมากฉีกได้แม้การยึดรั้งต่ำ
สองปัจจัย
| ความไวของแผ่น | ขึ้นกับปริมาณและการกระจายของสิ่งเจือปนอโลหะ ซึ่งเชื่อมต่อกันภายใต้ความเครียดจากการเชื่อม |
| ความเครียดในทิศความหนา | สูงในรอยต่อที่ยึดรั้งด้วยแรงดึง และเกิดได้แม้การยึดรั้งต่ำ เพราะการบิดเป็นมุมเพิ่มความเครียดที่รากและขอบแนว |
ทำไมจึงสำคัญ
มาตรฐานระบุว่ายังไม่มีวิธี NDT ที่เชื่อถือได้สำหรับหาสิ่งเจือปนเหล่านี้ในแผ่นก่อนเชื่อม การป้องกันจึงต้องทำผ่านการสั่งซื้อเหล็กและการออกแบบรอยต่อ ซึ่งทั้งสองอย่างตัดสินไปแล้วก่อนงานถึงมือช่างเชื่อม
อ่านแล้วเข้าใจ
ประเมินความไวของแผ่น
การทดสอบแรงดึงในทิศความหนาให้ค่าการลดพื้นที่หน้าตัด เรียกย่อว่า STRA ค่านี้สัมพันธ์กับการเกิดรอยฉีกในงานผลิตจริง มาตรฐานถือว่าเหล็กที่ STRA เกินร้อยละ 20 ต้านทานการฉีกตามชั้น และเหล็กที่รับรองค่า STRA มีขายตาม EN 10164
ในเหล็กออกซิเจนต่ำ คือชนิดเติมอะลูมิเนียมหรือผ่านการไล่แก๊สในสุญญากาศ กำมะถันใช้เป็นตัวชี้ปริมาณสิ่งเจือปนและค่า STRA ได้ แต่ความสัมพันธ์นี้ขึ้นกับความหนาของแผ่นด้วย
มาตรการของมาตรฐาน
- ที่ความแข็งแรงของรอยเชื่อมเท่ากัน ออกแบบให้พื้นที่ยึดกับผิวแผ่นกว้างขึ้น
- ลดความเค้นจากการหดตัว ด้วยการลดปริมาณเนื้อเชื่อม ใช้จำนวนแนวน้อยที่สุด เชื่อมพอกผิวก่อน และใช้ลำดับชั้นสมดุลในรอยต่อสมมาตร
- ออกแบบให้เนื้อเชื่อมสัมผัสความหนาของแผ่นรีดให้มากที่สุด แทนที่จะยึดกับผิวแผ่นอย่างเดียว
- ลดการยึดรั้งในทิศความหนา
- พอกผิวด้วยเนื้อเชื่อมความแข็งแรงต่ำ
- ถ้าแผ่นไวสูง ให้แก้หรือเลี่ยงรายละเอียดรอยต่อที่ไว
ใครคุมตัวแปรใด
| ตัวแปร | ผู้คุม | ระบุที่ไหน |
|---|---|---|
| สมบัติในทิศความหนาของแผ่น | ผู้ออกแบบและฝ่ายจัดซื้อ | แบบและใบสั่งซื้อ อ้าง EN 10164 |
| รายละเอียดรอยต่อ | ผู้ออกแบบ | แบบ |
| ปริมาณเนื้อเชื่อมและจำนวนแนว | ผู้ออกแบบและผู้กำหนด WPS | แบบและ WPS |
| การพอกผิวและชนิดลวด | ผู้กำหนด WPS | WPS |
| ลำดับชั้นและลำดับรอยต่อ | ผู้กำหนด WPS และผู้วางแผน | WPS และแผนการเชื่อม |
ตารางนี้จัดจากมาตรการของมาตรฐาน คอลัมน์ผู้คุมเป็นการแบ่งหน้าที่ที่พบทั่วไป
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีการทบทวนแบบจากมุมงานเชื่อมก่อนสั่งเหล็ก
- ฝ่ายจัดซื้อรับเกรดเทียบเท่าที่ไม่มีข้อกำหนดทิศความหนา
- ขนาดรอยเชื่อมถูกกำหนดเผื่อไว้มากเกิน ปริมาณเนื้อเชื่อมจึงมากเกินจำเป็น
- แผน NDT ไม่มี UT สำหรับรอยต่อที่ดึงในทิศความหนา
โยงไป Defect Atlas
| Ej | รูปแบบรอยฉีก วิธีตรวจ และข้อกำหนดวัสดุ |
คำถามท้ายหน้า
- ทำไมมาตรการส่วนใหญ่ของหน้านี้จึงอยู่นอกมือช่างเชื่อมและนอก WPS
- ผู้ออกแบบเพิ่มขนาดรอยเชื่อมฉากของรอยต่อตัวทีบนแผ่นหนา “เพื่อความปลอดภัย” การตัดสินใจนี้มีผลต่อความเสี่ยงฉีกตามชั้นอย่างไร
แนวคำตอบ
- เพราะสองปัจจัยของความเสี่ยงคือความไวของแผ่นกับความเครียดในทิศความหนา ปัจจัยแรกถูกกำหนดตอนสั่งซื้อเหล็ก ปัจจัยที่สองถูกกำหนดโดยรายละเอียดรอยต่อและขนาดรอยเชื่อมในแบบ ช่างเชื่อมและ WPS คุมได้เพียงลำดับชั้น การพอกผิว และชนิดลวด
- เพิ่มความเสี่ยง รอยเชื่อมที่ใหญ่ขึ้นมีปริมาณเนื้อเชื่อมมากขึ้น การหดตัวที่ดึงแผ่นในทิศความหนาจึงมากขึ้น มาตรฐานให้ลดปริมาณเนื้อเชื่อมเป็นมาตรการข้อหนึ่ง