มองแล้วรู้
รอยร้าวที่เกิดระหว่างการอบหลังเชื่อม ไม่ได้เกิดระหว่างเชื่อม มาตรฐานอธิบายว่าการตกตะกอนของคาร์ไบด์หรือไนไตรด์ระหว่างอบลดความเหนียวของเหล็ก จนการคลายความเค้นทำให้เกิดรอยร้าวแทนการเปลี่ยนรูป
รูปแบบ วัสดุที่ไว และสูตรคัดกรองจากส่วนผสม อยู่ในหน้า Ed ของ Defect Atlas
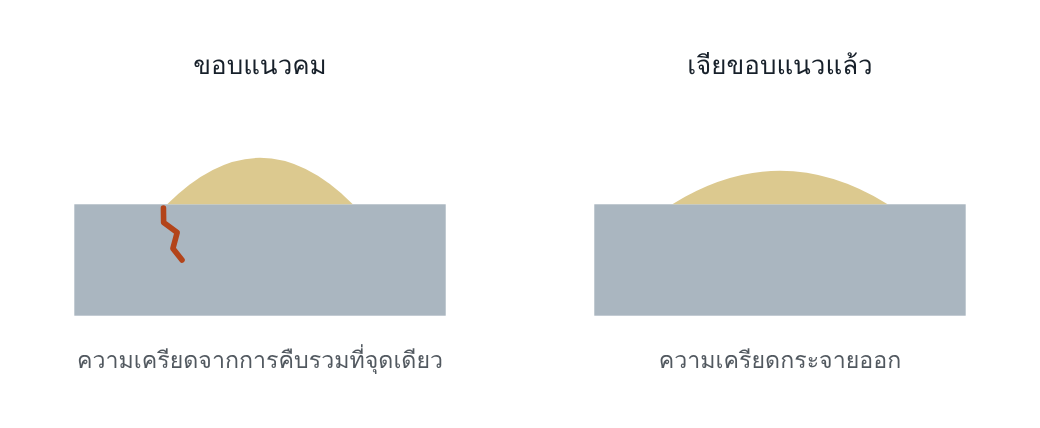
สองในสามมาตรการของมาตรฐานทำก่อนเข้าเตาอบ คือลดจุดรวมความเค้น และลด HAZ เกรนหยาบ
เกิดเมื่อใด
มาตรฐานระบุสองเงื่อนไข คือขั้นตอนการอบไม่เหมาะ หรือส่วนผสมของเหล็กไม่เอื้อ หรือทั้งสองอย่าง มาตรฐานไม่ได้ระบุชื่อธาตุ ในทางปฏิบัติเหล็กที่มีวาเนเดียมและโมลิบดีนัมเป็นกลุ่มที่ต้องระวัง ดูหน้ากลุ่ม 4 ถึง 6
ทำไมจึงสำคัญ
รอยร้าวชนิดนี้เกิดหลังจุดที่งานเชื่อมถูกถือว่าเสร็จ ถ้าการตรวจรับทำก่อนอบ รอยต่อจะมีทั้งผลตรวจผ่านและรอยร้าว
อ่านแล้วเข้าใจ
สามมาตรการของมาตรฐาน
| ลดจุดรวมความเค้น | เจียขอบแนวของรอยเชื่อมก่อนอบ |
| ลด HAZ เกรนหยาบ | ใช้ลำดับแนวเชื่อมที่ถูกต้อง ให้ความร้อนของแนวถัดไปปรับเกรนของ HAZ แนวก่อนหน้า |
| ขั้นตอนการอบ | ใช้ขั้นตอนที่เหมาะสมที่สุดสำหรับเหล็กนั้น |
ตัวแปรที่ต้องคุม
| ตัวแปร | คุมอย่างไร | อยู่ในเอกสารใด |
|---|---|---|
| รูปทรงขอบแนว | เจียให้เรียบ และแก้รอยกัดขอบก่อนอบ | WPS หรือแผนงานก่อนอบ |
| ลำดับแนวและขนาดแนว | แนวเล็กหลายชั้น วางแนวให้ปรับเกรนกัน | WPS |
| Heat input | ไม่สูงเกิน เพื่อจำกัดเกรนหยาบ | WPS |
| ขั้นตอนการอบ | อัตราไต่ อุณหภูมิ เวลา และความสม่ำเสมอของอุณหภูมิในชิ้นงาน | ขั้นตอนการอบ |
| การตรวจรับ | ทำหลังอบ | แผนตรวจ |
มาตรฐานให้มาตรการสามข้อ คือเจียขอบแนว ใช้ลำดับแนวที่ถูกต้อง และใช้ขั้นตอนการอบที่เหมาะสมที่สุด รายละเอียดอื่นในตาราง รวมถึงแถว heat input และแถวการตรวจรับ เป็นแนวปฏิบัติทั่วไป
โยงกับเงื่อนไขอื่น
สำหรับเหล็กทนการคืบ มาตรฐานให้พิจารณาอบทันทีหลังเชื่อม ยกเว้นเหล็ก 12 % โครเมียม เพื่อกันรอยร้าวจากไฮโดรเจนในโครงสร้างที่ยังแข็ง ข้อนี้ไม่ขัดกับหน้านี้ แต่หมายความว่าการเตรียมขอบแนวต้องเสร็จก่อนรอยต่อเย็น หรือต้องมี post-heating คั่นระหว่างเชื่อมกับเจีย ลำดับงานช่วงนี้ต้องเขียนไว้ล่วงหน้า
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- แผน NDT กำหนดการตรวจรับก่อนอบ
- ไม่มีขั้นตอนเจียขอบแนวก่อนอบ เพราะไม่ใช่งานของช่างเชื่อมและไม่ใช่งานของผู้อบ
- WPS ใช้แนวใหญ่ชั้นเดียวเพื่อความเร็ว
- ผู้อบภายนอกใช้อัตราไต่เดียวกันกับทุกวัสดุ
โยงไป Defect Atlas
| Ed | รูปแบบรอยร้าว วัสดุที่ไว วิธีตรวจ และสูตรคัดกรอง |
| 501 | รอยกัดขอบ ซึ่งเป็นจุดรวมความเค้นที่ขอบแนว |
คำถามท้ายหน้า
- รอยต่อของเหล็กกลุ่ม 6 ผ่าน MT ก่อนอบ และไม่มีการตรวจหลังอบ ผลตรวจนี้รับรองอะไรได้และรับรองอะไรไม่ได้
- ทำไมการเจียขอบแนวจึงถูกจัดเป็นมาตรการกันรอยร้าว ทั้งที่ไม่ได้เปลี่ยนส่วนผสมหรือการอบ
แนวคำตอบ
- รับรองได้ว่าไม่มีรอยร้าวที่ผิวซึ่ง MT หาได้ ณ เวลาก่อนอบ รับรองไม่ได้ว่าไม่มีรอยร้าวจากการอบ เพราะรอยร้าวชนิดนี้เกิดระหว่างอบ การตรวจรับของเหล็กที่ไวต้องทำหลังอบ
- รอยร้าวเกิดเมื่อความเครียดจากการคลายความเค้นรวมตัวเกินความเหนียวของเหล็กขณะอบ ขอบแนวที่คมรวมความเครียดไว้ที่จุดเดียว การเจียกระจายความเครียดออก จึงลดโอกาสที่จุดใดจุดหนึ่งจะเกินขีด