มองแล้วรู้
การเปลี่ยนสมบัติของโลหะข้างแนวเชื่อมจากความร้อนของการเชื่อม ไม่ใช่ imperfection ในความหมายของ ISO 6520-1 เพราะไม่มีความไม่ต่อเนื่องให้เห็น และ NDT ที่ใช้หา imperfection หาไม่พบ
ความเสี่ยงนี้คุมด้วยตัวแปรเดียวเป็นหลัก คือเวลาเย็นตัว t8/5 ซึ่งบทที่ 1 อธิบายวิธีคำนวณ
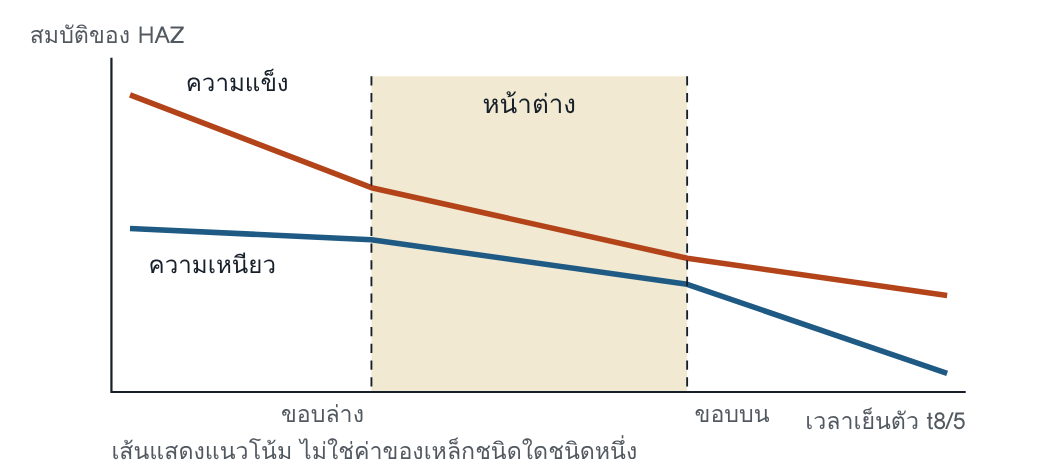
t8/5 ที่ยาวขึ้นลดทั้งความแข็งและความเหนียว หน้าต่างที่ใช้ได้อยู่ระหว่างขอบล่างที่ความแข็งยังไม่เกิน กับขอบบนที่ความเหนียวยังไม่ต่ำเกิน
ทำไมจึงสำคัญ
รอยต่อที่ HAZ แข็งเกินหรือเปราะเกินผ่าน VT, MT, UT และ RT ได้ครบ สิ่งเดียวที่รับรองสมบัตินี้คือการทดสอบขั้นตอนการเชื่อม กับหลักฐานว่างานผลิตใช้เงื่อนไขเดียวกับที่ทดสอบจริง
อ่านแล้วเข้าใจ
เหล็กแต่ละประเภทตอบสนองต่างกัน
| เหล็กคาร์บอนและคาร์บอน-แมงกานีส | ไม่มีธาตุที่ยั้งการโตของเกรน มักต้องคุมเวลาเย็นตัวเข้มงวดเพื่อให้ HAZ เหนียวพอ |
| เหล็กคาร์บอน-แมงกานีสเติมธาตุปริมาณน้อย | คาร์ไบด์และไนไตรด์ที่เสถียรที่อุณหภูมิสูงยั้งการโตของเกรน จึงไวต่อการเสียความเหนียวน้อยกว่า |
| เหล็กผสมต่ำ | เหล็ก quenched and tempered เหล็กทนการคืบ เหล็กใช้งานอุณหภูมิต่ำ และเหล็กนิกเกิล ตอบสนองตามส่วนผสมของแต่ละชนิด ไม่มีพฤติกรรมร่วม |
แนวคิดเวลาเย็นตัว
ถ้ากำหนดว่าพลังงานกระแทกของ HAZ ต้องไม่ต่ำกว่าค่าหนึ่ง เงื่อนไขการเชื่อมต้องให้ t8/5 ไม่เกินขอบบน ถ้ากำหนดว่าความแข็งต้องไม่เกินค่าหนึ่ง t8/5 ต้องไม่ต่ำกว่าขอบล่าง วิธีนี้ต้องรู้เส้นความสัมพันธ์ระหว่างสมบัติกับ t8/5 ของเหล็กนั้น
สำหรับเหล็กไม่ผสมและเหล็กผสมต่ำความแข็งแรงสูง มาตรฐานให้ช่วงทั่วไปของแนวเติมและแนวปิดที่ 10 ถึง 25 วินาที ถ้าไม่มีเส้นความสัมพันธ์ของเหล็ก มาตรฐานแนะนำให้ทดสอบขั้นตอนการเชื่อม
การวัด t8/5 จริงทำได้โดยจุ่มเทอร์โมคัปเปิลลงในเนื้อเชื่อมขณะยังหลอมเหลว แล้วบันทึกอุณหภูมิกับเวลา
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| Heat input | เป็นช่วงที่ให้ t8/5 อยู่ในหน้าต่าง | EN 1011-2 D.5 · D.6 |
| Preheat และ interpass | เป็นอุณหภูมิเริ่มต้นในสูตร t8/5 จึงต้องมีทั้งขีดต่ำสุดและสูงสุด | D.6 |
| ความหนาและรูปแบบแนว | กำหนดว่าความร้อนไหลสองหรือสามมิติ และค่าตัวประกอบรูปทรง | D.6 · ตาราง D.1 |
| ขอบตัดที่ไม่ได้เชื่อม | ขอบที่แข็งจากการตัดด้วยความร้อนหรือการเฉือน เอาออก 1 ถึง 2 mm หรือลดความเร็วตัด หรือ preheat ก่อนตัด | ข้อ 10.3 |
ไม่ใช่เฉพาะเหล็กเฟอร์ริติก
ตรรกะเดียวกันปรากฏในวัสดุอื่นด้วยชื่ออื่น ในสเตนเลส duplex คือสมดุลเฟอร์ไรต์กับออสเทนไนต์ ในสเตนเลสเฟอร์ริติกคือการโตของเกรน ในอะลูมิเนียมคือการอ่อนตัวของ HAZ ทุกกรณีเป็นการเปลี่ยนสมบัติที่มองไม่เห็นและคุมด้วยความร้อนที่ใส่เข้าไป
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- การทดสอบขั้นตอนการเชื่อมทำที่ heat input ค่าเดียว แต่ WPS ให้ช่วงกว้าง
- งานผลิตใช้ความหนาหรือรูปแบบรอยต่อที่ความร้อนไหลต่างจากชิ้นทดสอบ
- ไม่มีการบันทึกความเร็วเดิน จึงพิสูจน์ไม่ได้ว่างานผลิตอยู่ในหน้าต่าง
- ขอบตัดด้วยแก๊สของชิ้นส่วนรับแรงล้าไม่ถูกเจียออก
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน ซึ่งต้องการ HAZ ที่แข็งเป็นเงื่อนไขหนึ่ง |
| 601 | รอยอาร์กนอกแนว ซึ่งเป็น HAZ ที่เย็นเร็วที่สุด |
คำถามท้ายหน้า
- ทำไมความเสี่ยงนี้จึงรับรองด้วย NDT ไม่ได้ และรับรองด้วยอะไรแทน
- เหล็กชนิดหนึ่งต้องการ t8/5 ระหว่าง 10 ถึง 25 วินาที แนวเชื่อมบนแผ่นหนาที่ไม่ preheat ให้ 6 วินาที ผู้กำหนดเงื่อนไขมีทางเลือกใดบ้าง และแต่ละทางมีข้อแลกเปลี่ยนอะไร
แนวคำตอบ
- เพราะไม่มีความไม่ต่อเนื่องให้ NDT หา โลหะยังต่อเนื่องเต็มหน้าตัด แต่สมบัติเปลี่ยน รับรองได้ด้วยการทดสอบความแข็งและแรงกระแทกในการทดสอบขั้นตอนการเชื่อม กับหลักฐานว่างานผลิตใช้ heat input, preheat และ interpass ในช่วงที่ทดสอบ
- สามทาง เพิ่ม heat input ด้วยการเดินช้าลงหรือเพิ่มกระแส ซึ่งเปลี่ยนรูปทรงแนวและอาจขัดกับท่าเชื่อม เพิ่ม preheat ซึ่งเพิ่มต้นทุนและเวลา หรือใช้ทั้งสองอย่างในระดับปานกลาง ทุกทางต้องยืนยันว่า t8/5 ไม่เกินขอบบน และต้องตรวจว่าแผ่นยังอยู่ในกรณีความร้อนไหลสามมิติ