มองแล้วรู้
แนวเชื่อมสั้นที่ยึดชิ้นงานให้อยู่ในตำแหน่งระหว่างเชื่อม เป็นแนวที่เล็กที่สุด เย็นเร็วที่สุด และมักถูกเชื่อมทับจนมองไม่เห็น
มาตรฐานถือว่า tack weld เป็นงานเชื่อมเต็มรูปแบบ ต้องมีข้อกำหนด ต้องใช้ preheat เดียวกับแนวจริง และถ้าจะรวมเข้าแนวจริง ต้องทำโดยช่างที่มีคุณวุฒิ
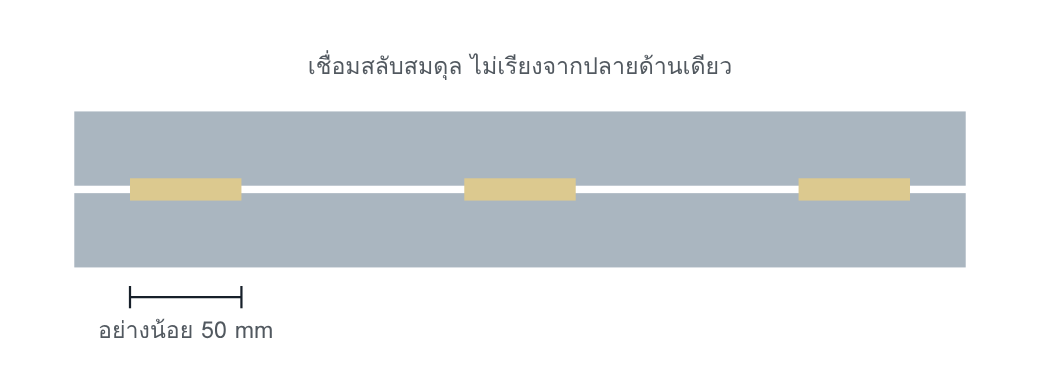
ความยาวและระยะห่างของ tack weld ควรระบุใน WPS หรือเอกสารอื่น และเชื่อมสลับสมดุลเพื่อลดการบิดตัว
ทำไมจึงสำคัญ
แนวสั้นบนแผ่นหนาใส่ความร้อนน้อยมากเทียบกับมวลของแผ่น จึงมี t8/5 สั้นที่สุดในทั้งรอยต่อ และเป็นจุดแรกที่รับแรงเมื่อชิ้นงานหดตัว รอยร้าวที่ tack weld ซึ่งถูกเชื่อมทับจะกลายเป็นรอยร้าวที่รากของรอยต่อ
อ่านแล้วเข้าใจ
ข้อแนะนำของมาตรฐาน
- ความยาวขั้นต่ำที่แนะนำคือ 50 mm ถ้าแผ่นหนาน้อยกว่า 12 mm ให้ยาวอย่างน้อย 4 เท่าของแผ่นที่หนากว่า
- เมื่อหนาเกิน 50 mm หรือความต้านแรงครากเกิน 500 N/mm² ให้พิจารณาเพิ่มความยาวและขนาด ซึ่งอาจต้องทำสองชั้น
- สำหรับเหล็กผสมสูงขึ้น ให้พิจารณาลวดที่ความแข็งแรงต่ำกว่าหรือเหนียวกว่า
- tack ที่จะรวมเข้าแนวจริงต้องมีรูปร่างที่เชื่อมทับได้ ไม่มีรอยร้าว หลอมไม่ติด หรือรอยร้าวที่แอ่งปลายแนว และต้องทำความสะอาดก่อนเชื่อมทับ
- tack ที่มีรอยร้าวหรือ imperfection ที่มองเห็นและไม่ยอมรับ ต้องเอาออก
- tack ที่ไม่ได้รวมเข้าแนวจริงก็ควรผ่านข้อกำหนดคุณภาพเช่นกัน
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ใช้ preheat เดียวกับแนวจริง Method B ให้ทำ tack และแนวรากสองชั้นด้วยเนื้อเชื่อมที่เหนียวเมื่อแผ่นหนาเกิน 25 mm |
| เหล็กกล้าไร้สนิม | duplex: ระยะห่างระหว่าง tack สั้น เพราะเหล็กแข็งแรงสูง · ออสเทนนิติก: tack เป็นมาตรการคุมการบิดตัวข้อหนึ่ง |
| อะลูมิเนียม | ชิ้นยึดและ tack สร้าง HAZ ที่อ่อนกว่าโลหะชิ้นงาน ต้องอยู่ในตำแหน่งที่การออกแบบคิดไว้ |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| ความยาว ขนาด ระยะห่าง และลำดับ | WPS หรือเอกสารการประกอบ | การตรวจด้วยสายตาก่อนเชื่อมทับ |
| Preheat ของ tack | WPS | ค่าที่วัด |
| คุณวุฒิของผู้ทำ tack ที่รวมเข้าแนวจริง | ขั้นตอนของโรงงาน | ใบรับรองช่าง |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ช่างประกอบทำ tack และไม่อยู่ในทะเบียนช่างเชื่อม
- WPS ไม่มีข้อความเรื่อง tack เลย
- ไม่มีจุดตรวจระหว่างประกอบเสร็จกับเริ่มเชื่อม
- tack ที่ร้าวถูกเชื่อมทับเพราะการเอาออกทำให้ชิ้นงานขยับ
โยงไป Defect Atlas
| 104 | รอยร้าวที่แอ่งปลายแนวและที่ tack weld |
| Ei | รอยร้าวจากไฮโดรเจน |
| 401 | หลอมไม่ติดที่จุดเชื่อมทับ tack |
คำถามท้ายหน้า
- แผ่นหนา 8 mm ต่อกับแผ่นหนา 10 mm tack weld ควรยาวอย่างน้อยเท่าใด
- ทำไมมาตรฐานจึงให้พิจารณาลวดที่ความแข็งแรงต่ำกว่าสำหรับ tack weld ของเหล็กผสม ทั้งที่แนวจริงต้องการความแข็งแรงเท่าโลหะชิ้นงาน
แนวคำตอบ
- แผ่นที่หนากว่าคือ 10 mm ซึ่งน้อยกว่า 12 mm จึงใช้เกณฑ์ 4 เท่าของแผ่นที่หนากว่า ได้อย่างน้อย 40 mm
- tack weld เป็นแนวเล็กที่เย็นเร็วและรับแรงจากการหดตัวก่อนแนวอื่น เนื้อเชื่อมที่เหนียวกว่าทนความเครียดนั้นได้โดยไม่ร้าว ส่วนความแข็งแรงของรอยต่อมาจากแนวจริงที่เชื่อมทับ