มองแล้วรู้
ลำดับมีสองระดับ ระดับโครงสร้างคือรอยต่อใดเชื่อมก่อนหลัง ระดับรอยต่อคือแนวใดวางก่อนหลัง ทั้งสองระดับกำหนดการบิดตัว ความเค้นตกค้าง และโครงสร้างของ HAZ โดยไม่เปลี่ยนตัวแปรการเชื่อมสักตัว
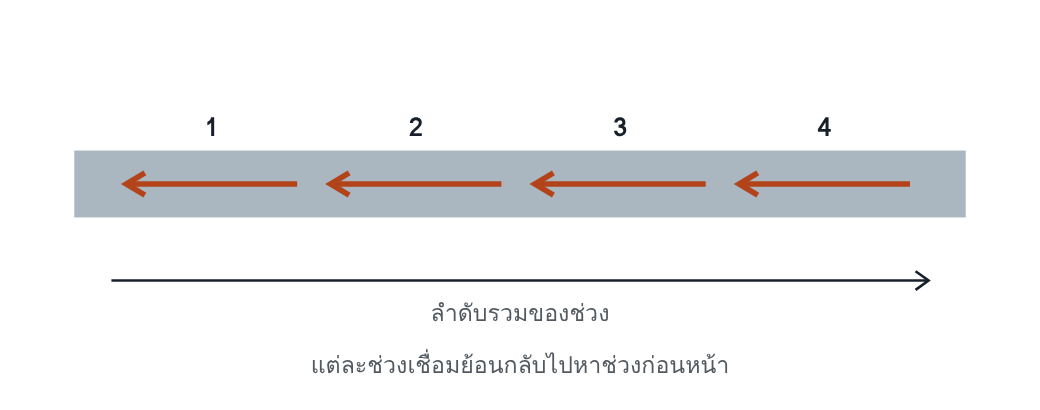
การเชื่อมถอยหลังเป็นช่วงเป็นหนึ่งในวิธีลดการบิดตัวที่มาตรฐานระบุ
ทำไมจึงสำคัญ
ลำดับเป็นเงื่อนไขที่ไม่มีค่าใช้จ่าย แต่ต้องคิดล่วงหน้า เมื่อไม่มีใครคิด ลำดับจะถูกกำหนดโดยความสะดวกของการเข้าถึง และรอยต่อที่ยึดรั้งสูงที่สุดจะถูกเชื่อมเป็นลำดับสุดท้ายเสมอ
อ่านแล้วเข้าใจ
ระดับโครงสร้าง
- กำหนดลำดับในแผนการเชื่อม และปรับให้การบิดตัวกับความเค้นภายในต่ำ
- เลี่ยงการสะสมของรอยเชื่อมและรอยต่อกากบาท ถ้าเลี่ยงไม่ได้ ให้พิจารณาล่วงหน้าว่าต้องมีมาตรการคลายความเค้นหรือการตรวจเพิ่มหรือไม่
- จัดลำดับประกอบและเชื่อมให้ตรวจรอยเชื่อมทุกแนวได้ รอยเชื่อมที่จะถูกบังต้องตรวจด้วยสายตาอย่างน้อยหนึ่งครั้งก่อน
- ประกอบให้ช่างเข้าถึงและมองเห็นรอยต่อ และคิดการเข้าถึงเพื่อการตรวจด้วย
ระดับรอยต่อ
- ระบุลำดับแนวใน WPS
- แต่งผิวแนวก่อนหน้าให้แนวถัดไปเชื่อมได้ดี เช่นเอารอยบากที่ขอบและ slag ออก
- ห้ามเชื่อมทับรอยร้าว รูพรุนที่ผิว slag ฝังใน และหลอมไม่ติด โดยไม่แก้ก่อน
- เลือกลำดับไม่ให้รอยต่อที่เติมยังไม่เต็มถูกดัดอย่างรุนแรง
- งานหลายชั้นเลี่ยง preheat ได้ในบางกรณี ถ้าลำดับเชื่อมรักษา interpass ไว้สูงพอ
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | ลำดับแนวที่ถูกต้องลด HAZ เกรนหยาบ ซึ่งเป็นมาตรการกันรอยร้าวจากการอบ ลำดับสมดุลและการเชื่อมพอกผิวลดความเสี่ยงฉีกตามชั้น |
| เหล็กกล้าไร้สนิม | เชื่อมสองด้านสลับสมดุลและเชื่อมถอยหลังเป็นช่วง เพื่อคุมการบิดตัว |
| อะลูมิเนียม | เชื่อมสองด้านบางส่วนแล้วเติมสลับสมดุล เลือกลำดับที่การยึดรั้งต่ำเพื่อกันรอยร้าวขณะแข็งตัว |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| ลำดับรอยต่อของโครงสร้าง | แผนการเชื่อม | การตรวจระหว่างงาน |
| ลำดับแนวในรอยต่อ | WPS | การตรวจระหว่างชั้น |
| จุดหยุดตรวจของรอยเชื่อมที่จะถูกบัง | แผนตรวจ | บันทึกการตรวจก่อนปิด |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ไม่มีแผนการเชื่อมสำหรับโครงสร้าง มีแต่ WPS รายรอยต่อ
- ลำดับถูกกำหนดโดยชิ้นส่วนใดมาถึงก่อน
- รอยเชื่อมถูกปิดบังก่อนผู้ตรวจมาถึง
- ไม่มีการตรวจระหว่างชั้น ผู้ตรวจเห็นเฉพาะแนวปิด
โยงไป Defect Atlas
| Ej | ฉีกตามชั้น |
| Ed | รอยร้าวจากการให้ความร้อนซ้ำ |
| 301 | slag ฝังในจากการเชื่อมทับ |
คำถามท้ายหน้า
- ทำไมรอยต่อสุดท้ายที่ปิดโครงสร้างจึงมักเป็นรอยต่อที่ร้าว และแผนการเชื่อมช่วยได้อย่างไร
- ผู้ตรวจพบ slag ที่ผิวของแนวชั้นกลางก่อนช่างจะเชื่อมทับ มาตรฐานให้ทำอย่างไร และทำไมการเชื่อมทับ “ให้ความร้อนละลายออก” จึงไม่ใช่คำตอบ
แนวคำตอบ
- รอยต่อสุดท้ายถูกยึดจากทุกด้านโดยโครงสร้างที่เชื่อมเสร็จแล้ว การหดตัวจึงกลายเป็นความเค้นทั้งหมด แผนการเชื่อมช่วยได้สองทาง คือจัดลำดับให้รอยต่อที่ยึดรั้งสูงไม่ใช่รอยต่อที่เสี่ยงที่สุด และกำหนดเงื่อนไขพิเศษให้รอยต่อปิดท้ายล่วงหน้า เช่นไฮโดรเจนต่ำลงหรือ post-heating
- มาตรฐานห้ามเชื่อมทับ slag โดยไม่แก้ก่อน ต้องเอาออกและแต่งผิวให้แนวถัดไปเชื่อมได้ดี ความร้อนของแนวถัดไปไม่ได้ละลาย slag ออก แต่ขังมันไว้เป็น slag ฝังใน ซึ่งมักมาคู่กับหลอมไม่ติด