มองแล้วรู้
เหล็กที่เติมนิกเกิลเพื่อให้เหนียวที่อุณหภูมิต่ำ ใช้ในถังและท่อของก๊าซเหลว ยิ่งนิกเกิลสูง ยิ่งใช้งานได้ที่อุณหภูมิต่ำลง เหล็ก 9 % นิกเกิลใช้ได้ถึงอุณหภูมิของก๊าซธรรมชาติเหลว
เหตุผลเดียวที่เลือกเหล็กกลุ่มนี้คือความเหนียวที่อุณหภูมิต่ำ เงื่อนไขการเชื่อมทุกข้อจึงมีเป้าหมายรักษาความเหนียวของ HAZ และเนื้อเชื่อม
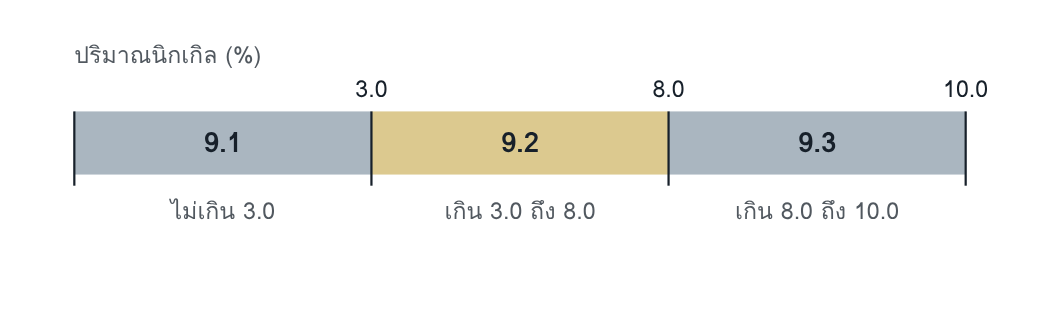
กลุ่มย่อยแบ่งตามนิกเกิล เหล็ก 3.5 % และ 5 % นิกเกิลอยู่ในกลุ่มย่อย 9.2 เหล็ก 9 % นิกเกิลอยู่ในกลุ่มย่อย 9.3
9.1 Ni ไม่เกิน 3.0 % เช่น 11MnNi5-3 และ 15NiMn6
9.2 Ni เกิน 3.0 ถึง 8.0 % เช่น 12Ni14 (เหล็ก 3.5Ni) และ X12Ni5 (เหล็ก 5Ni)
9.3 Ni เกิน 8.0 ถึง 10.0 % เช่น X8Ni9 (เหล็ก 9Ni)
ความเสี่ยงหลัก
- ความเหนียวของ HAZ ลดลง เมื่อ heat input หรือ interpass สูงเกิน
- ร้าวจากไฮโดรเจน เมื่อใช้ลวดส่วนผสมใกล้เคียงโลหะชิ้นงาน
- ร้าวขณะแข็งตัว เพราะนิกเกิลสูงเพิ่มความไว
อ่านแล้วเข้าใจ
อะไรกำหนดพฤติกรรมตอนเชื่อม
เหล็กกลุ่มนี้มีทางเลือกของลวดสองทางที่ให้เงื่อนไขต่างกันมาก ทางแรกคือลวดส่วนผสมใกล้เคียงโลหะชิ้นงาน ซึ่งเนื้อเชื่อมชุบแข็งได้และต้อง preheat ทางที่สองคือลวดฐานนิกเกิล ซึ่งเนื้อเชื่อมเป็นออสเทนนิติก ละลายไฮโดรเจนได้ดี และมีความเค้นภายในต่ำกว่า
มาตรฐานระบุว่าเหล็ก 5 ถึง 9 % นิกเกิลมักเชื่อมด้วยลวดฐานนิกเกิล และโดยปกติไม่ต้อง preheat จนถึงความหนา 50 mm
ตารางของมาตรฐาน
สำหรับเหล็ก 3.5 % นิกเกิลหนาเกิน 10 mm ที่เชื่อมด้วยลวดส่วนผสมตรงกัน ตารางให้ค่า preheat และ interpass ต่ำสุด 100 °C เมื่อใช้ลวดระดับ D และ 150 °C เมื่อใช้ลวดระดับ C
สำหรับเหล็ก 5 ถึง 9 % นิกเกิลหนาเกิน 10 mm ค่า 100 °C ในตารางใช้กับกรณีลวดส่วนผสมใกล้เคียงหรือการเชื่อมไม่เติมลวดเท่านั้น และใช้ได้กับลวดระดับ D อย่างเดียว โดย interpass สูงสุด 250 °C
ตัวแปรที่ WPS ต้องคุม
| ตัวแปร | คุมอย่างไร | อ้างอิง |
|---|---|---|
| ชนิดลวด | ระบุว่าเป็นลวดส่วนผสมใกล้เคียงหรือลวดฐานนิกเกิล เพราะเงื่อนไขอื่นขึ้นกับข้อนี้ | EN 1011-2 ตาราง C.6 |
| Preheat และ interpass ต่ำสุด | จากตารางเมื่อใช้ลวดส่วนผสมใกล้เคียง | C.4.2 |
| Interpass สูงสุด | จากตาราง เพื่อรักษาความเหนียว | C.4.3 |
| Heat input | กำหนดขอบบน และตรวจด้วยการทดสอบความเหนียวของ HAZ | D.4 · D.5 |
| ไฮโดรเจน | ลวดระดับ D สำหรับเหล็กนิกเกิลสูง | ตาราง C.6 |
นิกเกิลกับรอยร้าวขณะแข็งตัว
สูตรประเมินความไวต่อรอยร้าวขณะแข็งตัวของมาตรฐานใช้ได้เมื่อนิกเกิลในเนื้อเชื่อมไม่เกิน 1 % และมาตรฐานระบุว่านิกเกิลที่สูงกว่านั้นเพิ่มความไว เนื้อเชื่อมของเหล็กกลุ่มนี้จึงอยู่นอกช่วงของสูตร การคุมต้องทำผ่านรูปทรงของแนว คืออัตราส่วนความลึกต่อความกว้าง และความสะอาดของรอยต่อ
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- WPS ไม่ได้แยกเงื่อนไขตามชนิดลวด ช่างจึงใช้ค่า preheat เดียวกับลวดทั้งสองแบบ
- การทดสอบความเหนียวของขั้นตอนการเชื่อมทำที่ heat input ต่ำกว่าที่ใช้ผลิตจริง
- ไม่มีขีดจำกัด interpass สูงสุดในงานชิ้นเล็กที่ร้อนสะสมเร็ว
โยงไป Defect Atlas
| Eb | รอยร้าวขณะแข็งตัว |
| Ei | รอยร้าวจากไฮโดรเจน |
| 104 | รอยร้าวที่แอ่งปลายแนว |
คำถามท้ายหน้า
- ทำไมการเปลี่ยนจากลวดส่วนผสมใกล้เคียงเป็นลวดฐานนิกเกิลจึงลดความต้องการ preheat ได้ ทั้งที่โลหะชิ้นงานไม่เปลี่ยน
- การทดสอบขั้นตอนการเชื่อมผ่านที่ heat input 1.0 kJ/mm ฝ่ายผลิตขอเพิ่มเป็น 2.0 kJ/mm เพื่อเร่งงาน สมบัติใดของเหล็กกลุ่มนี้ที่ต้องพิสูจน์ใหม่
แนวคำตอบ
- ความต้องการ preheat มาจากเนื้อเชื่อมและ HAZ ที่แข็ง มีไฮโดรเจน และรับความเค้น เนื้อเชื่อมฐานนิกเกิลเป็นออสเทนนิติก ไม่ชุบแข็ง ละลายไฮโดรเจนได้ดี และมีความเค้นภายในต่ำกว่า สองในสามเงื่อนไขของรอยร้าวจึงลดลงโดยไม่ต้องเปลี่ยนโลหะชิ้นงาน
- ความเหนียวของ HAZ ที่อุณหภูมิใช้งาน heat input ที่สูงขึ้นยืดเวลาเย็นตัว ซึ่งลดพลังงานกระแทกและเลื่อนอุณหภูมิเปลี่ยนผ่านขึ้น ต้องทดสอบขั้นตอนการเชื่อมใหม่ที่ heat input ที่จะใช้จริง