มองแล้วรู้
ขั้นตอนตั้งแต่ลวดเชื่อมเข้าคลังจนถึงปลายหัวเชื่อม ระดับไฮโดรเจนที่ผู้ผลิตรับรองเป็นจริงต่อเมื่อขั้นตอนนี้ทำตามเงื่อนไขของผู้ผลิต
หน้านี้คือด้านปฏิบัติของบทที่ 3 และของหน้า Ei
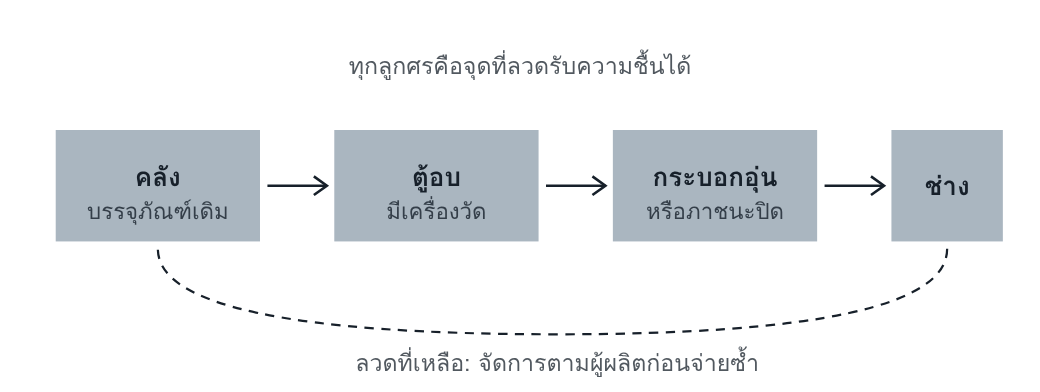
ลวดเดินทางหลายช่วงก่อนถึงรอยต่อ การคุมต้องครอบคลุมทุกช่วง รวมทางกลับของลวดที่เหลือ
ทำไมจึงสำคัญ
ค่า preheat ใน WPS คำนวณจากระดับไฮโดรเจนค่าหนึ่ง ถ้าลวดจริงให้ไฮโดรเจนสูงกว่านั้น preheat ที่ทำครบตาม WPS ก็ไม่พอ และไม่มีการตรวจใดหน้างานที่บอกได้ว่าลวดแท่งนี้ชื้นหรือไม่
อ่านแล้วเข้าใจ
ข้อแนะนำของมาตรฐาน
- เก็บและจัดการตามคำแนะนำของผู้ผลิต และผู้ผลิตงานเชื่อมควรแสดงได้ว่าทำตามจริง (EN 1011-2 C.2.3.1)
- ลวดหรือบรรจุภัณฑ์ที่เสียหายหรือเสื่อมสภาพห้ามใช้ เช่นฟลักซ์ร้าวหรือหลุด ลวดเป็นสนิมหรือสกปรก
- นำลวดออกจากบรรจุภัณฑ์เดิมก่อนอบ และป้องกันความชื้นหลังออกจากตู้
- เมื่อต้องคุมไฮโดรเจน จ่ายลวดในกระบอกอุ่นหรือภาชนะปิด
- ตู้อบต้องมีเครื่องวัดอุณหภูมิ
- ลวดที่คืนคลังต้องจัดการตามผู้ผลิตก่อนจ่ายซ้ำ
- ลวดบรรจุสุญญากาศหรือกันความชื้น ให้ถามผู้ผลิตว่าต้องอบเพิ่มหรือไม่
แยกตามวัสดุ
| เหล็กเฟอร์ริติก | จุดที่เข้มที่สุด เพราะไฮโดรเจนกำหนดค่า preheat โดยตรง |
| เหล็กกล้าไร้สนิม | ลวดหุ้มฟลักซ์ของชนิดเฟอร์ริติกควรอบซ้ำก่อนใช้ตามผู้ผลิต ชนิดมาร์เทนซิติกและ duplex ต้องการไฮโดรเจนต่ำ |
| อะลูมิเนียม | เก็บในบรรจุภัณฑ์เดิม ที่แห้ง ดูแลม้วนและมัดที่ใช้ค้างไม่ให้ชื้นหรือเปื้อนฝุ่นและน้ำมัน ความชื้นในอะลูมิเนียมก่อรูพรุน |
ต้องระบุและบันทึกอะไร
| รายการ | ระบุที่ไหน | หลักฐาน |
|---|---|---|
| อุณหภูมิและเวลาอบ การเก็บหลังอบ | WPS หรือขั้นตอนของโรงงาน ตามเอกสารผู้ผลิตลวด | บันทึกอุณหภูมิตู้อบ |
| การจ่ายและการคืนลวด | ขั้นตอนของโรงงาน | บันทึกการเบิกและคืน |
| การชี้บ่งลวด | ขั้นตอนของโรงงาน | ฉลากและเลขล็อต |
คิดต่อ
ถ้าเจอปัญหา ให้สงสัยระบบ
- ตู้อบมีเครื่องวัด แต่ไม่มีใครบันทึกและไม่มีสัญญาณเตือนเมื่อไฟดับ
- ลวดถูกเบิกทั้งกล่องตอนต้นกะ
- ลวดที่เหลือถูกเทรวมกลับเข้าตู้โดยไม่แยก
- เอกสารของผู้ผลิตลวดอยู่ที่ฝ่ายจัดซื้อ ไม่ได้อยู่ที่ห้องเก็บลวด
โยงไป Defect Atlas
| Ei | รอยร้าวจากไฮโดรเจน |
| 201 | รูพรุน |
| 2013 | รูพรุนเป็นกลุ่มที่จุดเริ่มแนว |
คำถามท้ายหน้า
- ตู้อบลวดดับไปหนึ่งคืนและไม่มีบันทึกอุณหภูมิ ลวดในตู้ควรถูกจัดการอย่างไร และข้อมูลใดต้องใช้ตัดสิน
- ทำไมการไม่มีวิธีตรวจความชื้นของลวดที่หน้างานจึงทำให้การคุมกระบวนการสำคัญกว่าการตรวจ
แนวคำตอบ
- ต้องถือว่าลวดรับความชื้นแล้ว จัดการตามคำแนะนำของผู้ผลิต ซึ่งอาจเป็นการอบซ้ำตามจำนวนครั้งที่ยอมให้ หรือการคัดออก ข้อมูลที่ต้องใช้คือเอกสารของผู้ผลิตลวดเรื่องเงื่อนไขการอบซ้ำ และประวัติว่าลวดชุดนั้นอบมาแล้วกี่ครั้ง
- ผลของลวดชื้นคือรอยร้าวที่เกิดหลังเชื่อมหลายชั่วโมง ไม่มีสัญญาณขณะเชื่อม เมื่อตรวจผลลัพธ์ทันทีไม่ได้ สิ่งเดียวที่รับประกันได้คือหลักฐานว่ากระบวนการเก็บ อบ และจ่ายลวดถูกทำตามจริง